Pressurisation des tubes métal-plastique : procédure et nuances d'exécution

Une bonne alternative aux tubes en acier traditionnels est la production technologique en métal-plastique. Elle a gagné une popularité particulière dans le domaine de la plomberie. Le métal-plastique est utilisé dans l'assemblage et la réparation de circuits sous pression, de circuits sans pression d'alimentation en eau chaude et froide, ainsi que de systèmes de chauffage.
Dans la formation des raccordements, on utilise une méthode simple et accessible – le sertissage des tubes métal-plastique. Nous vous expliquerons comment ce travail est effectué, quel outil sera nécessaire pour un plombier amateur pour construire ou restaurer des systèmes. Nos recommandations vous aideront à obtenir un résultat de la plus haute qualité.
Contenu de l’article :
Le sertissage : notion au sens large
La notion même de « sertissage », appliquée aux tubes métal-plastique, doit être considérée au sens large du terme. Par exemple, on entend souvent par sertissage les essais standard effectués par voie hydraulique ou pneumatique.
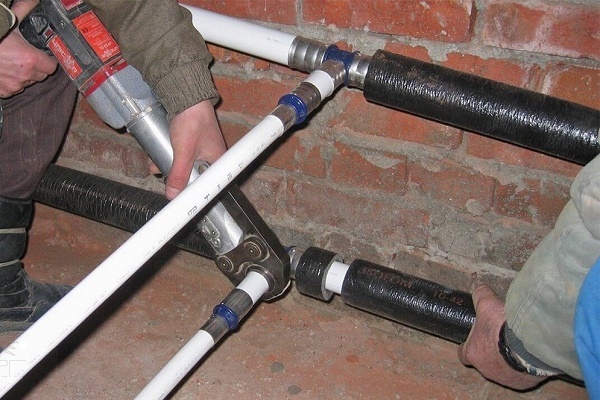
Mais la pratique moderne montre que le terme « sertissage » s'applique également de manière tout à fait logique à la procédure de raccordement d'un raccord et d'un tube métal-plastique. Ce type de raccordement est réalisé selon la technologie du sertissage à force avec un outil spécial (pinces à sertir).
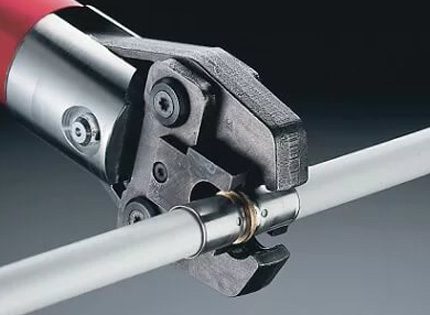
Quelles que soient les conditions d'installation et les technologies utilisées, la mise en place de conduites d'eau ou d'autres canalisations à base de tubes métal-plastique est accompagnée d'essais d'étanchéité et de résistance.
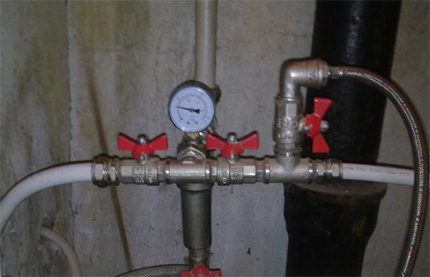
En règle générale, le processus d'essai est effectué par voie hydraulique. Mais la possibilité de réaliser des essais par méthode pneumatique n'est pas exclue.
Les méthodes de sertissage du métal-plastique
La méthode hydraulique consiste à remplir les tuyaux métal-plastique d'eau, puis à augmenter la pression jusqu'aux valeurs définies. Les tests peuvent concerner l'ensemble de la canalisation installée ou seulement certaines de ses sections.
La méthode pneumatique utilise de l'air comprimé au lieu de l'eau. Cette méthode d'essai de pression est considérée comme moins efficace et plus dangereuse que la méthode hydraulique. Et peu importe que les tuyaux testés soient métalliques ou métal-plastique.
Option #1 : hydraulique
Le processus ne diffère en rien de la variante standard utilisée sur les canalisations d'eau en acier. La seule nuance est que les pressions de service pour les tuyaux en plastique ont des valeurs inférieures à celles admises pour les produits métalliques.
Par conséquent, la pression d'essai est calculée en tenant compte des réglages standard de la pression de service pour le plastique selon la formule :
Pi = Pps * 1,5,
Dans cette formule, Pi est la pression d'essai ; Pps est la pression de service du tuyau plastique.
La température de l'eau à l'intérieur de la canalisation est alors autorisée dans la plage positive de 5 – 40 °C.
Déroulement de la procédure :
- Préparer la section à tester (installer des robinets, des bouchons).
- Installer 2 manomètres à différents points de la canalisation.
- Installer un purgeur d'air au niveau supérieur de la canalisation.
- Connecter une pompe à eau au niveau inférieur de la canalisation.
- Remplir la canalisation en fournissant de l'eau du niveau inférieur au niveau supérieur.
- Ouvrir le purgeur d'air pour évacuer l'air du système.
À l'intérieur de la conduite en tubes métallo-plastiques, il faut augmenter la pression lentement, en évitant les brusques variations. Ces conditions de mise en pression sont assurées par une presse hydraulique manuelle.
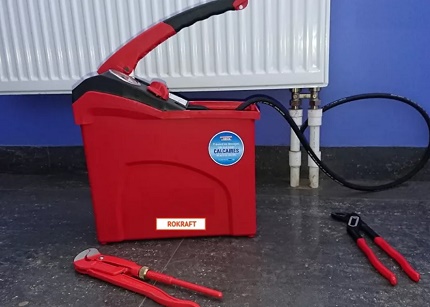
Jusqu'à ce que la pression atteigne le niveau de service, nous vous recommandons de contrôler visuellement périodiquement les zones de fuites potentielles.
Ces zones sont généralement :
- les raccords « tuyau dans tuyau » ;
- le contact entre le tuyau et le raccord ;
- les points d'installation des robinets et des bouchons.
L'augmentation de la pression à l'intérieur des tuyaux métal-plastique jusqu'à une valeur dépassant le paramètre de service de 1,5 fois n'est autorisée qu'en l'absence de personnes à proximité de la conduite testée.
Vous devez maintenir la pression d'essai établie à l'intérieur de la canalisation pendant une durée déterminée. Pour une conduite d'eau en tuyaux métal-plastique conçue pour une utilisation domestique, la période de maintien minimale adoptée est de cinq minutes.
Pendant la période minimale d'essai adoptée, aucune chute de pression aux points d'installation des manomètres de contrôle n'est autorisée. Lorsque vous observez des variations négatives sur les instruments de contrôle, cela indique un manque d'étanchéité du système.
Vous devez réduire la pression à la valeur de service et vérifier soigneusement les zones de fuites possibles sur toute la section des tuyaux métal-plastique. Les défauts découverts doivent être corrigés et la procédure d'essai répétée.
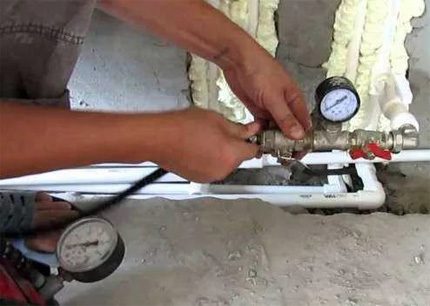
Les tests d'étanchéité sont considérés comme réussis lorsqu'ils satisfont aux conditions suivantes :
- aucune fuite n'est visuellement détectée ;
- aucune rupture de paroi des tuyaux n'est visuellement détectée ;
- aucun changement de pression n'a été observé sur les manomètres de contrôle pendant cinq minutes ;
- aucune déformation visible des canalisations.
Cependant, il vous faut préciser : si la durée de maintien dépasse l'intervalle de cinq minutes, une légère baisse de la pression d'essai est autorisée en raison du changement naturel de température de l'eau à l'intérieur des tuyaux métal-plastique.
Option #2 : pneumatique
En cas d'impossibilité de réaliser un essai hydraulique pour quelque raison que ce soit, une alternative est autorisée : l'essai pneumatique.
La méthode des essais pneumatiques diffère par une façon légèrement différente de vérifier l'étanchéité, mais dans l'ensemble, elle reproduit pratiquement la méthode hydraulique. Cette technologie n'est pas utilisée très souvent sur les tuyaux eux-mêmes, mais pour l'essai de pression de dispositifs individuels, tels que les réservoirs d'expansion, les chaudières, les échangeurs de chaleur, etc., elle trouve une large application.
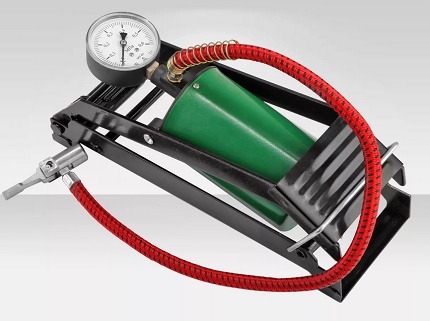
Pour détecter les fuites lors d'un test de pression pneumatique, on utilise généralement une solution savonneuse. La ligne montée est remplie d'air sous pression Ri = Rrp * 1,15 et les zones de fuites potentielles sont aspergées de solution savonneuse. La sortie d'air est déterminée par le gonflement des bulles.
Cette méthode de vérification permet de détecter visuellement même les fuites mineures. Cependant, il est assez difficile pour la personne qui vérifie de suivre les fuites dans les endroits difficiles d'accès pour l'observation visuelle.
La méthode pneumatique d'essai convient parfaitement pour tester l'étanchéité des raccords de tubes métallo-plastiques avec des raccords ou selon le schéma « tube dans tube ». En revanche, lorsqu'il s'agit de tester la résistance d'un système de canalisations, cette méthode n'est clairement pas la meilleure. Il faut alors recourir aux tests par voie hydraulique.
Le sertissage comme méthode de raccordement
La pratique de l'installation de tuyaux métalloplastiques comprend l'utilisation de plusieurs méthodes adaptées à la réalisation de divers raccordements:
- par soudure;
- par écrou;
- par sertissage.
La dernière de ces trois méthodes est précisément le sertissage du tuyau métalloplastique au niveau de sa jonction avec le raccord.
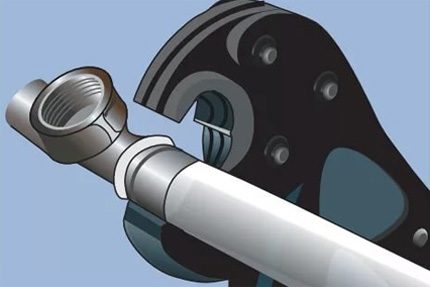
La méthode de ce sertissage se distingue par des gestes simples, accessibles même à un plombier non professionnel. La seule nuance – pour le travail, il faut ce qu'on appelle des pinces à sertir – un outil spécial grâce auquel une connexion de sertissage fiable est créée.
Dans l'ensemble, pour réaliser des travaux avec la méthode de sertissage, l'ensemble d'outils suivant est nécessaire:
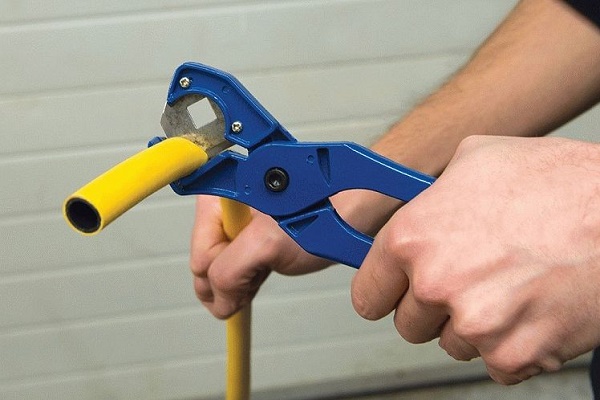
- coupe-tube pour tubes métallo-plastiques ;
- calibreur, expanseur, ébavureur;
- pinces à sertir.
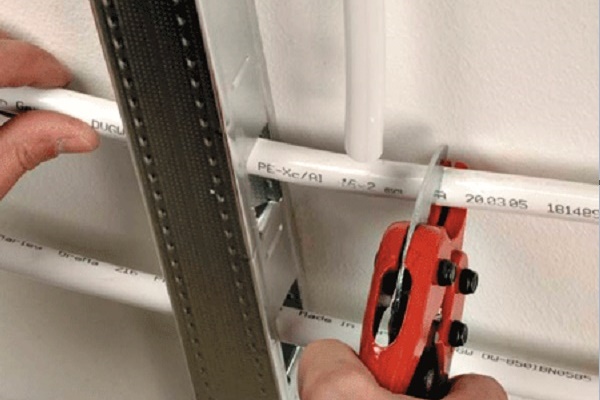
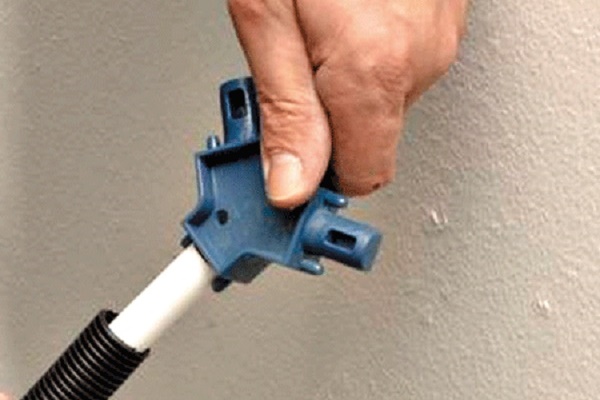
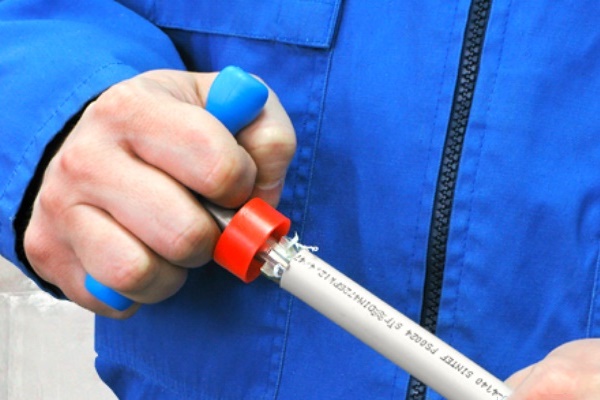
Le coupe-tube permet une coupe droite à la dimension souhaitée, sans déformer le tube et à angle droit. Le calibreur et l'ébavureur préparent l'extrémité du tube métalloplastique pour le raccordement ultérieur avec le raccord.
Parfois, un expanseur est également nécessaire. Les pinces à sertir occupent une place particulière dans le processus. C'est avec cet outil que s'effectue le sertissage du raccord préparé.
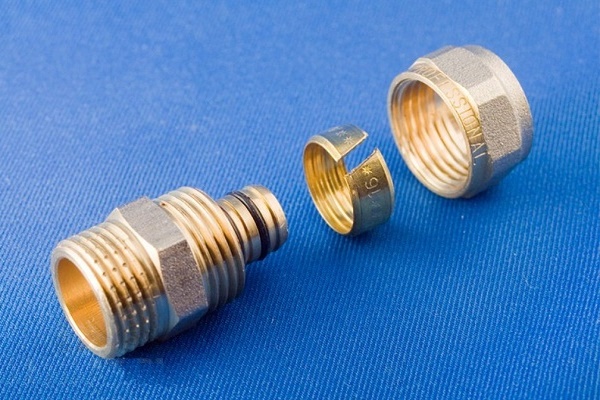
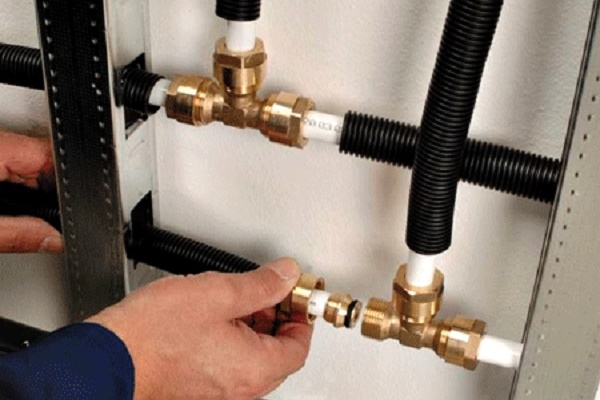
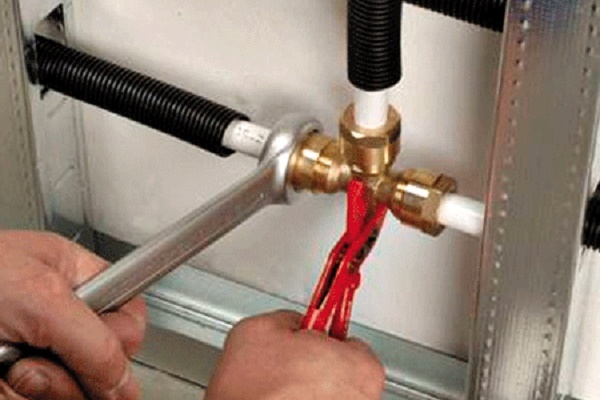
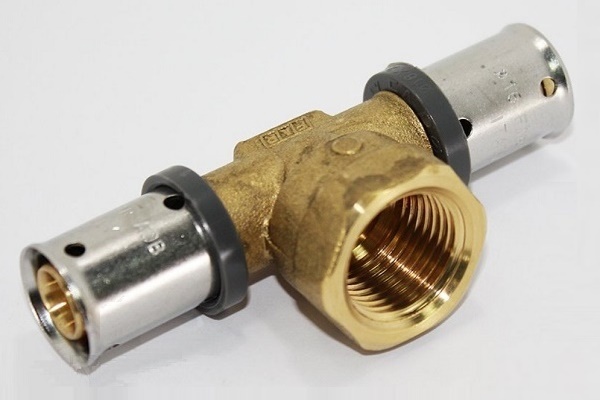
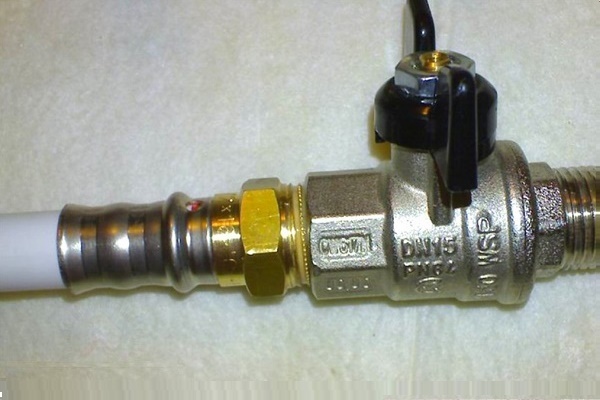
Dans l'assemblage des canalisations métalloplastiques, on utilise des raccords à sertir et des raccords à compression (également filetés). Les étapes de leur installation sont très similaires:
Comment sertir un tube métal-plastique
La procédure de sertissage pour le raccordement d'un tube multicouche à un raccord prévoit la séquence d'actions suivante :
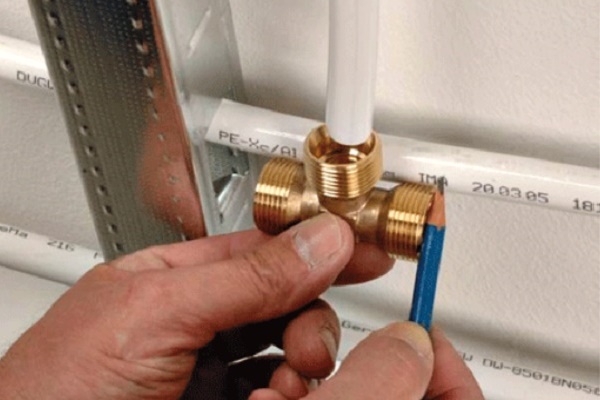
- Coupe du tube multicouche à la dimension.
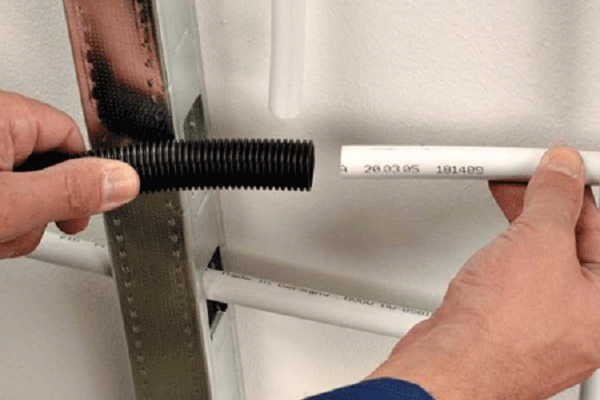
- Réalisation du calibrage de ses extrémités.
- Réalisation d'un chanfrein sur le rayon intérieur.
Ensuite, installez la douille de sertissage sur l'extrémité du tube.
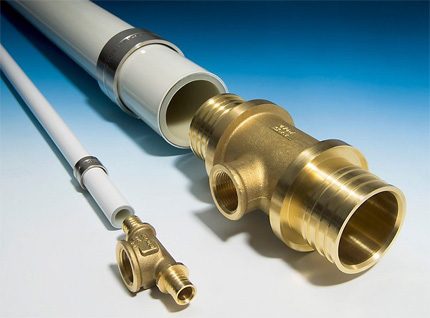
Après ces actions, on insère la partie à raccord du fitting à l'intérieur du tube métallo-plastique par l'extrémité où se trouve la douille de sertissage. On déplace la douille de sertissage le long du corps du tube, on la positionne parallèlement au raccord. Le guide de travail avec les raccords à sertir dans l'assemblage de la canalisation en métallo-plastique est présenté ici, nous vous recommandons de consulter les informations utiles.
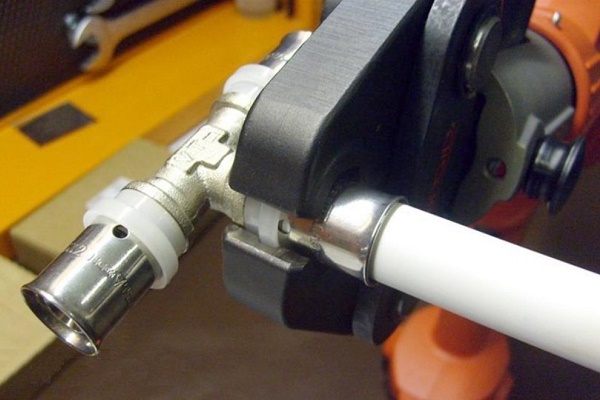
Appliquez les pinces à sertir, équipées d'un outillage correspondant au diamètre du tube traité, sur la zone de raccord. Serrez les poignées de l'outil jusqu'en butée.
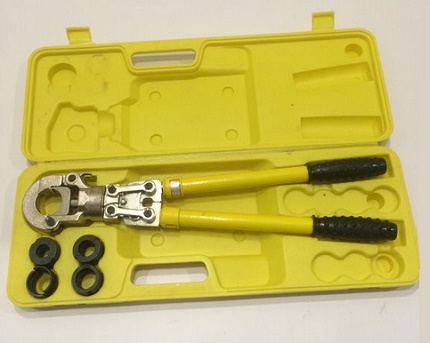
Ces actions sont typiques pour effectuer un sertissage à l'aide d'un outil manuel. Par ailleurs, en plus des sertisseuses manuelles, il existe des appareils électriques, hydrauliques et pneumatiques.
Ces variantes constructives sont généralement rarement utilisées dans la vie quotidienne. Leur vocation est le secteur industriel et de production. Par leur configuration, elles diffèrent également beaucoup des modèles manuels.
Il convient de noter certaines particularités lors du travail avec les pinces à sertir. Seul un sertissage unique est toujours autorisé. Si, pour une raison quelconque, vous n'avez pas réussi à réaliser un sertissage de qualité du premier coup, n'essayez pas de répéter l'opération. Le sertissage défectueux doit être retiré et la procédure de sertissage doit être recommencée.
Avantages et inconvénients du sertissage
En évaluant la connexion des tubes métallo-plastiques réalisée à l'aide de pinces à sertir, on ne peut manquer de noter les avantages et les inconvénients.
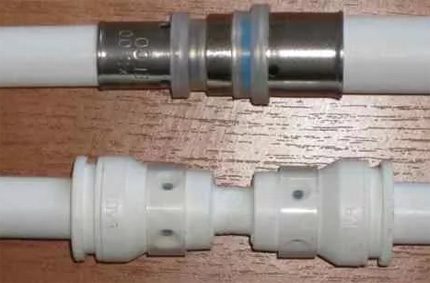
Les uns comme les autres déterminent les conditions où cette méthode est la plus appropriée.
La liste des avantages notés se présente comme suit :
- un joint ne nécessitant aucun entretien ;
- conçu pour des pressions de service élevées ;
- haute résistance mécanique ;
- longue durée de vie ;
- montage facile, simple et rapide.
Du point de vue des inconvénients, les spécialistes soulignent également certains facteurs et les lient généralement à des critères d'entretien ou d'installation :
- joint indémontable ;
- un outil spécial (pince à sertir) est nécessaire.
L'inconvénient est aussi que chaque erreur de sertissage annule tout le travail.
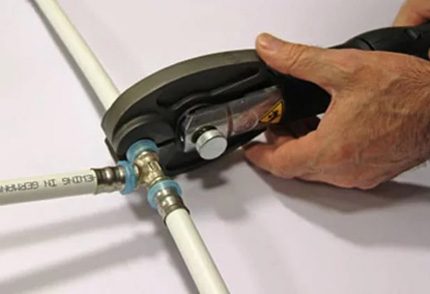
En plus des inconvénients mentionnés, vous pouvez ajouter le coût élevé de l'outil principal – la pince à sertir.
Certes, un appareil manuel pour un usage domestique a un prix moins élevé que les modèles automatiques. Mais même dans ce cas, il n'est pas avantageux de l'acheter, car le besoin de l'outil est pratiquement ponctuel.
Conclusions et vidéo utile sur le sujet
Dans la vidéo, vous pouvez apprendre comment travailler avec des pinces à sertir mécaniques, à savoir comment sertir les raccords de tubes multicouche.
L'installation des tubes multicouche par sertissage est recommandée dans un environnement dont la température n'est pas inférieure à +10°C. Il est préférable de laisser le matériel acheté (les tubes) s'acclimater aux nouvelles conditions pendant au moins 24 heures avant de commencer l'installation.
Le système de plomberie installé doit impérativement être testé pour l'étanchéité et la résistance par des essais hydrauliques et pneumatiques.
Avez-vous de l'expérience avec les tubes multicouche et la réalisation de leurs raccords ? Maîtrisez-vous les subtilités techniques de ce travail qui ne sont pas abordées dans l'article ? Veuillez écrire vos commentaires dans le bloc-formulaire ci-dessous, poser des questions et publier des photos.
 Raccords à presser pour tubes multicouches : types, marquage, utilisation + exemple de travaux d'installation
 Coupe de tubes en angle : avantages et inconvénients des différentes méthodes + exemple de mise en œuvre
 Comment effectuer le cintrage de tubes métalliques : subtilités techniques de réalisation
 Montage de tuyaux métal-plastique par soi-même : technologie de raccordement et exemples de distribution
 Soudure des tubes polypropylène : règles de travail et analyse des erreurs possibles
 Remplacement des tuyaux dans la salle de bains : guide pas à pas pour la réalisation des travaux
 Combien coûte le raccordement au gaz pour une maison individuelle : prix de l'organisation de l'approvisionnement en gaz
 Meilleures machines à laver avec sèche-linge : classement des modèles et conseils aux acheteurs
 Qu'est-ce que la température de couleur de la lumière et les nuances du choix de la température des lampes selon vos besoins
 Remplacement d'un chauffe-eau à gaz dans un appartement : formalités documentaires du remplacement + normes et exigences principales
Si vous disposez des outils nécessaires (coupe-tube spécial et pince à sertir), réaliser le sertissage des tubes multicouche ne pose pas de gros problème et se fait assez simplement par vous-même. Si quelque chose n'est pas clair, il suffit de regarder quelques vidéos, il y en a plein sur Internet. Autre chose, tout le monde n'a pas ces outils, et ils coûtent cher.
Et il n'y a pas de sens à les acheter si vous ne le faites pas professionnellement. J'ai simplement loué ces pinces à sertir, il y a plein d'entreprises où l'on peut le faire maintenant.
Bonjour. Est-il nécessaire de chanfreiner l'extrémité des tubes au niveau de la coupe lors de leur fabrication ?