Comment effectuer le cintrage de tubes métalliques : subtilités techniques de réalisation

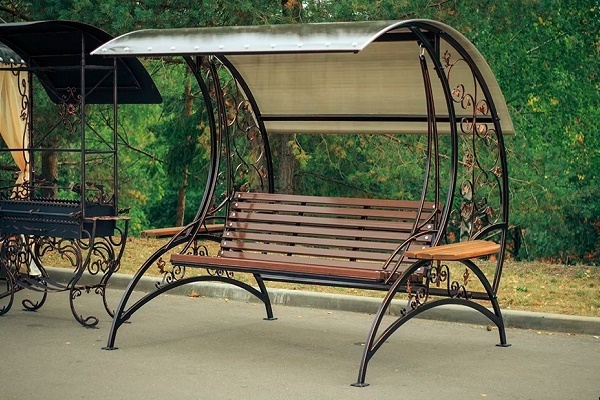
Les tubes cintrés à angle sont utilisés dans les industries pétrolière et chimique, la construction mécanique et la construction d'appareils. Aucun projet architectural ou de construction ne s'en passe.
Pour les coudes, on peut utiliser toutes sortes de raccords, mais cela peut entraîner des fuites, et parfois c'est tout simplement inacceptable pour des raisons esthétiques. Le cintrage des tubes offre un aspect plus attrayant et une fiabilité élevée - un processus qui ne compromet pas leur intégrité.
Nous vous expliquerons comment cintrer au mieux un tube métallique aussi bien par la technologie à froid que par la technologie à chaud. Dans l'article que nous vous présentons, la spécificité du cintrage des tubes fabriqués dans différents matériaux est décrite. Les particularités du travail avec des tubes profilés et des tubes ronds ordinaires sont présentées.
Contenu de l’article :
Particularités du processus de cintrage
Chaque métal a ses propres caractéristiques, sans lesquelles il est impossible de donner une forme complexe aux profilés métalliques. Le tube à cintrer est soumis à des forces radiales et tangentielles.
Les premières déforment la section, tandis que les dernières favorisent l'apparition de plis. L'exigence principale pour le résultat final est que la section du tube reste inchangée et qu'il n'y ait pas d'ondulations sur les parois. Le cintrage permet de minimiser le nombre de soudures lors de la pose de canalisations avec divers coudes.
Méthodes de cintrage des tubes
En fonction de l'angle de pliage requis, du matériau et du diamètre du tube, le cintrage peut être effectué manuellement ou à l'aide d'un équipement spécial. On distingue également le cintrage à chaud et à froid, avec ou sans remplissage de la cavité du tube.
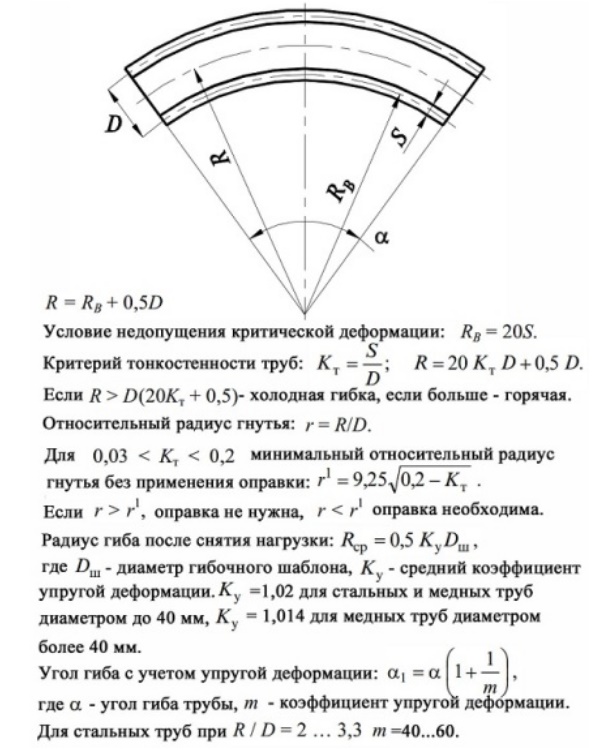
Après l'arrêt de l'application de la charge, un phénomène appelé retour élastique se produit, directement proportionnel au module d'élasticité du matériau. L'ampleur de la déformation possible dépend également de la méthode de cintrage utilisée et de la géométrie de l'objet.
Spécificités de la technologie à chaud
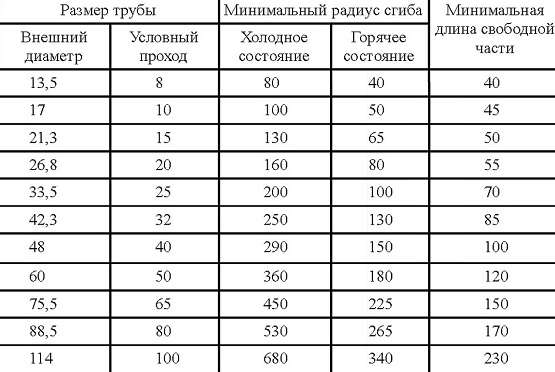
On choisit cette méthode lorsqu'il faut cintrer un tube d'un diamètre d'au moins 10 cm. Les tubes sont déformés à chaud, aussi bien manuellement qu'à l'aide de mécanismes. Il existe une notion de rayon de cintrage minimal.
La longueur de la zone du tube à chauffer est déterminée en fonction du diamètre du tube et de l'angle de cintrage. L'arrondi ne peut pas être inférieur au diamètre du tube multiplié par 3.
On trouve la longueur de la section à chauffer à l'aide de la formule :
L = α × d / 15
Dans la formule : L est la longueur recherchée en mm, α est l'angle de cintrage en degrés, d est le diamètre extérieur du tube en mm, 15 est un coefficient. Supposons qu'un tube de diamètre 200 mm doive être cintré à un angle de 60⁰, alors L = 60 × 200/15 = 800 mm, soit 4 diamètres.
Pour cintrer un tube, il faut le chauffer à 900⁰. La température optimale pour le début du cintrage est de 760⁰, et pour la fin de 720⁰C. En cas de surchauffe, les caractéristiques de résistance du matériau se détériorent.
Le processus de cintrage à chaud comprend plusieurs opérations :
- fabrication d'un gabarit ;
- remplissage de sable ;
- marquage de la zone ;
- chauffage ;
- cintrage.
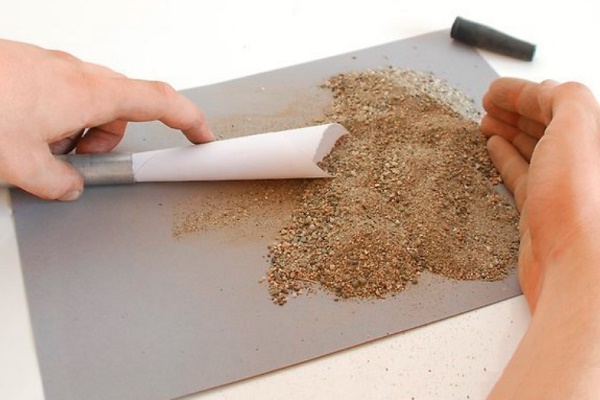
Pour éviter que la section du tube ne se déforme et que des plis ne se forment sur sa partie intérieure au niveau du cintrage, l'espace intérieur est rempli de sable de quartz.
Au préalable, vous séchez et calcinez le sable pour éliminer les impuretés organiques à une température de 150 à 500 °C, puis vous le passez au travers d'un tamis fin avec des mailles de 3,3 x 3,3 mm. Avant de commencer le remplissage du tube, vous devez obturer l'une de ses extrémités.
Comme obturateurs, on utilise des bouchons en bois ou en métal, percés d'un trou pour l'évacuation des gaz. Vous ne devez pas utiliser de sable fin et humide, car le sable fin, sous l'effet thermique, se fritte et adhère fortement aux parois du tube.
Le second, en raison de la formation de vapeur, contribue à l'apparition d'une pression interne élevée, ce qui peut provoquer l'éjection du bouchon. La présence de cailloux dans le remplissage est inadmissible, car ils peuvent perforer la paroi du tube.
Le processus de remplissage du tube est très laborieux, c'est pourquoi on le transporte jusqu'au poste de travail et on lui donne une position légèrement inclinée ou verticale. Comme la qualité du cintrage dépend directement du compactage du remplissage, le tube est constamment tapoté tout au long du processus. Un son sourd indique que la pièce est bien remplie.
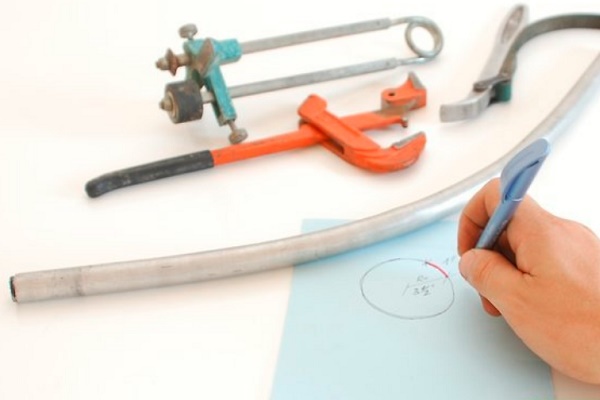
Avant de passer à l'opération principale, vous marquez sur le tube rempli de sable les zones des futurs cintrages en appliquant un gabarit. Les tubes sont chauffés dans des fours ou des forges. Le cintrage se fait à la main ou de manière mécanisée.
Dans ce dernier cas, on utilise des plaques spéciales équipées de butées fixes qui permettent de maintenir la section chauffée du tube, et de pinces servant à retenir l'extrémité du tube sur la plaque. Sur l'extrémité opposée du tube, on enfile un câble dont la tension, à l'aide d'un treuil ou d'un cabestan, force le tube à se cintrer.
Pour éviter la déformation des parois du tube, on place des cales (droites ou courbes) dans l'espace entre le montant et le tube. L'extrémité libre avec le câble enfilé est sécurisée à l'aide d'un support. Pendant le processus, on contrôle la géométrie du tube en appliquant périodiquement un gabarit.
Après avoir cintré le tube à l'angle souhaité, vous retirez les bouchons par brûlage ou simplement en les frappant. Le sable est vidé, le tube est nettoyé et rincé. Vous effectuez la vérification finale du cintrage à l'aide d'un gabarit.
Cintrage par méthode à froid
Pour modifier la configuration de tuyaux de petits diamètres, vous utilisez divers outils manuels ; pour les plus grands, des cintreuses mécanisées. Chez vous, il est le plus souvent nécessaire de cintrer des tuyaux en acier pour conduites d'eau et de gaz, utilisés dans l'installation des systèmes d'alimentation en eau et de chauffage.
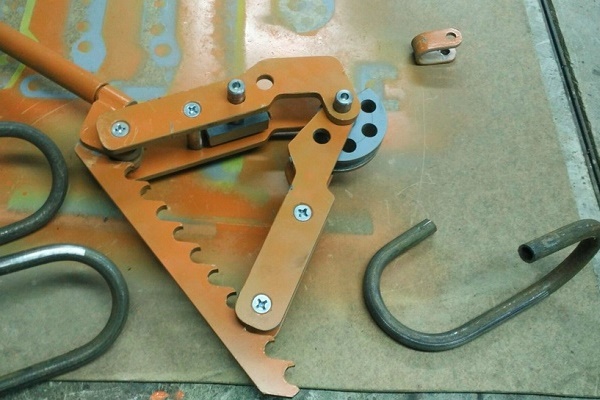
Le cintrage d'un tube à 90° s'appelle un coude, à 180° — un pliage en U, avec formation d'un décrochement — un déport, en forme de boucle — une agrafe.
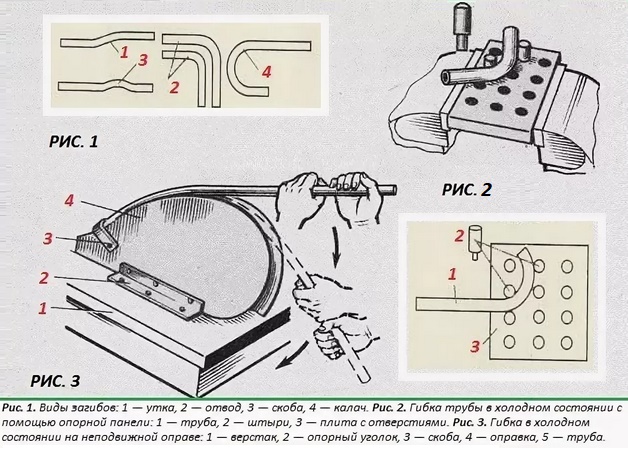
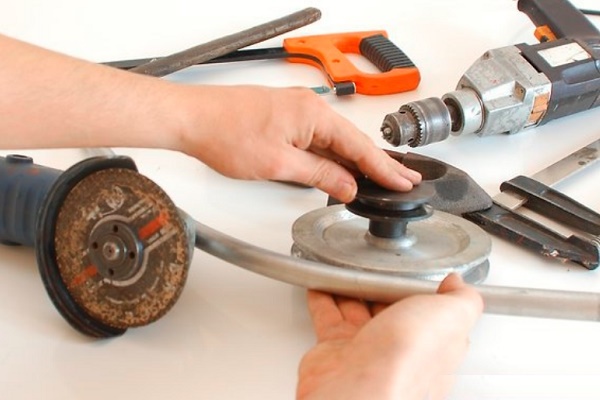
Il existe d'autres dispositifs pour le cintrage manuel. À la maison, pour fabriquer un serpentin de chauffage à eau, on enroule simplement un tube en inox d'environ 20 mm de diamètre autour d'un tronçon de tube de plus grand diamètre. Au préalable, on soude une bride sur le gros tube, on le pose sur des supports et on le serre.
Le tube est rempli hermétiquement de sable et fermé par des bouchons, puis inséré dans la bride et l'enroulage commence. Le tube servant de gabarit doit être tourné, ce qui nécessite les efforts d'au moins deux personnes. Une fois l'enroulage terminé, le serpentin est mis à niveau.
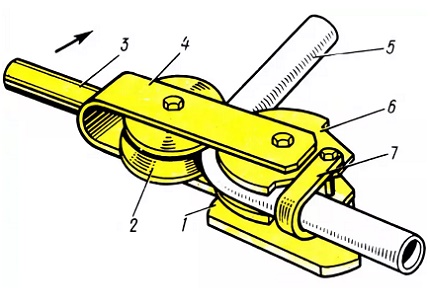
Le cintrage d'un tube en acier inoxydable ou d'un autre matériau à la maison peut également être réalisé sur le dispositif le plus simple. Il est conseillé de l'utiliser pour de faibles volumes de travail.
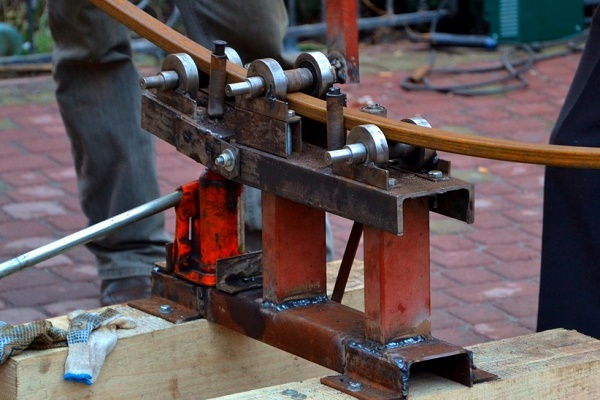
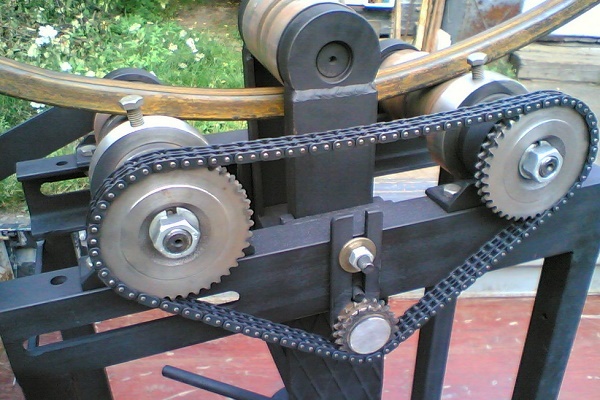
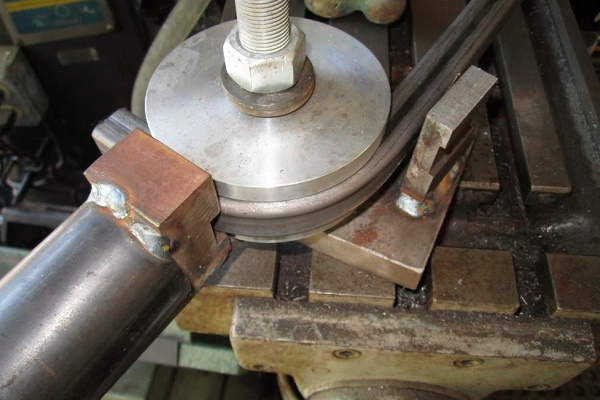
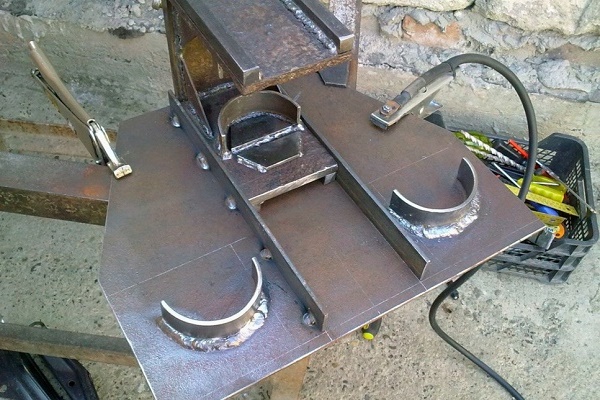
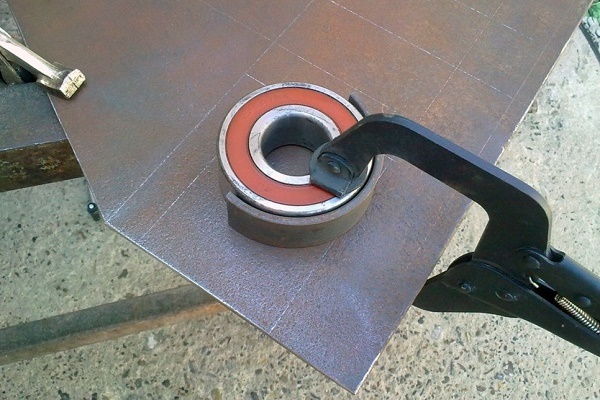
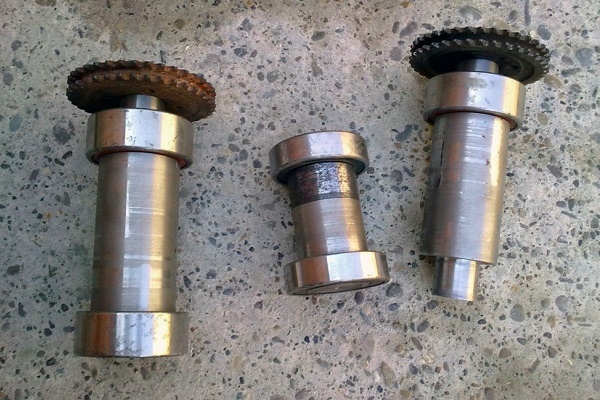
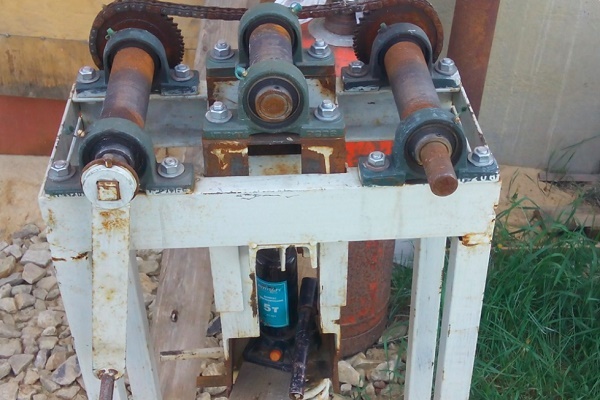
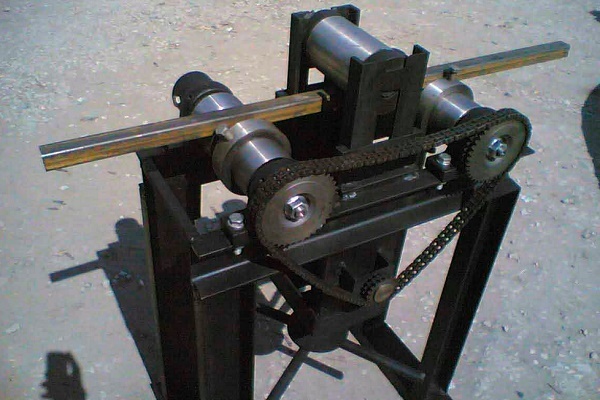
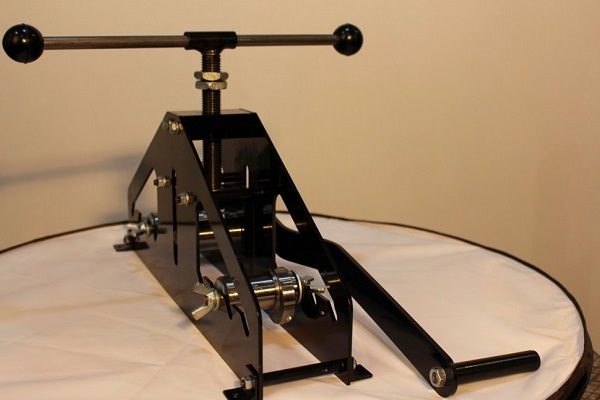
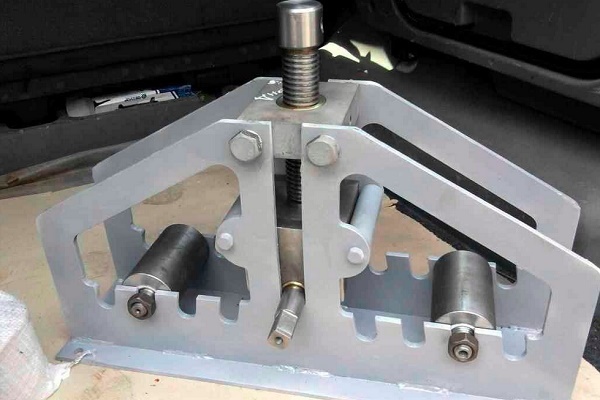
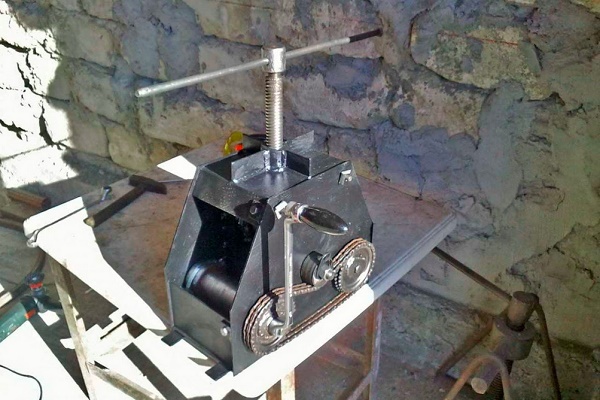
Une machine mécanique simple pour cintrer les tubes peut être fabriquée de vos propres mains, surtout si vous possédez des compétences de soudeur et êtes familier avec l'appareil de soudage :
Pour fabriquer un appareil de cintrage primitif, vous avez besoin d'une plaque en béton, de tiges métalliques et d'une perceuse. Vous divisez la plaque en cellules de 40 x 40 ou 50 x 50 mm. Aux coins des cellules, vous percez des trous à l'aide de la perceuse et vous insérez les tiges.
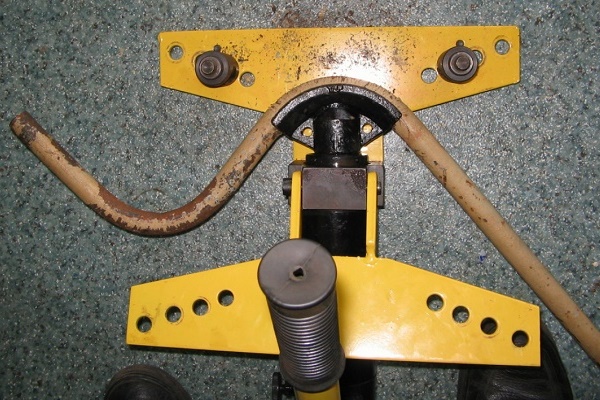
Vous insérez le tube entre les tiges et, en exerçant une force, vous le pliez. La précision de cette méthode de cintrage n'est pas idéale, mais elle est tout à fait suffisante pour une utilisation domestique. Pour un cintrage plus précis, vous pouvez utiliser un dispositif fabriqué à partir d'un cric.
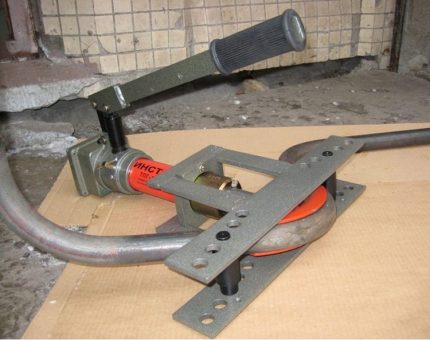
Pour éviter que le diamètre intérieur du tube ne se déforme, vous utilisez des moyens qui s'opposent à ce processus de l'intérieur. Vous utilisez le plus souvent du sable comme limiteur interne. Pour cela, vous insérez un bouchon à une extrémité du tube, vous versez du sable par l'autre extrémité, puis vous enfoncez également un bouchon. Ensuite, vous effectuez le cintrage.
Parfois, un ressort spécialement conçu à cet effet sert de limiteur. Pour le bobinage, vous utilisez un fil d'un diamètre de 1 à 4 mm. Le ressort doit entrer librement dans le tube au point de cintrage ; vous laissez une partie du fil à l'extérieur.
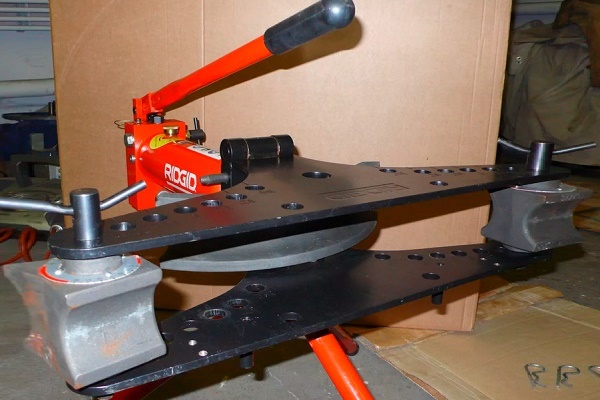
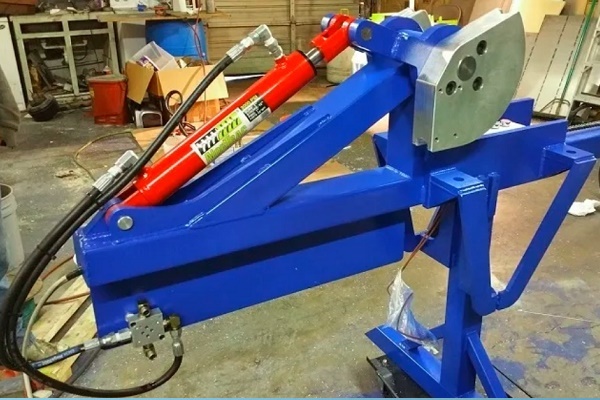
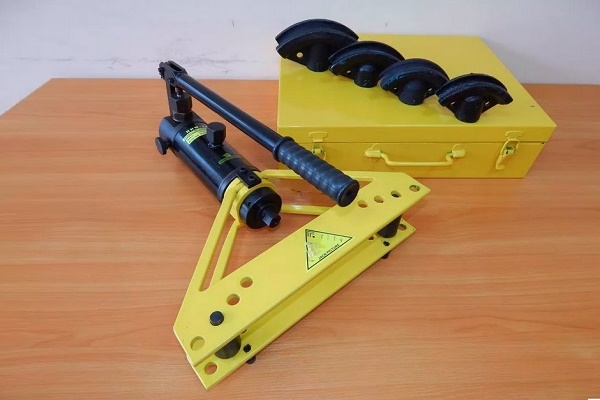
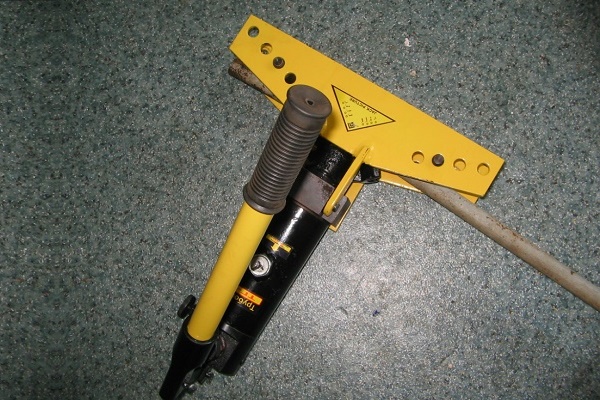
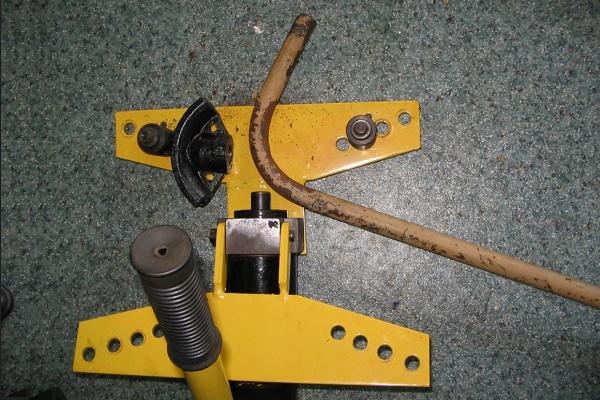
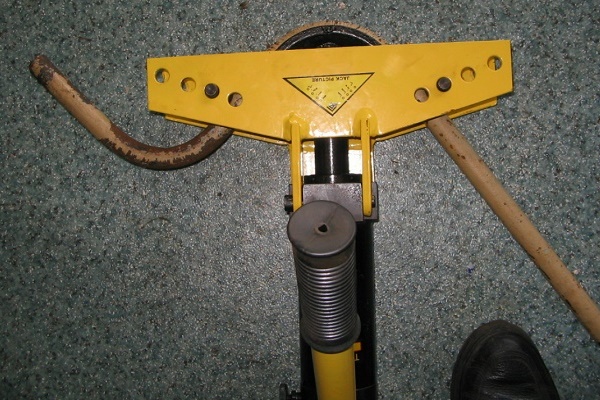
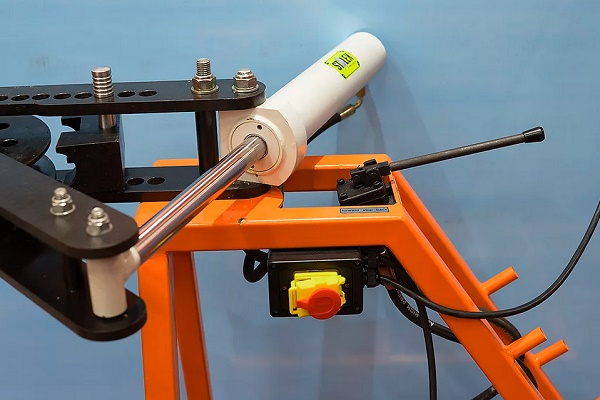
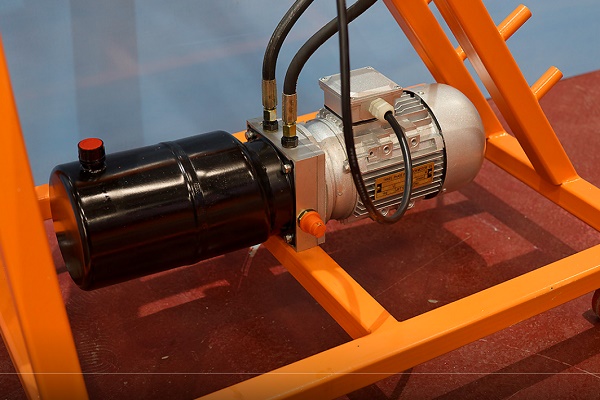
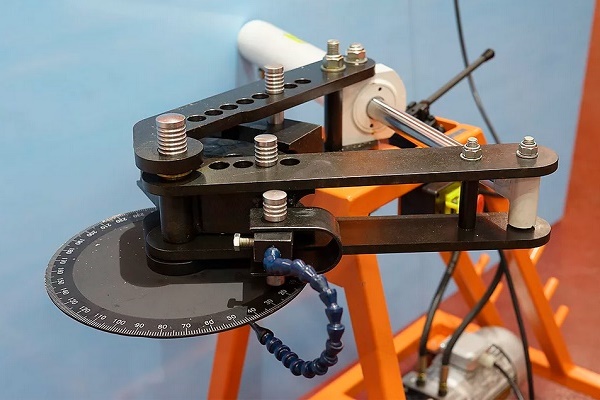
Le système hydraulique des outils manuels, des machines portables et fixes facilite considérablement le processus de cintrage et accélère la déformation des tubes :
Après avoir réalisé le pliage, le ressort est retiré en tirant sur le fil. Dans le cas d'un tube de section carrée, on choisit un fil de même section pour fabriquer le ressort.
Un faisceau de fils composé de segments individuels, que l'on pousse un par un à l'intérieur jusqu'au futur point de pliage, convient également à cet usage. Une fois l'opération terminée, les segments sont retirés un par un. On peut plier manuellement un tube en acier inoxydable d'une section allant jusqu'à 4 cm et d'une épaisseur de paroi de 0,3 cm.
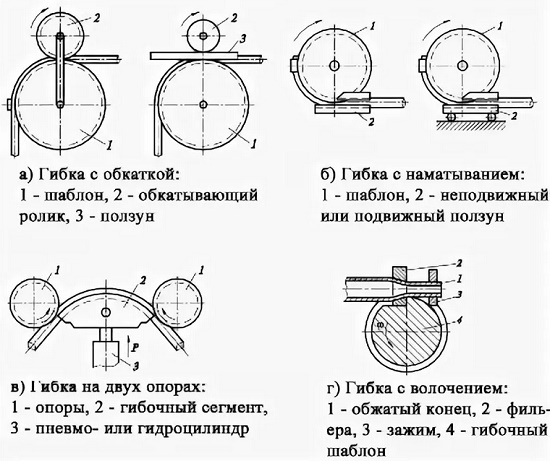
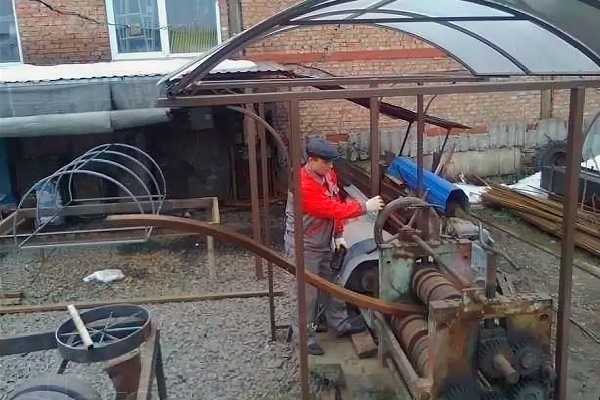
Pour travailler avec de grands diamètres, un équipement professionnel est nécessaire. Il existe des cintreuses équipées d'un mandrin. Cet élément de construction est une simple tige métallique.
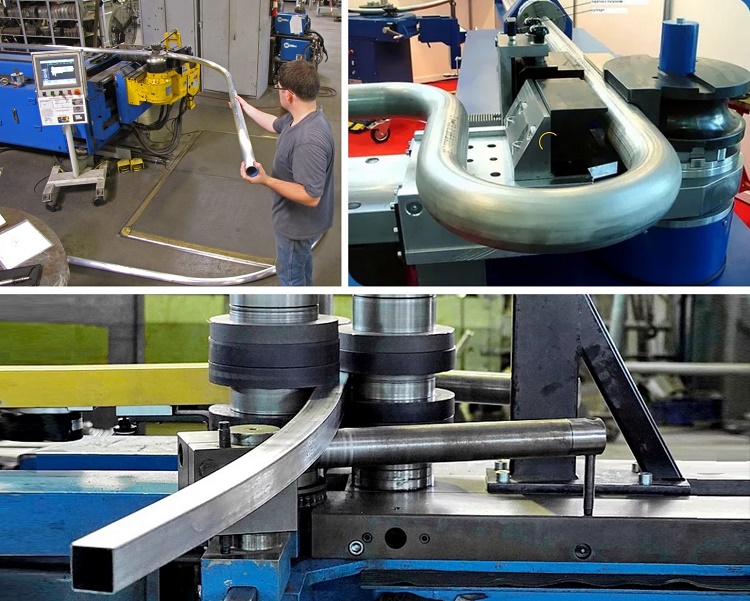
Avant de commencer le processus de pliage, on le place à l'intérieur pour éviter la déformation des parois du tube. Les mandrins inclus dans l'ensemble ont des sections différentes, on peut donc choisir celui qui convient pour un diamètre donné de tubes.
Modification de la configuration des tubes en métaux non ferreux
Les métaux non ferreux ont une propriété très utile : une grande plasticité. Cependant, ils manquent de résistance. Lors du pliage, sous l'effet des efforts de compression et de traction, on peut observer un écrasement ou une rupture du tube. Pour éviter cela, il faut respecter scrupuleusement la technologie.
Comment cintrer les tubes en cuivre et en laiton ?
Pour le cintrage des tubes en cuivre ainsi qu'en laiton, on utilise aussi bien les méthodes à chaud qu'à froid. En choisissant la première, on utilise du sable comme matériau de remplissage interne ; pour la seconde, on utilise de la colophane fondue. La technique de cintrage est la même que pour les tubes en acier.
Les tubes en cuivre et en laiton sont soumis à un recuit avant le cintrage à froid, suivi d'un refroidissement. La plage de température est identique pour les deux matériaux — de 600 à 700 °C. La différence réside dans le milieu de refroidissement : le cuivre est plongé dans l'eau, tandis que le laiton refroidit à l'air libre.
Une fois le processus terminé, la colophane est retirée par fusion. Pour éviter la rupture du tube, le processus ne doit en aucun cas être commencé au milieu du tube, mais uniquement à partir des extrémités. Comme outils de cintrage, on utilise aussi bien des instruments simples que des équipements de machine-outil complexes.
Les cintreuses manuelles fonctionnent grâce à l'effort physique de l'opérateur, tandis que les cintreuses hydrauliques réduisent cet effort au minimum. Les deux sont équipées d'embouts interchangeables pour permettre le réglage du diamètre souhaité.
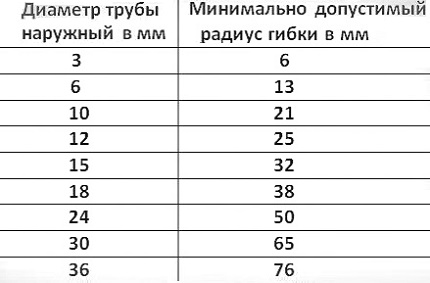
Il est nettement plus facile de travailler avec les tubes en cuivre et en laiton qu'avec les tubes en acier, mais la déformation du métal lors du cintrage obéit aux mêmes lois physiques. Sur la partie cintrée, la surface extérieure subit une traction, ce qui entraîne un amincissement des parois.
À l'intérieur du tube, les processus inverses se produisent : la paroi se comprime et devient plus épaisse. Il existe un risque de transformation de la section circulaire en ovale et de réduction du diamètre nominal, il ne faut donc pas commencer le cintrage sans avoir pris des mesures pour empêcher ces phénomènes.
Cintrage des tubes en aluminium
Les méthodes principales de cintrage des tubes en aluminium sont les mêmes que pour ceux en laiton ou en cuivre :
- poussée entre les rouleaux ;
- laminage ;
- roulage ;
- pression.
Avant de décider comment et par quelle méthode cintrer les tubes en aluminium, il faut se familiariser avec chacune d'elles. La première méthode est utilisée pour les tubes à paroi mince d'un diamètre maximum de 10 cm, lorsqu'il faut obtenir un cintre doux avec des exigences de précision faibles. Le rayon minimal y est strictement réglementé. Sa valeur est de 5 à 6 diamètres du tube.
La courbure de la section est déterminée par la position du rouleau de déviation. Cette méthode est le plus souvent utilisée pour fabriquer des éléments décoratifs d'intérieur. La deuxième méthode permet de cintrer des tubes de grand diamètre, pour lesquels on utilise des cintreuses à 3 rouleaux. Le tube est tiré entre les rouleaux d'entraînement, dont l'orientation détermine le rayon de cintrage.
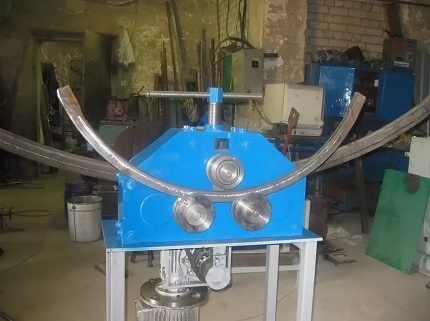
La précision de cette méthode est encore inférieure à la précédente, mais la pièce peut être soumise à un cintrage répété et le processus peut être répété jusqu'à l'obtention de la géométrie souhaitée.
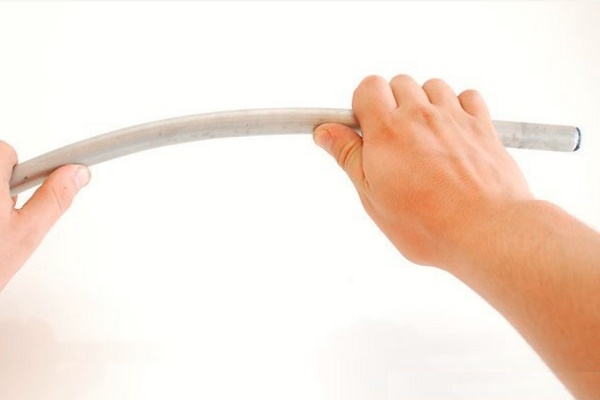
Le cintrage des tubes fins en aluminium peut être effectué manuellement, après une préparation adéquate :
La méthode de roulage ne prévoit pas de remplissage intérieur, elle n'est donc pas utilisée pour obtenir de petits rayons. En choisissant cette méthode, vous ne pourrez pas non plus satisfaire aux exigences strictes concernant l'ovalité de la section au niveau du cintrage.
Pour la déformation d'un tube en aluminium par pression, on utilise des presses avec des poinçons équipés d'une matrice de la forme souhaitée. La géométrie souhaitée est obtenue sous l'effet de la pression appliquée de l'extérieur.
Dans certains cas, la pression peut être interne, lorsque le tube est placé dans un moule et que l'on introduit un liquide sous une pression suffisante pour le plaquer contre les parois.
Les tubes en duralumin sont difficiles à cintrer, car ce matériau est assez dur et élastique. Pour faciliter le processus, ils sont chauffés juste avant le cintrage à une température de 350 à 400 °C, puis on attend qu'ils refroidissent naturellement à l'air libre.
Méthodes de cintrage des tubes de grand diamètre
Les méthodes relativement récentes sont le cintrage des tubes par courants de fréquence industrielle et haute fréquence, et le cintrage par étirage. Dans le premier cas, on utilise une installation haute fréquence très performante dans laquelle le tube d'un diamètre de 95 à 300 mm est chauffé, cintré et refroidi.
Elle se compose de deux parties : une partie mécanique sous forme de cintreuse et une partie électrique comprenant la partie électrique et l'installation haute fréquence.
Le tube ne se déforme que sur la partie chauffée située dans la zone de l'inducteur. Le changement de géométrie jusqu'à la taille souhaitée se produit sous l'action du rouleau déviateur. Cette méthode permet d'obtenir un coude à faible rayon de courbure.
Le cintrage selon la deuxième méthode est effectué sur des machines de cintrage-étirage, qui comprennent une table rotative. Le tube est soumis à des efforts de traction et de flexion importants. On obtient ainsi des coudes à angle vif avec une épaisseur de paroi constante sur toute la circonférence.
Cette méthode est utilisée pour le cintrage de tubes de grand diamètre, employés dans l'industrie aéronautique, automobile, la construction navale, où des exigences élevées sont imposées aux canalisations. L'avantage réside dans la possibilité de cintrer des tubes avec une paroi de 2 à 4 mm à 180°.
Particularités du cintrage des profilés
Les tubes profilés ont un aspect plus esthétique que leurs homologues à section ronde, c'est pourquoi on les retrouve souvent dans les structures domestiques. Lors du cintrage, ils sont soumis à une force de compression à l'intérieur et à une force de traction à l'extérieur. Il convient de choisir soigneusement la méthode de cintrage avant de procéder à cette opération.
Les profilés comprennent des tubes de section carrée, ovale ou rectangulaire.
Il existe plusieurs nuances et il ne faut pas les oublier lorsque vous pratiquez le cintrage de tubes profilés chez vous sans disposer d'équipement spécial :
- La longueur optimale de la section à cintrer pour les tubes profilés à paroi mince et de section jusqu'à 2 cm est la hauteur du tube multipliée par 2,5.
- Pour les tubes à paroi épaisse, la longueur de la zone de cintrage est déterminée en multipliant la section par trois. Sinon, on ne peut éviter la fissuration du matériau à l'extérieur ou sa déformation à l'intérieur.
- La valeur minimale du rayon de courbure est la section de cintrage multipliée par 2,5.
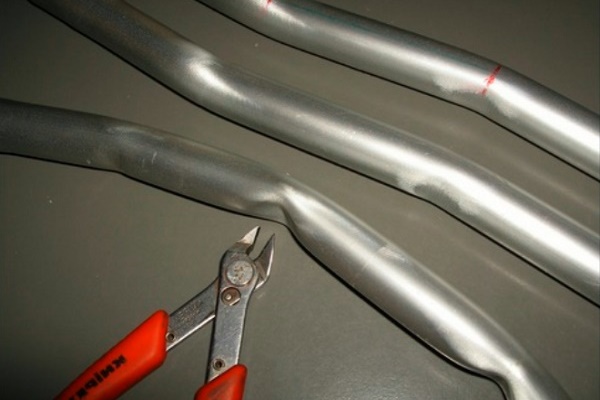
En ignorant ces exigences, on ne peut même pas espérer un bon résultat. Les méthodes de cintrage ne diffèrent pas de celles utilisées pour les produits à section circulaire. De plus, on peut utiliser la méthode de cintrage manuel avec des coupes transversales effectuées sur trois côtés du tube.
La longueur et le nombre de coupes sont déterminés par calcul. Supposons un tube de 40 x 90 mm. Il faut effectuer un virage complet, c'est-à-dire cintrer le long de la paroi de 40 mm sous un angle de 180° avec un rayon de 150 mm. On calcule d'abord la longueur du demi-cercle sur le rayon extérieur :
L = (2π r : 2 = 2 x 3,14 x 190) : 2 = 596,6 mm
Pour le rayon intérieur, les calculs sont les mêmes :
Lint. = (2 x 3,14 x 150) : 2 = 471 mm.
La somme des longueurs des coupes sur le rayon intérieur se calcule par la formule : Ldec = L – Lint = 596,6 – 471 = 126 mm.
Si vous souhaitez fabriquer vous-même une cintreuse manuelle ou une machine à cintrer les tubes profilés, vous trouverez dans nos articles une mine d'informations utiles, des schémas et des recommandations pratiques.
En considérant qu'une meuleuse peut effectuer une coupe de 5 mm de large, sur le plan de cintrage de 126 mm de long, on obtient 25 entailles. Après les avoir réalisées, on cintre le tube jusqu'à ce que les bords des entailles se touchent. On soude les entailles et on nettoie les soudures.
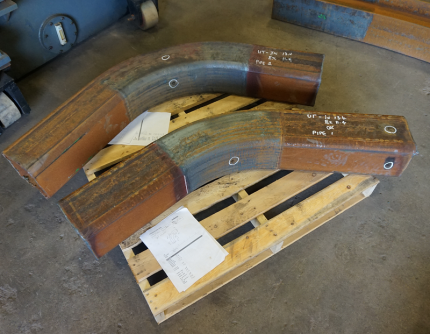
Il existe une autre méthode pour cintrer les tubes profilés et ronds, mais elle ne peut être utilisée qu'en hiver. Pour cela, on insère des bouchons dans les extrémités du tube, on verse de l'eau à l'intérieur et on attend qu'elle gèle. On cintre le tube en contrôlant le processus avec un gabarit, puis on retire les bouchons et on évacue le liquide.
Conclusions et vidéo utile sur le sujet
Vidéo n°1. Comment cintrer un tube à l'aide de moyens de fortune, vous l'apprendrez dans cette vidéo :
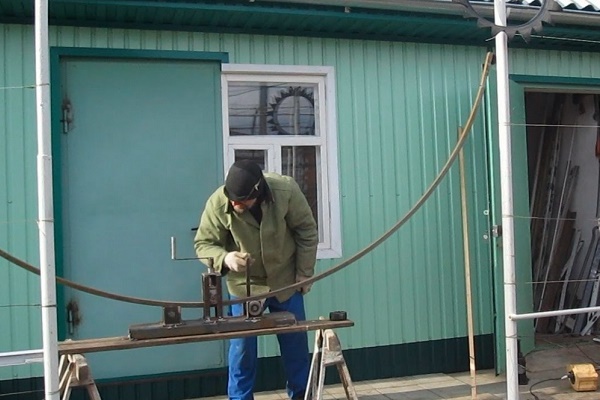
Vidéo n°2. Comment cintrer un tube de n'importe quelle section en cercle :
Vidéo n°3. Une cintreuse artisanale — un outil utile dans le ménage :
Lors de réparations ou de construction d'une maison, la nécessité de cintrer un tube — rond ou profilé — se présente souvent. Si le volume est faible, on peut le faire soi-même. Le cintrage de masse des produits tubulaires n'est possible qu'avec un équipement spécial.
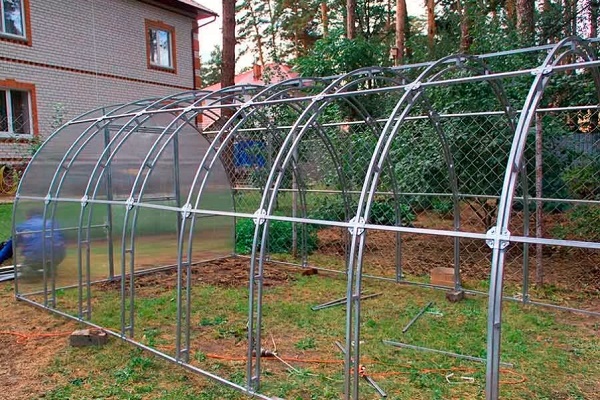
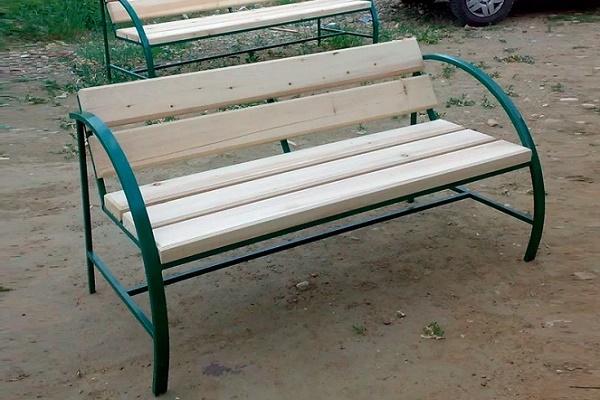
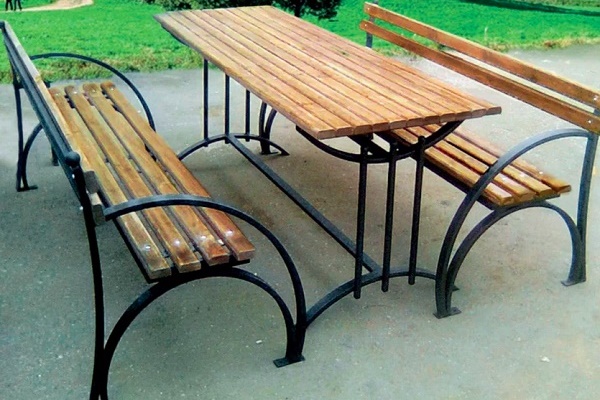
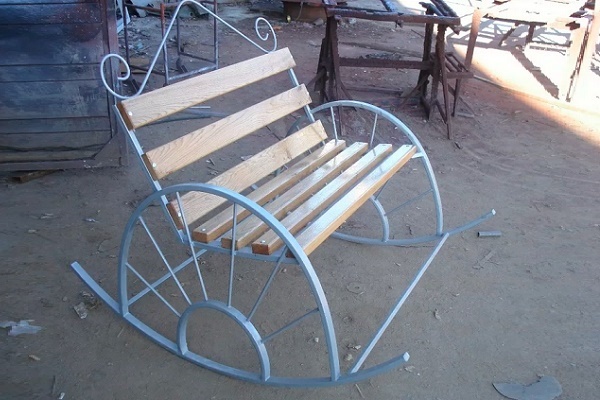
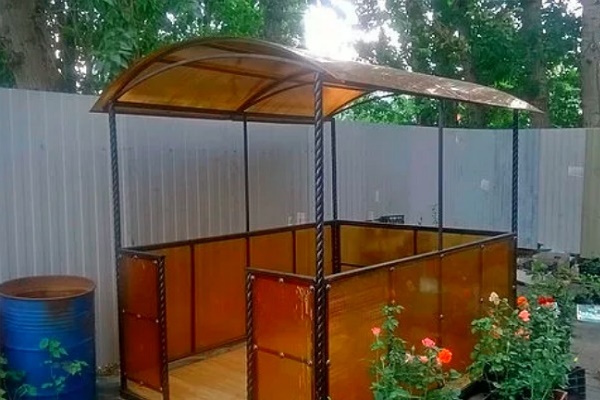
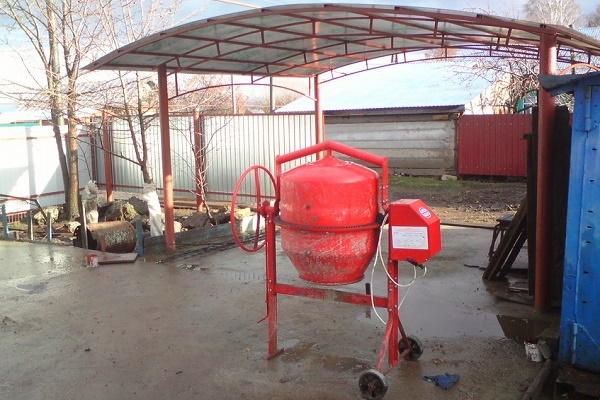
Racontez-nous comment vous avez cintré un tube métallique pour une serre ou à d'autres fins. Partagez avec les visiteurs du site les nuances technologiques que vous seul connaissez. Veuillez écrire vos commentaires dans le bloc ci-dessous, publier des photos sur le thème de l'article, poser des questions.
 Coupe de tubes en angle : avantages et inconvénients des différentes méthodes + exemple de mise en œuvre
 Pressurisation des tubes métal-plastique : procédure et nuances d'exécution
 Raccords à presser pour tubes multicouches : types, marquage, utilisation + exemple de travaux d'installation
 Comment s'effectue la pose de canalisations sans tranchée : particularités de la méthode + exemple de travail
 Soudure des tubes polypropylène : règles de travail et analyse des erreurs possibles
 Remplacement des tuyaux dans la salle de bains : guide pas à pas pour la réalisation des travaux
 Combien coûte le raccordement au gaz pour une maison individuelle : prix de l'organisation de l'approvisionnement en gaz
 Meilleures machines à laver avec sèche-linge : classement des modèles et conseils aux acheteurs
 Qu'est-ce que la température de couleur de la lumière et les nuances du choix de la température des lampes selon vos besoins
 Remplacement d'un chauffe-eau à gaz dans un appartement : formalités documentaires du remplacement + normes et exigences principales
Excellent article 🙂