Soudure des tubes polypropylène : règles de travail et analyse des erreurs possibles

La possibilité d'assembler soi-même les canalisations est un avantage indéniable des produits en polypropylène. En utilisant un matériau pratique et léger, vous pouvez construire vous-même un réseau d'égouts, réparer et moderniser l'alimentation en eau.
L'essentiel est de comprendre les spécificités de l'assemblage des éléments entre eux. Convenez que c'est une partie importante du travail, responsable de l'étanchéité du réseau et de son fonctionnement sans problème.
Nous vous proposons des informations détaillées sur la manière dont le soudage des tubes en polypropylène est réalisé, quel équipement est utilisé dans le travail, et nous énumérons également les erreurs les plus courantes des soudeurs débutants.
Les informations que nous vous proposons vous aideront à construire des réseaux de communication fiables. Pour une meilleure compréhension, l'article est complété par des annexes graphiques et un guide vidéo.
Contenu de l’article :
Spécificités du soudage des tubes en polypropylène
Le processus de soudage est réalisé grâce aux propriétés thermoplastiques marquées du matériau. Le polypropylène se ramollit à la chaleur – il acquiert un état semblable à de la pâte à modeler.
Description générale de la technologie
Le retour du matériau à des conditions de température normale favorise la solidification de sa structure jusqu'à l'état normal. Ces propriétés sont devenues la base de la technologie de soudage, appelée en langage technique – soudage par polyfusion.
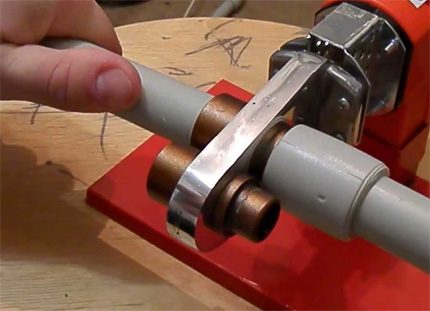
En pratique, deux méthodes d'assemblage des pièces à souder sont utilisées :
- Par manchon.
- Directe.
Méthode par douille. La technique de soudage montre comment souder des tubes en polypropylène en utilisant une pièce de raccord – une douille ou un tube de plus grand diamètre extérieur. Habituellement, cette méthode est utilisée pour le soudage des tubes plastiques dont le diamètre ne dépasse pas 63 mm.
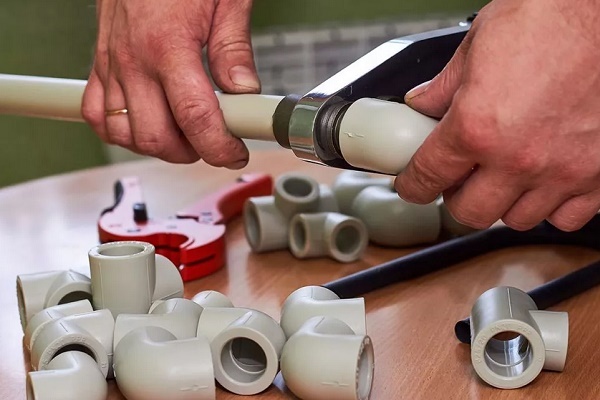
Le principe du soudage de deux pièces dans ce cas repose sur la fusion d'une partie du tube sur la circonférence extérieure et d'une partie du manchon sur la zone intérieure. Ensuite, les deux pièces sont assemblées fermement.
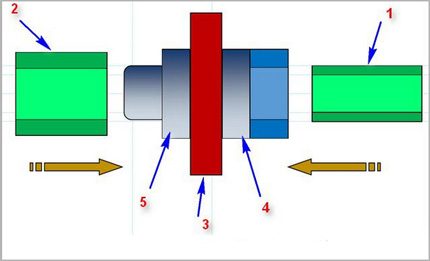
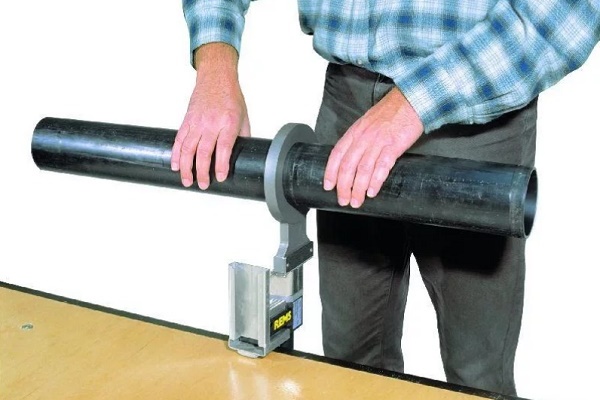
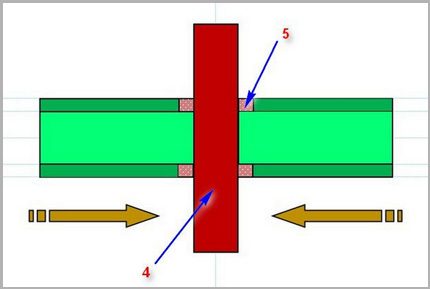
Méthode directe. La méthode repose sur le même principe de fusion de petites sections de tubes en plastique, puis de leur assemblage. Mais dans cette variante, les éléments de jonction sont deux tubes de mêmes diamètres, et ils sont assemblés par leurs surfaces d'extrémité.
Cette méthode de soudage du polypropylène, apparemment simple, nécessite une haute précision dans l'usinage des zones de joint et un alignement précis des deux pièces selon leurs axes pendant le soudage.
Parallèlement aux techniques « chaudes » mentionnées, la méthode de soudage « à froid » est également pratiquée. Ici, un solvant spécial capable de ramollir la structure du polypropylène est utilisé comme composant actif de soudage. Cependant, cette méthode ne jouit pas d'un haut niveau de popularité.
Machines à souder pour tubes
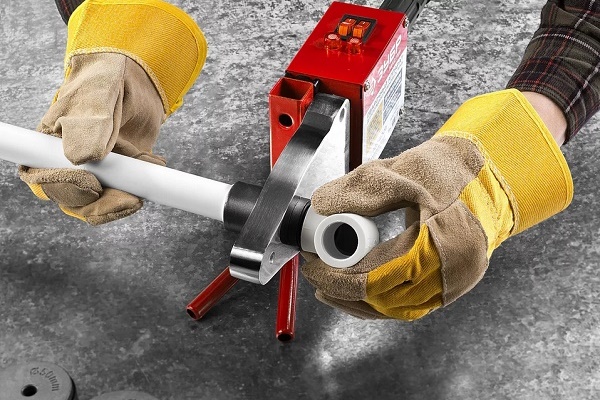
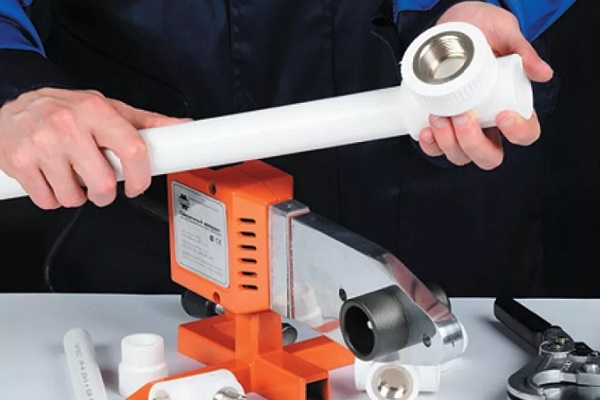
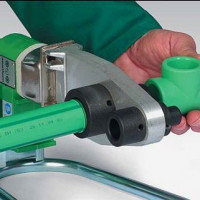
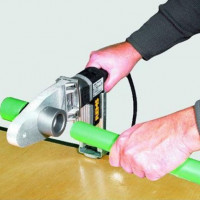
Les méthodes par douille et directe exigent de souder les tubes plastiques avec des appareils de soudage spécialisés. Structurellement, l'appareil de soudage ressemble à un fer électrique.
La base des appareils est un élément chauffant métallique massif sur lequel sont fixés des embouts amovibles – des pièces métalliques de différents diamètres. Ce type de fer à souder est appelé fer à souder.
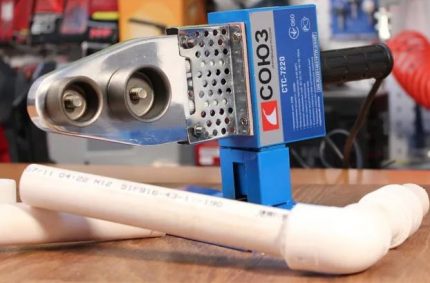
Pour effectuer un soudage bout à bout, les constructions des appareils de soudage se distinguent par une complexité accrue. En général, ce type d'équipement comprend non seulement un élément chauffant, mais aussi un système de centrage des pièces à souder.
En règle générale, les équipements de soudage direct, comme la technologie elle-même, sont rarement utilisés dans le secteur domestique. La priorité d'utilisation – l'industrie.
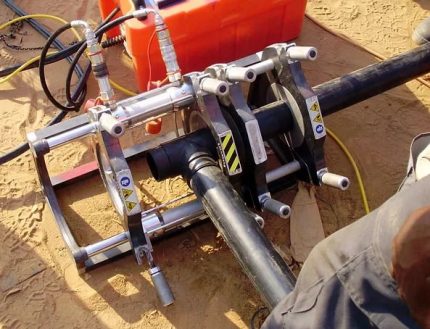
En plus des fers à souder, vous aurez également besoin de :
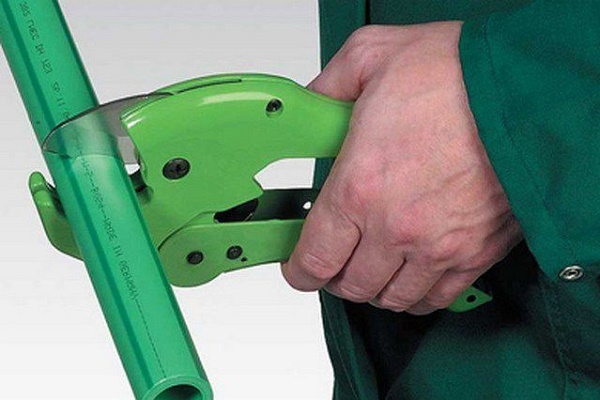
- ciseaux – coupe-tube pour tubes en polypropylène;
- un mètre ruban de chantier;
- une équerre d'ajusteur;
- un dénudeur pour tubes à armature;
- un marqueur ou un crayon;
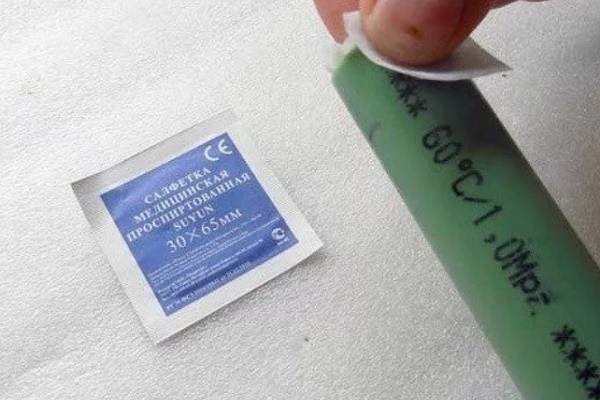
- un dégraissant pour surfaces.
Étant donné que les travaux sont effectués sur un équipement à haute température, vous devez impérativement porter des gants de travail épais.
Procédure de soudage du polypropylène
Avertissement important ! Les travaux de soudage des matériaux polymères doivent être effectués dans des conditions de bonne ventilation. Lors du chauffage et de la fusion des polymères, des substances toxiques sont libérées qui, à une certaine concentration, ont un effet grave sur la santé humaine.
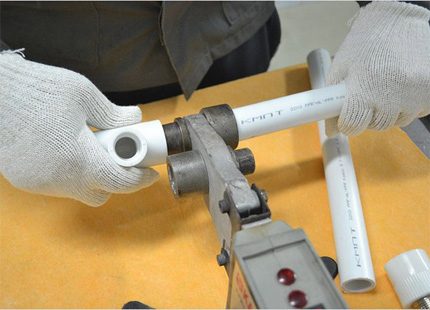
Tout d'abord, vous devez vous préparer au travail :
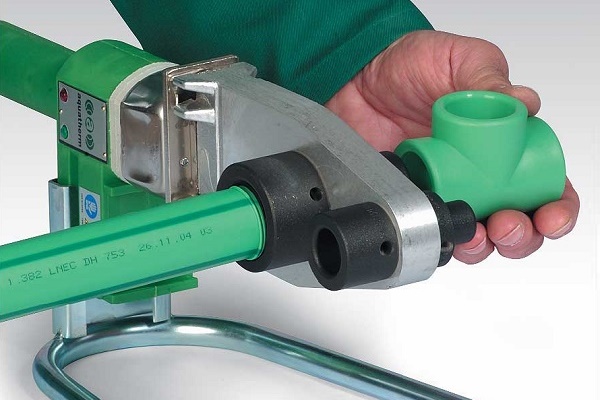
- Installez les manchons du diamètre approprié sur le plateau chauffant.
- Régler le régulateur de température de soudage à 260 °C.
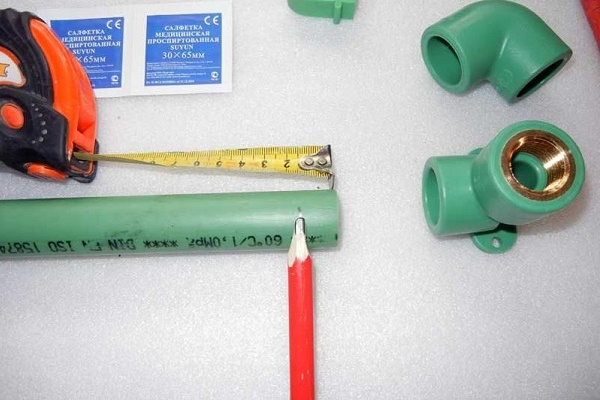
- Préparez les pièces à assembler – marquez, chanfreinez, dégraissez.
- Allumez la station de soudage.
- Attendez que la température de travail soit atteinte – l'allumage du voyant vert.
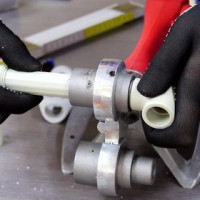
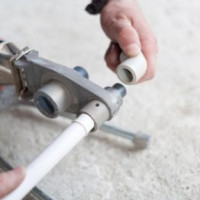
Insérez simultanément les pièces à assembler (tube – raccord) sur les manchons de la station de soudage. Le tube en polypropylène s'insère dans la partie intérieure d'un manchon, et le raccord (ou l'emboîture de la pièce de forme) sur la surface extérieure de l'autre manchon.
Habituellement, on insère les extrémités du tube jusqu'à la limite de la ligne marquée précédemment, et le raccord est enfoncé jusqu'en butée. En maintenant les pièces en polypropylène sur les manchons chauffés, vous devez vous souvenir d'un aspect important de la technologie : le temps de maintien.
En cas de temps d'exposition insuffisant, il y a un risque d'obtenir un faible degré de diffusion du matériau, ce qui affectera la qualité de la soudure. Si vous prolongez trop le maintien des pièces, le risque de déformation de la structure du produit est élevé. Cela peut entraîner une détérioration de la qualité de la soudure.
Il est recommandé d'utiliser le tableau qui indique la valeur optimale du temps pour les tuyaux ayant différents paramètres techniques.
Tableau du temps de soudage des tuyaux en polypropylène
| Diamètre nominal du tuyau, mm | Temps de chauffage pour une diffusion optimale, sec | Temps de soudage des pièces, sec | Temps de refroidissement des pièces, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
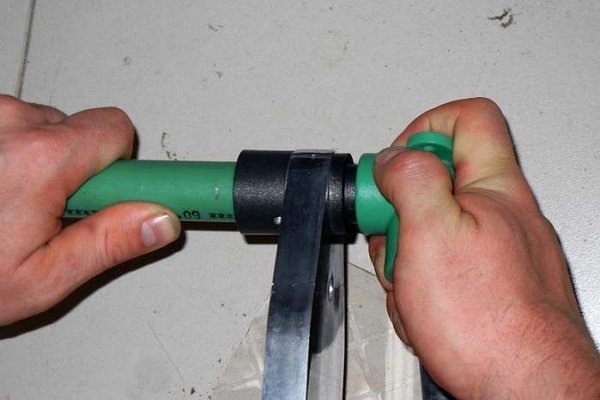
Après avoir maintenu les pièces sur les mandrins pendant la période optimale, on les retire et on les assemble rapidement avec les parties chauffées. La procédure d'assemblage doit être effectuée avec précision et rapidité (selon le temps indiqué dans le tableau), en respectant l'alignement des pièces à souder.
Un léger ajustement axial est autorisé (dans un délai de 1 à 2 secondes), mais il est interdit de faire pivoter les pièces l'une par rapport à l'autre.
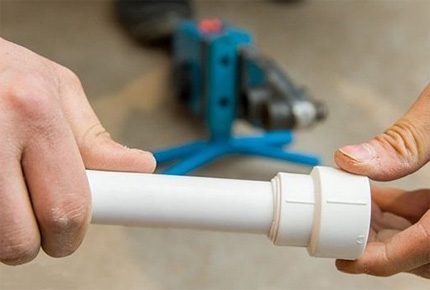
Le temps de soudage indiqué pour tout tuyau en polypropylène peut être ajusté en fonction des conditions de travail et des propriétés du matériau.
Par exemple, si l'installation est réalisée à des températures ambiantes négatives, les normes indiquées sont naturellement augmentées jusqu'à 50% de la valeur nominale. Pour chaque condition non standard, le temps de chauffage est déterminé par soudage d'essai.
Assemblage des tubes par soudage avec armature
Voyons comment souder correctement les tuyaux en polypropylène armé. Il est obligatoire de retirer le matériau de protection. La présence d'une couche d'armature (feuille d'aluminium) dans la structure du tuyau nécessite un chauffage supplémentaire. Mais ce n'est pas l'essentiel.
Généralement, ces produits ont un diamètre plus grand et ne conviennent pas aux embouts standard du fer à souder. Ils doivent être dénudés avant le processus de soudage. L'exception concerne les tuyaux armés de fibre de verre. Ils sont soudés de manière standard.
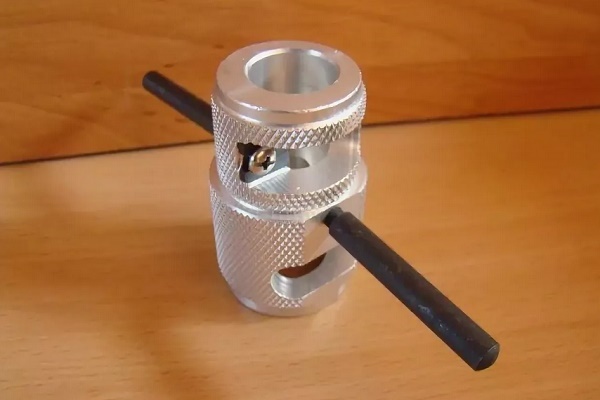
Compte tenu de la diversité des technologies d'armature des tuyaux en polypropylène, différentes méthodes de traitement sont utilisées avant le soudage. Traditionnellement, on utilise un shaviar pour le dénudage.
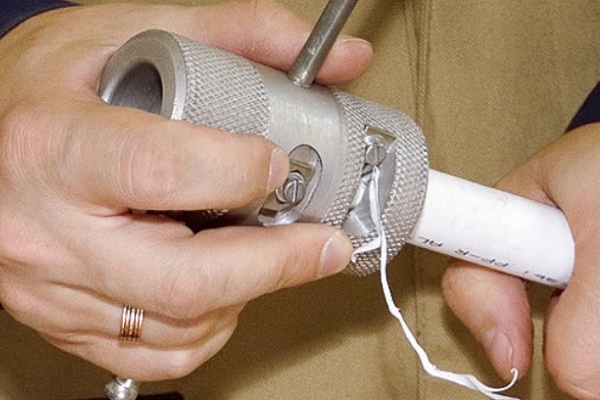
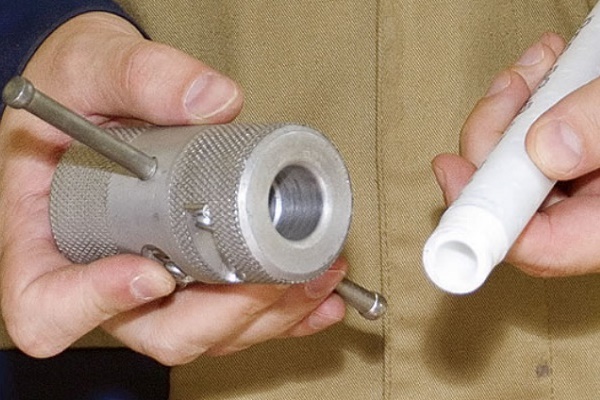
Un outil spécial en forme de douille métallique avec des lames, appelé ébarbeur. On enfile l'ébarbeur sur l'extrémité du tuyau à souder et, par des mouvements de rotation autour de l'axe du tuyau, on retire la couche armée jusqu'au plastique nu.
Si la couche armée est située dans la partie médiane de la paroi du tuyau en plastique, il est plus judicieux d'utiliser un autre outil – le dresseur de tuyaux en plastique.
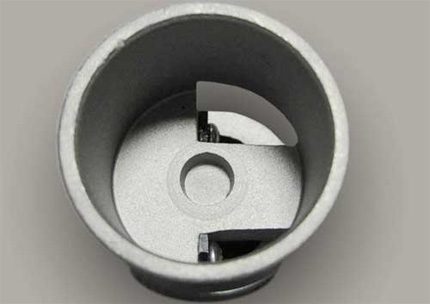
L'outil diffère peu de l'ébarbeur, à l'exception de l'emplacement et de la conception des éléments de coupe. Après le traitement par le dresseur, l'extrémité du tuyau est alignée, et sur une profondeur de 2 mm sur toute la circonférence, une partie de la couche armée est découpée. Ce traitement permet d'effectuer le soudage sans défauts.
Influence des erreurs sur la qualité de la soudure
Des actions lentes et mûrement réfléchies sont une garantie contre les erreurs qui peuvent annuler tout le travail. Il faut tenir compte de tous les détails de la technique de soudage et ne pas s'en écarter d'un pouce.
Erreurs courantes qui entraînent l'apparition de raccords défectueux dans le réseau de plomberie en polypropylène installé :
- Le nettoyage de la surface du tuyau du film gras n'a pas été effectué.
- L'angle de coupe des pièces à assembler diffère de 90º.
- Un mauvais ajustement de l'extrémité du tuyau à l'intérieur du raccord.
- Un échauffement insuffisant ou excessif des pièces à souder.
- Retrait incomplet de la couche armée du tuyau.
- Correction de la position des pièces après la prise du polymère.
Parfois, sur des matériaux de haute qualité, un échauffement excessif ne produit pas de défauts externes visibles. Cependant, on observe alors une déformation interne, lorsque le polypropylène fondu obstrue le passage intérieur du tuyau. Par la suite, ce raccord perd sa fonctionnalité – il se bouche rapidement et bloque le passage de l'eau.
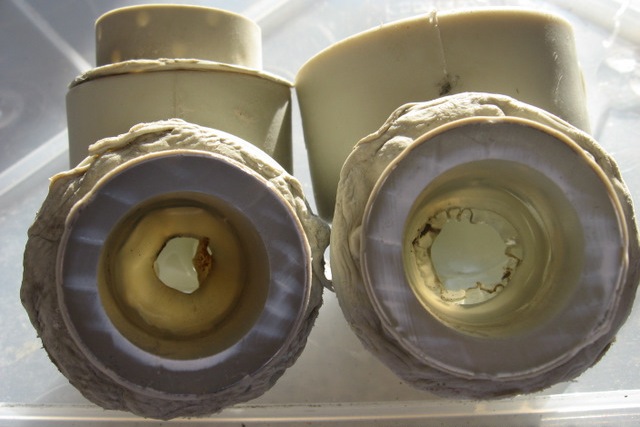
Si l'angle de coupe des extrémités diffère de 90º, lors de l'assemblage, les extrémités des tuyaux se posent dans un plan biaisé. Il se produit un désalignement des pièces, qui devient perceptible une fois la ligne de plusieurs mètres déjà installée.
Il n'est pas rare qu'il faille refaire tout le raccord à cause de cela. Surtout si les tuyaux sont posés dans des saignées.
Un dégraissage de mauvaise qualité des surfaces à assembler favorise la formation d'« îlots de rejet ». En ces points, le soudage par polyfusion ne se produit pas du tout ou partiellement.
Pendant un certain temps, les tuyaux présentant ce défaut fonctionnent, mais à tout moment une rupture peut se produire. Les erreurs liées à un mauvais emboîtement du tuyau dans le raccord sont également fréquentes.
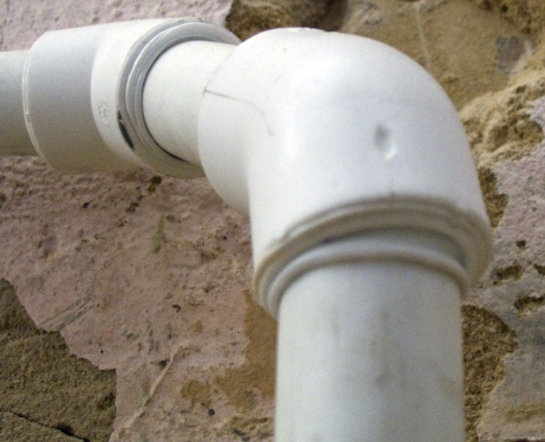
Des résultats similaires sont observés avec les assemblages réalisés sans nettoyage complet de la couche de renforcement. Généralement, un tuyau renforcé est utilisé sur des lignes à haute pression. Le résidu de feuille d'aluminium crée une zone de non-contact dans la zone de soudage. C'est à cet endroit que des fuites se produisent souvent.
Une erreur grave consiste à tenter de corriger les éléments à souder en les faisant pivoter l'un par rapport à l'autre autour de leur axe. De telles actions réduisent considérablement l'effet du soudage par fusion.
Néanmoins, en certains points, la soudure se forme et on obtient ce que l'on appelle un « point de soudure ». Sous une faible force de traction, ce point maintient la liaison. Mais dès que l'assemblage est mis sous pression, la soudure se rompt immédiatement.
Des informations supplémentaires sur le soudage des tubes en polypropylène sont présentées dans cet article.
Conclusions et vidéo utile sur le sujet
Les professionnels ont toujours quelque chose à apprendre. Vous pouvez voir comment travailler le polypropylène dans la vidéo suivante :
Assembler des canalisations en polymères par soudage à chaud est une méthode pratique et populaire. Elle est utilisée avec succès pour l'installation de réseaux, y compris au niveau domestique.
Cette méthode de soudage peut être utilisée par des personnes sans expérience préalable. L'essentiel est de bien comprendre la technique et de l'exécuter avec précision. L'équipement technique peut être acheté ou loué.
Avez-vous de l'expérience dans le soudage de tuyaux en polypropylène ? Veuillez partager vos informations avec nos lecteurs. Vous pouvez laisser des commentaires et poser des questions sur le sujet dans le formulaire ci-dessous.
 Brasage des tubes en cuivre : analyse étape par étape des travaux et exemples pratiques
 Remplacement des tuyaux dans les toilettes de A à Z : conception, choix du matériau de construction, travaux de montage + analyse des erreurs
 Montage des tubes en polypropylène par soi-même : technologie de travail avec la canalisation en PP
 Technique de soudage des tubes polypropylène à faire soi-même : aperçu des méthodes et des subtilités
 Poste à souder pour tubes polypropylène : classification, classement des meilleurs + conseils pour le choix
 Méthodes de raccordement de tuyaux en plomberie : aperçu de toutes les options possibles
 Combien coûte le raccordement au gaz pour une maison individuelle : prix de l'organisation de l'approvisionnement en gaz
 Meilleures machines à laver avec sèche-linge : classement des modèles et conseils aux acheteurs
 Qu'est-ce que la température de couleur de la lumière et les nuances du choix de la température des lampes selon vos besoins
 Remplacement d'un chauffe-eau à gaz dans un appartement : formalités documentaires du remplacement + normes et exigences principales