Brasage des tubes en cuivre : analyse étape par étape des travaux et exemples pratiques

Les bricoleurs amateurs s'efforcent d'effectuer les travaux de construction et de rénovation par eux-mêmes, ce qui permet non seulement d'économiser le budget familial, mais aussi d'être absolument certain d'un résultat de qualité. C'est pourquoi ils doivent acquérir de nouvelles méthodes et technologies, comme la soudure des tubes en cuivre.
Nous vous expliquerons comment se déroule l'assemblage et le raccordement des réseaux en tubes de cuivre. Vous apprendrez quels consommables et outils seront nécessaires à l'exécutant. Ces compétences, utiles même dans la vie quotidienne, vous permettront d'assembler vous-même des canalisations aux excellentes performances.
Contenu de l’article :
- Soudure du cuivre : pourquoi il vaut la peine d'apprendre
- Méthodes de soudure des pièces en cuivre
- De quoi aurez-vous besoin pendant le processus ?
- Technologie de soudure des pièces en cuivre
- Sécurité lors de la soudure des tubes en cuivre
- Erreurs courantes commises lors de la soudure
- Conclusions et vidéo utile sur le sujet
Soudure du cuivre : pourquoi il vaut la peine d'apprendre
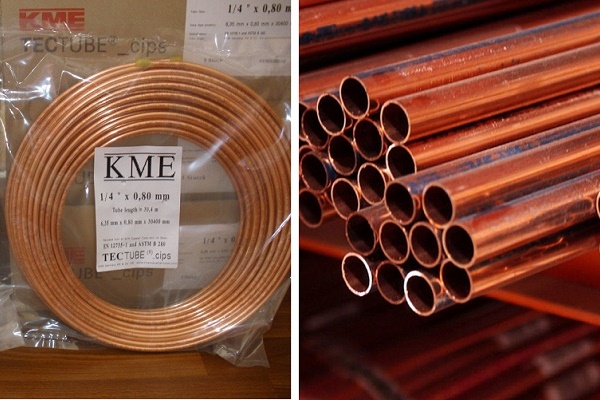
Les canalisations en cuivre sont rarement utilisées en pratique. La raison en est le coût assez élevé des matériaux. Cependant, les canalisations en cuivre sont à juste titre considérées comme les meilleures.
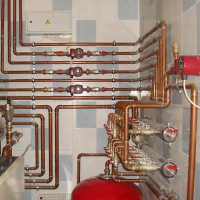
Ce métal surpasse tous les autres matériaux en termes de résistance thermique, de flexibilité et de durabilité. Les canalisations de chauffage en cuivre peuvent être coulées dans le béton après assemblage, dissimulées dans les murs, etc. Rien ne leur arrivera pendant leur utilisation.
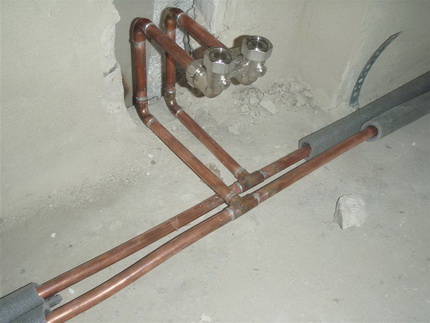
Il faut en tenir compte lors du choix du matériau pour l'installation du chauffage ou de la plomberie. En prévision d'une utilisation à long terme, les coûts plus élevés sont tout à fait rentables. Outre les excellentes performances du cuivre, il est assez simple à installer. Les « histoires effrayantes » sur les difficultés de soudure sont le plus souvent exagérées.
Le cuivre est assez simple à souder. Sa surface ne nécessite pas l'utilisation de produits agressifs pour le nettoyage. De nombreux métaux fusibles ont une forte adhérence avec lui, ce qui simplifie le choix de la soudure.
Les flux coûteux ne sont pas nécessaires pour le cuivre, car la fusion du métal ne provoque pas de réactions violentes avec l'oxygène. Pendant la soudure, le tube ne se déforme pas, sa forme et ses dimensions restent inchangées. Le joint obtenu peut être dessoudé si nécessaire.
Méthodes de soudure des pièces en cuivre
On considère que le brasage est la méthode optimale pour assembler des pièces en cuivre. Au cours du processus, la brasure fondue remplit le petit espace entre les éléments, créant ainsi une liaison solide.
Les deux méthodes les plus courantes pour réaliser ces assemblages sont le brasage capillaire à haute température et à basse température. Examinons en quoi elles diffèrent l'une de l'autre.
Spécificités des assemblages haute température
Dans ce cas, le processus d'assemblage des éléments en cuivre se déroule à une température dépassant +450 degrés. On choisit comme brasure des compositions à base de métaux assez réfractaires : l'argent ou le cuivre.
Ils donnent une soudure solide, résistante aux dommages mécaniques et aux effets des hautes températures. Un tel assemblage est dit 'dur'.
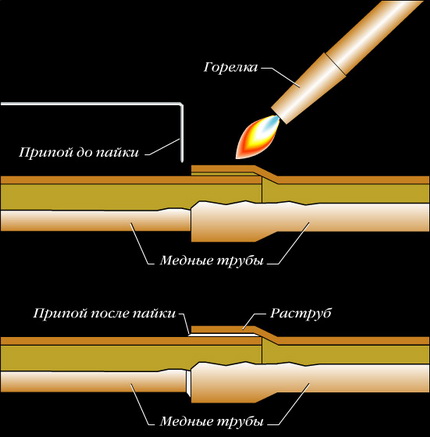
La particularité du brasage dit 'dur' réside dans le recuit du métal, ce qui entraîne son ramollissement. Par conséquent, pour que les pertes de résistance du cuivre soient minimes, il convient de refroidir la soudure finie uniquement de manière naturelle, sans utiliser de soufflage artificiel ni immerger la pièce dans de l'eau froide.
L'assemblage dur est utilisé pour les tubes d'un diamètre de 12 à 159 mm. Le brasage à haute température est utilisé pour assembler les tubes de gaz.
Dans la plomberie, elle est utilisée lors de l'assemblage de conduites d'eau pour réaliser une jonction monolithique de pièces dont le diamètre dépasse 28 mm. De plus, cette connexion est employée dans les cas où la température du liquide circulant dans les tuyaux peut dépasser +120 degrés.
Le brasage à haute température est également utilisé pour l'assemblage des systèmes de chauffage. Son avantage est considéré comme la possibilité de réaliser une dérivation à partir d'un système déjà monté sans avoir à le démonter au préalable.
Soudure basse température en détail
Le brasage tendre, ou brasage à basse température, désigne l'assemblage de pièces en cuivre au cours duquel on utilise une température inférieure à +450 °C. Comme brasure, on choisit dans ce cas des métaux tendres à bas point de fusion, par exemple l'étain ou le plomb.
La largeur du joint formé par un tel brasage peut varier de 7 à 50 mm. La connexion obtenue est appelée « souple ». Elle est moins résistante qu'une connexion rigide, mais présente toutefois un certain nombre d'avantages significatifs.
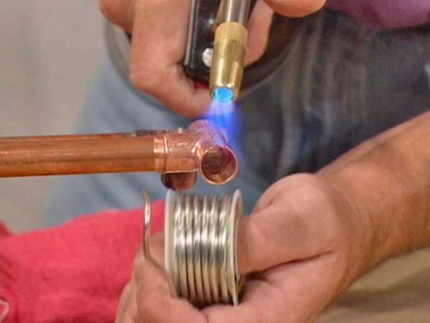
La principale différence réside dans le fait qu'au cours du brasage, il n'y a pas de recuit du métal. Par conséquent, sa résistance reste inchangée.
En outre, la température lors du brasage à basse température n'est pas aussi élevée que lors d'un brasage à haute température, ce qui le rend plus sûr. Ces connexions dites souples sont utilisées pour l'assemblage de tuyaux de petit diamètre : de 6 à 108 mm.
En plomberie, les raccords à basse température des tubes en cuivre sont utilisés pour l'installation de conduites d'eau et de réseaux de chauffage, à condition que la température du fluide circulant soit inférieure à +130 degrés. Pour les canalisations de gaz, l'utilisation de ce type de raccords est strictement interdite.
De quoi aurez-vous besoin pendant le processus ?
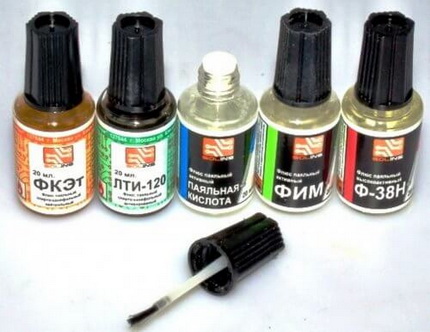
Pour réaliser des connexions de qualité, il faudra des matériaux et des outils spéciaux. Tout d'abord, pour traiter la surface préalablement nettoyée des pièces, il faudra un flux. Il élimine les oxydes du support, améliore l'étalement de la brasure fondue et réduit la tension superficielle.
En outre, vous aurez besoin d'une soudure pour travailler le cuivre. Pour le soudage à haute température, on choisit un matériau sans plomb. L'emballage doit porter la mention «lead free» ou «sans plomb».
Pour le brasage à basse température, on choisit une brasure à bas point de fusion, qui peut contenir de l'étain, du cuivre, du bismuth, de l'argent. La brasure de type basse température se présente sous forme de fil de 3 mm.
Pour le travail, vous aurez besoin d'outils. Tout d'abord, un coupe-tube. Grâce à lui, vous pourrez couper des pièces à la taille souhaitée. Il est important de choisir un outil de haute qualité pour que le matériau mou, qu'est le cuivre, ne se froisse pas.
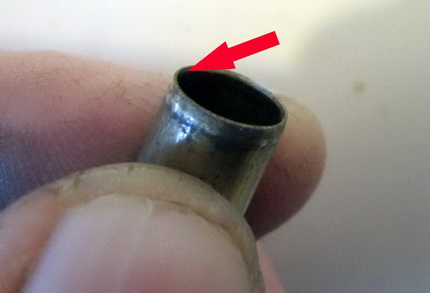
Vous aurez également besoin d'un ébavureur pour enlever les bavures. Sinon, il sera impossible d'insérer une pièce dans l'autre. Pour nettoyer la surface intérieure des tuyaux, on utilise aussi une brosse ou un goupillon.
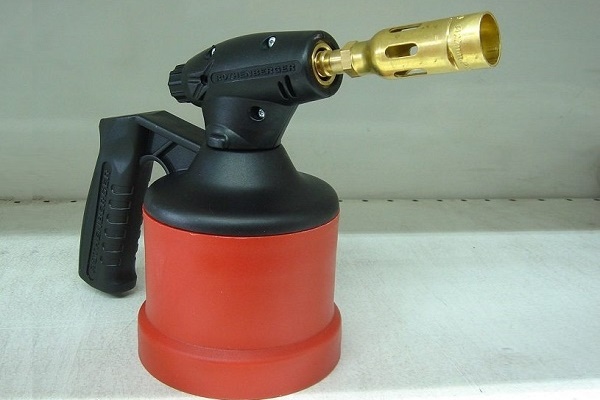
Pour chauffer les éléments en cuivre, on utilise différents outils. Le plus souvent, pour le brasage à basse température, on choisit un chalumeau à gaz à flamme étroite et directionnelle.
L'équipement à gaz fonctionne dans ce cas avec une bouteille de mélange propane-butane ou de butane pur. Une seule recharge suffit pour 300 à 400 joints.
L'appareil fonctionne efficacement : lorsqu'il est chauffé au chalumeau, le tuyau chauffe en quelques secondes. Le brasage à haute température se fait en utilisant des mélanges gazeux propane-oxygène ou acétylène-air.
De plus, le brasage peut être effectué à l'aide d'un fer à souder électrique spécial conçu pour les pièces en cuivre. L'appareil peut fonctionner avec une soudure dure et une soudure tendre. Le fer à souder se branche sur le secteur et est utilisé là où il est impossible de travailler avec une flamme nue. L'appareil est équipé de pinces de serrage et d'électrodes amovibles.
Outre ces outils, pour le montage de la tuyauterie, vous aurez besoin d'un marqueur ou d'un crayon, d'un mètre ruban, d'un marteau et d'un niveau à bulle.
Technologie de soudure des pièces en cuivre
Après avoir préparé les outils et les matériaux, vous pouvez commencer le processus de brasage. Effectuez toutes les opérations dans l'ordre suivant :
Couper la pièce à la longueur requise
Pour couper les tubes en cuivre, différents outils peuvent être utilisés. Le plus souvent, on utilise un coupe-tube manuel. Pour obtenir une coupe droite, maintenez le tube uniquement perpendiculairement à l'outil.
Serrez la pièce entre le rouleau et la lame et faites tourner le coupe-tube autour d'elle. N'oubliez pas de resserrer le boulon de réglage d'environ un tiers de tour après chaque rotation. Avec un coupe-tube, la coupe sera nette, les bavures n'apparaîtront qu'à l'intérieur du tube.
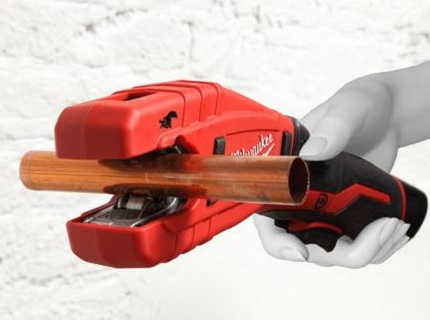
Cependant, le diamètre de la pièce diminuera légèrement, ce qui n'est pas souhaitable. On peut éviter la déformation de la pièce en la coupant avec une scie à métaux. Mais dans ce cas, de nombreuses bavures apparaîtront, qu'il faudra éliminer, et il faudra utiliser un gabarit pour réduire l'obliquité de la coupe.
L'écrasement ou l'ovalisation de la coupe du tube entraînera des conséquences fâcheuses, car cela modifiera nécessairement la taille du jeu de montage. Sa valeur doit être comprise entre 0,02 et 0,4 mm. Si le jeu est plus petit, la brasure ne pourra pas pénétrer. Si le jeu est plus grand, l'effet capillaire ne pourra pas se produire.
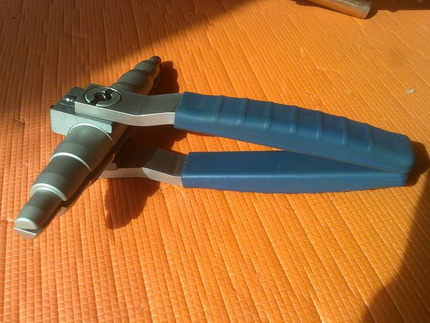
La coupe doit donner une pièce avec une extrémité strictement cylindrique, présentant une obliquité minimale. Retirez impérativement les bavures de la pièce, nettoyez sa surface intérieure avec une brosse et dégraissez-la. Coupez de la même manière le deuxième fragment de tube. Prenez un élargisseur de tube et, à l'aide d'un marteau, augmentez le diamètre du deuxième tube.
Vérifiez comment les pièces s'emboîtent l'une dans l'autre, vérifiez les dimensions du jeu de montage obtenu. Il doit être exactement conforme à la norme. Nettoyez et dégraissez la deuxième pièce. Effectuez l'opération sur toute la section du tube, en vous rappelant que la longueur du joint doit être égale au diamètre de la pièce.
Appliquer le flux sur la surface du tube
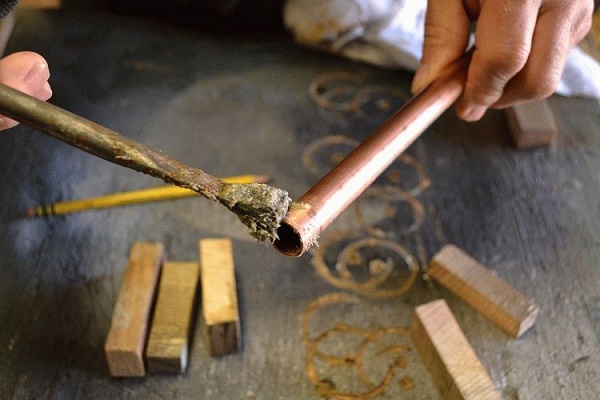
Selon les règles de la technique de brasage des tubes en cuivre, il faut appliquer une couche de flux sur les pièces. On prend le produit et, à l'aide d'un pinceau, on l'applique soigneusement sur la surface extérieure du tube qui se trouvera à l'intérieur du raccord.
Effectuez l'opération très soigneusement. Essayez de prélever une quantité minimale de solution et répartissez-la entièrement sur la pièce. Il ne doit rester aucun excès de flux sur la surface.
Assembler les pièces avant la soudure
Une fois le flux appliqué sur les pièces, vous devez les connecter. Vous devez le faire assez rapidement pour éviter que des particules de saleté ne tombent sur la surface humide. Si vous travaillez avec un raccord ou une emboîture, effectuez la connexion complète des éléments.
Pour ce faire, tournez-les jusqu'à la butée. Pendant la rotation, les pièces se mettent non seulement en place, mais le flux se répartit également de manière aussi uniforme que possible dans l'espace de montage.
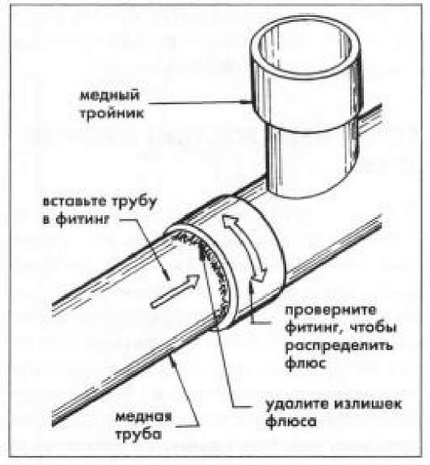
Il est interdit de laisser le flux sur la pièce car il s'agit d'une composition chimique agressive.
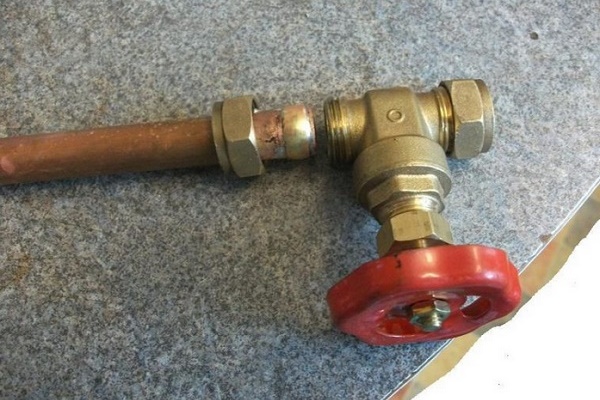
Le brasage d'un robinet avec raccord à base de bague de compression s'effectue dans l'ordre suivant :
Formation du joint lors de la soudure basse température
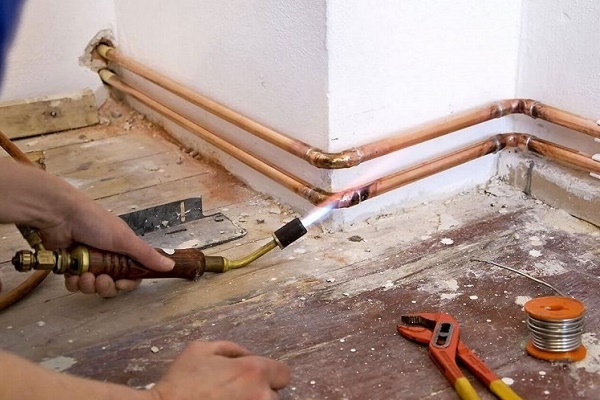
Lors de la réalisation d'une connexion tendre, une brasure fusible et un flux à basse température sont obligatoirement utilisés. Pour le chauffage, vous pouvez utiliser un chalumeau à gaz standard ou de petite taille, chargé avec un mélange de propane et d'air, ou de propane, de butane et d'air. Vous pouvez également utiliser un fer à souder électrique spécial.
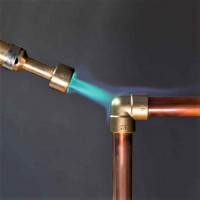
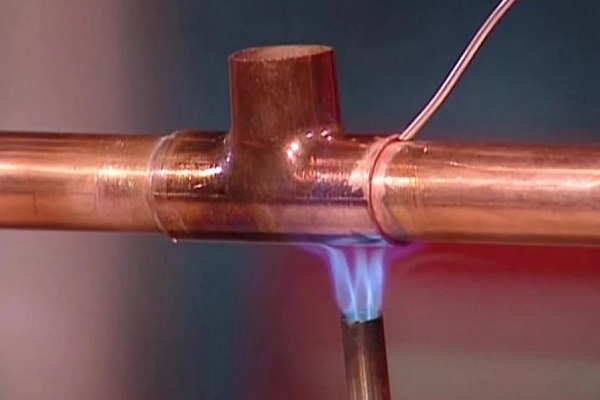
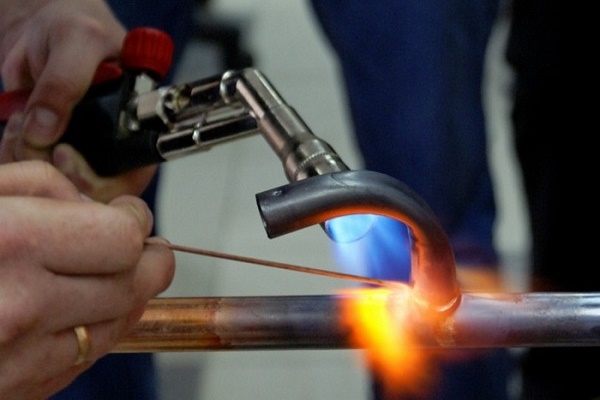
Prenez le chalumeau, allumez-le et dirigez la flamme vers le joint des tuyaux. La zone de contact entre la flamme et la pièce doit être déplacée en permanence. Cela est nécessaire pour que les éléments chauffent uniformément. Prenez la brasure et touchez de temps en temps l'espace de montage avec. Lorsque la chaleur est suffisante, la brasure commence à fondre.
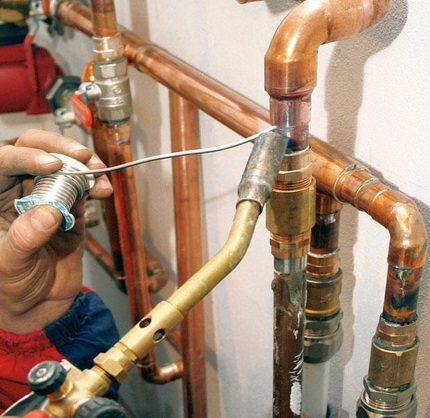
Dès que cela se produit, éloignez la torche sur le côté pour permettre à la brasure de remplir complètement l'espace capillaire. Si la brasure n'a pas encore commencé à fondre, continuez le chauffage. Une particularité du brasage à basse température est que la brasure n'est pas spécialement chauffée. Elle doit fondre grâce à la chaleur des éléments chauffés de l'assemblage.
Une fois que la brasure a complètement rempli l'espace capillaire, il faut la laisser refroidir, de préférence dans des conditions naturelles. Il faut se rappeler que la connexion souple obtenue a une faible résistance, il est donc interdit de la toucher lorsqu'elle est chaude.
Un autre point important. Pendant le brasage, il est extrêmement important de ne pas surchauffer le cuivre. Sinon, le flux appliqué sur le métal se détruira et, par conséquent, ne pourra pas dissoudre et éliminer les oxydes, ce qui aura un impact très négatif sur la qualité de la connexion.
Il est donc conseillé d'utiliser un flux avec une poudre de brasure. Lorsque la température de la pièce sera suffisante pour chauffer la brasure, la poudre fondra et l'on verra des gouttelettes de métal en fusion briller à l'intérieur du flux.
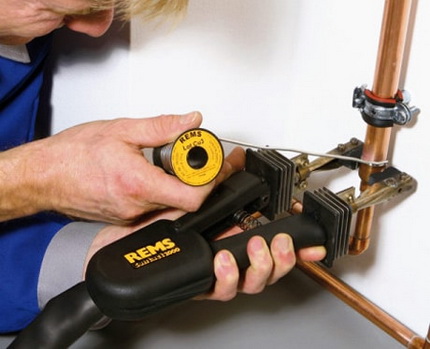
Si l'utilisation de la flamme est interdite pour une raison quelconque, on utilise des appareils de brasage fonctionnant à l'électricité. Cet équipement consiste en un ensemble comprenant une alimentation électrique, des pinces électriques et un fer à souder.
La procédure de chauffage et de formation ultérieure du joint à l'aide d'un fer à souder ne diffère en rien de celle décrite ci-dessus. La seule nuance : le préchauffage complet des pièces peut prendre moins de temps qu'avec un chauffage à la torche.
Formation de la soudure lors de la soudure haute température
Lors de ce type de brasage, une torche à gaz est également utilisée pour chauffer les pièces. Elle est chargée avec un mélange de propane et d'oxygène ou d'acétylène et d'air. L'utilisation d'un mélange acétylène-oxygène est possible.
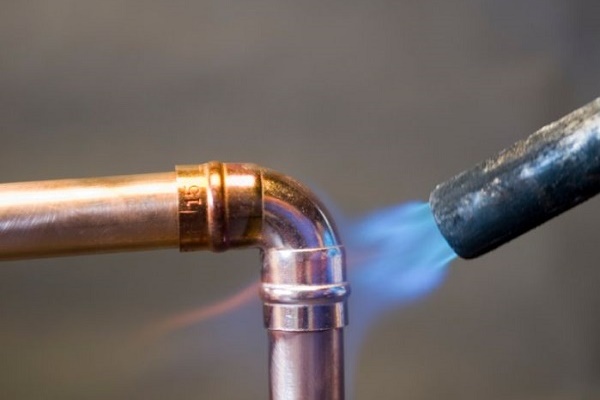
Les experts recommandent de chauffer les pièces de manière uniforme et rapide. En d'autres termes, le processus de préchauffage doit être court. Le gaz brûlant dans l'appareil doit produire une flamme bleu vif de faible intensité.
Déplacez doucement la torche le long du futur joint afin que le chauffage soit aussi uniforme que possible. Lorsque le cuivre est chauffé à environ 750 °C, il prend une couleur rouge cerise foncé. À ce moment, introduisez la brasure.
Pour qu'elle chauffe mieux, on peut la préchauffer un peu avec la torche. Mais il faut se rappeler que la brasure doit fondre grâce aux pièces chauffées de l'assemblage, et en aucun cas à cause de la torche. Idéalement, il faut assurer à l'assemblage un chauffage minimal, de sorte que la brasure fonde immédiatement et remplisse l'espace de montage du premier coup.
Il est possible que cela ne fonctionne pas du premier coup, mais avec l'expérience, le résultat s'améliorera. Après avoir complètement rempli l'espace avec la brasure, laissez l'assemblage refroidir. Pendant ce temps, il n'est pas recommandé de le toucher. Une fois refroidi, frottez soigneusement le joint pour éliminer les résidus de flux.
Une analyse détaillée de la technique de brasage des canalisations en cuivre à l'aide d'un chalumeau à gaz est présentée dans l'article, dont nous vous recommandons la lecture.
Sécurité lors de la soudure des tubes en cuivre
Les artisans débutants se demandent comment souder correctement les tuyaux en cuivre, mais ils oublient la sécurité. Il ne faut pas agir ainsi. Il faut comprendre que le cuivre a une conductivité thermique élevée, par conséquent, il est impossible de tenir les pièces à la main sans aucune protection.
L'imprudence et le manque de soin lors de l'assemblage d'une canalisation en cuivre peuvent entraîner des brûlures thermiques. Les petits éléments d'une longueur inférieure à 0,3 m ne doivent être pris qu'avec des gants de protection ou tenus avec des pinces.
La prudence est également nécessaire lors du travail avec le flux. C'est une composition extrêmement agressive. Si pendant le soudage, il entre en contact avec la peau, il faut immédiatement arrêter le travail et rincer le flux avec une grande quantité d'eau savonneuse. Sinon, une brûlure non seulement thermique mais aussi chimique peut apparaître sur la peau.
Il faut aussi choisir correctement les vêtements de travail. Les tissus synthétiques ne conviennent absolument pas. La fibre artificielle est très sensible aux températures élevées. Elle fond et s'enflamme facilement, donc pour le travail, il est préférable de choisir des vêtements épais en coton naturel.
Un autre point important. Lors du chauffage des pièces, le flux commence à brûler. Ses vapeurs sont dangereuses pour l'homme. Pour cette raison, la pièce où sont effectués les travaux de soudage des tuyaux en cuivre doit être bien ventilée.
Les artisans expérimentés conseillent à ceux qui s'attaquent au soudage pour la première fois de s'entraîner d'abord sur des chutes de tuyaux. La pratique montre qu'après trois ou quatre raccords réalisés soi-même, on peut déjà entreprendre l'installation du tuyau. Il est souhaitable d'assembler le système au sol et ensuite seulement de procéder au soudage.
Le tuyau fini doit être soigneusement rincé à l'eau chaude propre pour éliminer la soudure et le flux de l'intérieur des pièces.
Erreurs courantes commises lors de la soudure
Le processus de soudage des tuyaux en cuivre est assez simple, mais nécessite une certaine expérience. Les débutants commettent souvent des erreurs dans leur travail.
Examinons les principales :
- Présence de défauts à la surface des pièces à assembler. Ces imperfections peuvent apparaître lors de la coupe du tuyau. Si la soudure est réalisée sur un défaut, la jointure ne sera pas solide.
- Contamination sur la zone de jonction des éléments. Les pièces doivent impérativement être dégraissées après la découpe et le nettoyage.
- Largeur insuffisante du jeu de montage. Selon les règles, pour les pièces de section de 6 à 108 mm, les dimensions du jeu doivent être comprises entre 7 et 50 mm.
- Échauffement insuffisant des pièces. Dans ce cas, la soudure ne pourra pas fondre correctement avec la base. Une telle jointure se détruira facilement même sous une faible charge.
- Le flux ne couvre pas toute la surface du tuyau. Des oxydes restent à la surface de la pièce, ce qui affecte négativement la qualité de la jointure.
- Surchauffe de la zone de jointure. Cela entraîne la brûlure du flux et la formation d'oxyde et de calamine. En conséquence, la qualité du joint se détériore considérablement.
- Vérification d'un joint non refroidi. Avant de vérifier la qualité de la soudure, il faut s'assurer que le tuyau a refroidi. Sinon, le joint se déformera inévitablement et perdra sa résistance.
- Ignorer les règles de sécurité. Le brasage est réalisé à haute température et avec des substances chimiques agressives. Les vêtements de protection, le masque et les gants sont obligatoires.
Il est possible qu'il soit difficile pour un artisan débutant de déterminer seul le degré de chauffage des pièces ; dans ce cas, il est conseillé de faire appel à un professionnel et de réaliser les premiers joints sous sa supervision.
Les méthodes de construction des circuits de chauffage en tubes de cuivre sont présentées dans l'article suivant, que nous vous recommandons de consulter.
Conclusions et vidéo utile sur le sujet
Vous pouvez en apprendre encore plus sur le brasage des tubes en cuivre en regardant les vidéos suivantes.
Vidéo n°1. Spécificités du brasage à haute température du cuivre :
Vidéo n°2. Comment braser correctement les raccords en cuivre :
Vidéo n°3. Quels sont les différents flux de brasage :
Le brasage autonome des tubes en cuivre est une compétence utile qui sera certainement utile au bricoleur. Les canalisations en cuivre durent très longtemps et sans problème. Compte tenu du coût relativement élevé de ces pièces, il est possible d'économiser considérablement en les assemblant soi-même et d'obtenir une canalisation de haute qualité à un prix tout à fait raisonnable.
Avez-vous une expérience personnelle dans l'assemblage de tubes en cuivre par brasage ? Peut-être avez-vous des connaissances sur les nuances de ces travaux ? Veuillez écrire vos commentaires dans le bloc ci-dessous, poser des questions, partager votre avis et des photos sur le sujet de l'article.
 Soudure des tubes polypropylène : règles de travail et analyse des erreurs possibles
 Soudure de tubes en cuivre au chalumeau à gaz : conseils utiles et étapes pour une soudure autonome
 Montage de tuyaux en cuivre par soi-même : technologie d'installation d'une canalisation en cuivre
 Raccordement des tubes en cuivre : instructions et comparaison des différentes technologies de montage
 Comment réaliser une dérivation sur un tube en plastique : particularités des travaux et analyse de tous les points importants
 Portant en tubes PVC : modèles populaires + guide étape par étape
 Combien coûte le raccordement au gaz pour une maison individuelle : prix de l'organisation de l'approvisionnement en gaz
 Meilleures machines à laver avec sèche-linge : classement des modèles et conseils aux acheteurs
 Qu'est-ce que la température de couleur de la lumière et les nuances du choix de la température des lampes selon vos besoins
 Remplacement d'un chauffe-eau à gaz dans un appartement : formalités documentaires du remplacement + normes et exigences principales
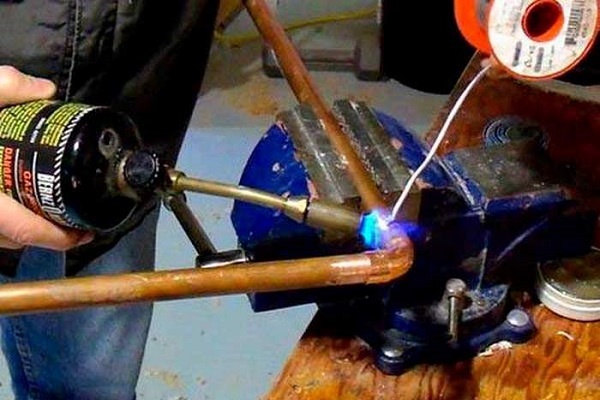
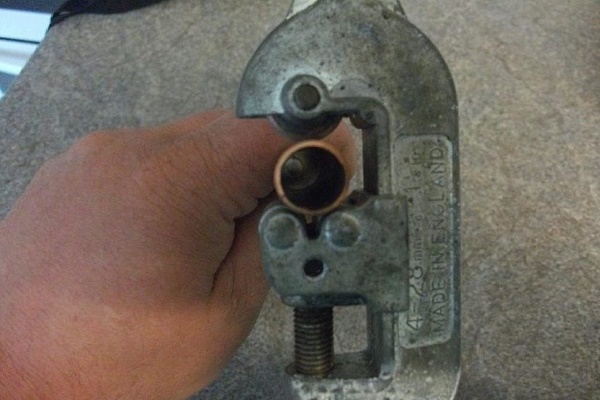
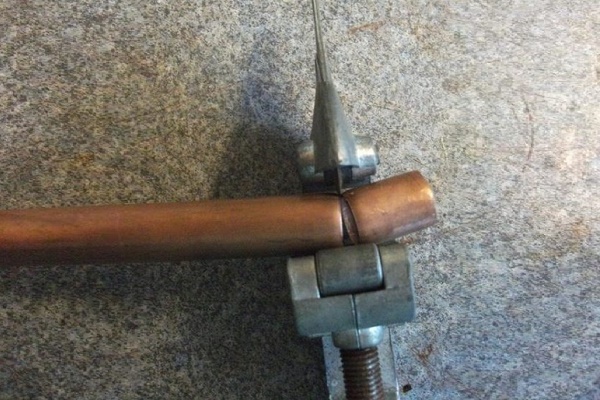
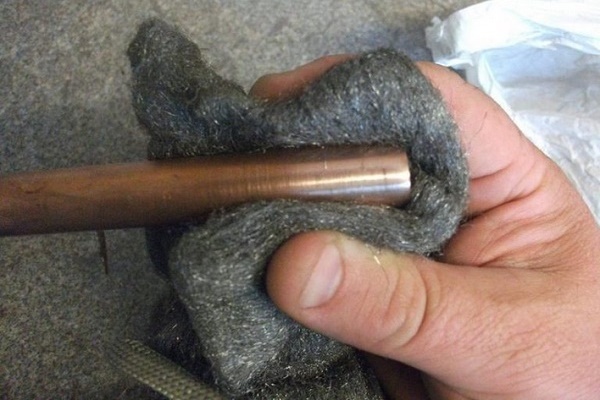
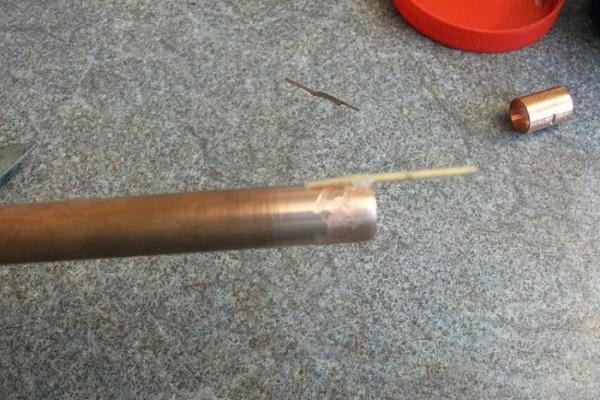
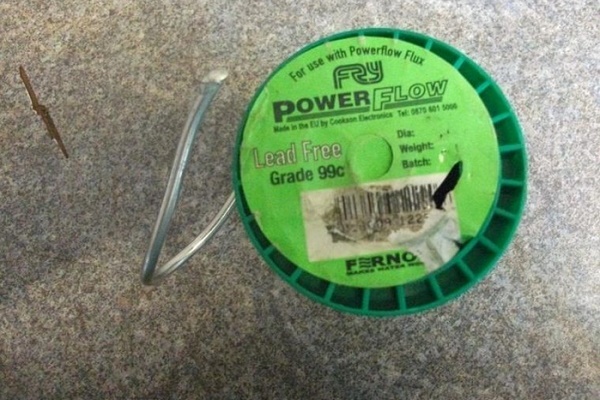
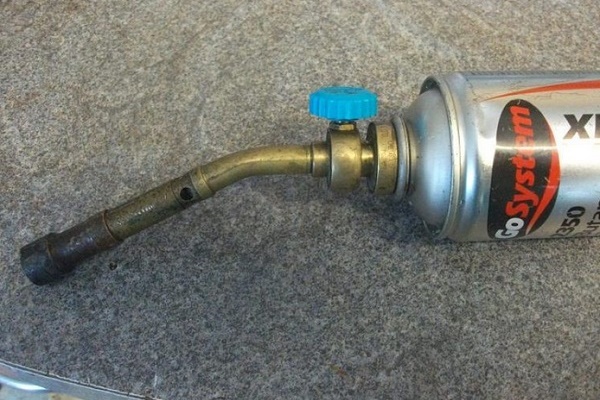
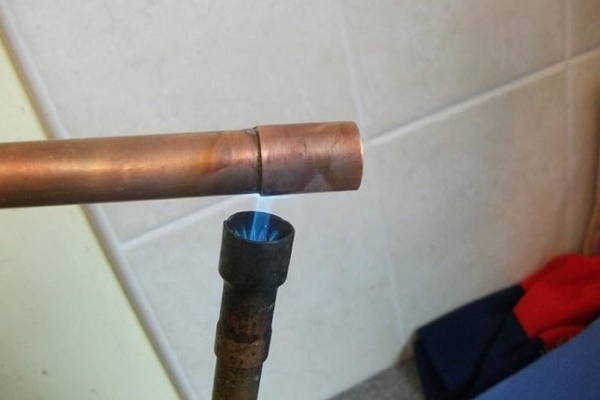
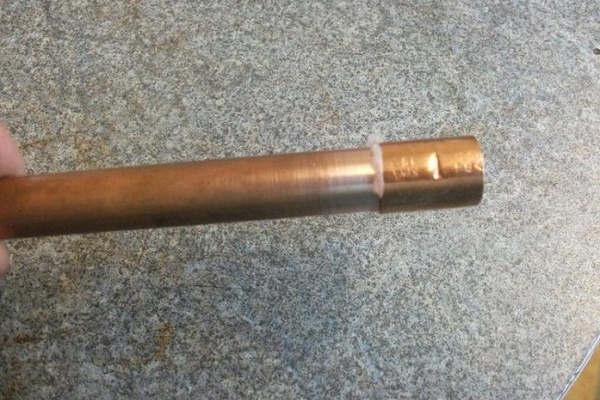
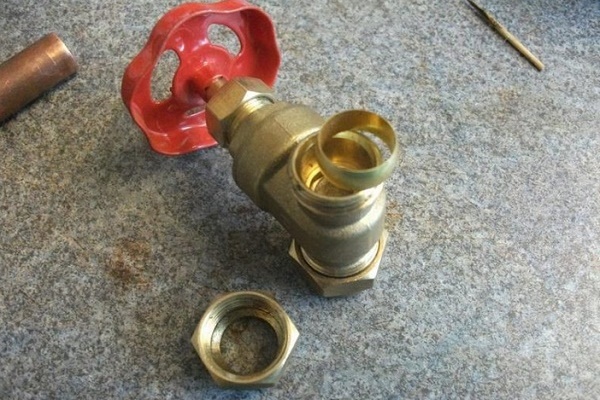
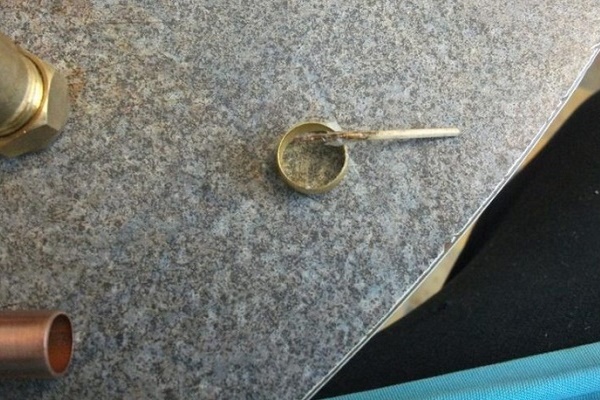
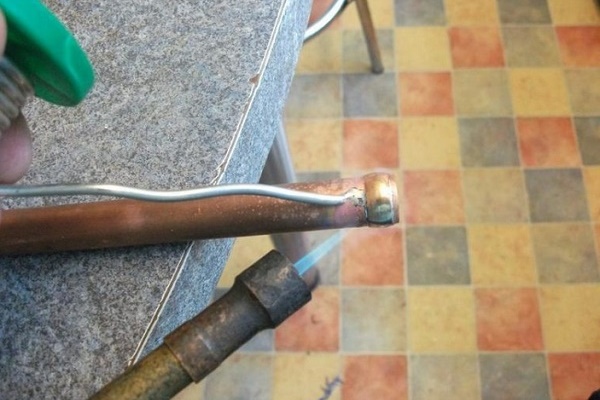
Il m'arrive très rarement de travailler avec des tubes en cuivre. Très peu de gens les utilisent, préférant le plastique, moins cher et plus utilitaire. Mais j'ai vu de tels tubes dans des maisons qui se veulent “d'élite”. Ils s'intégraient parfaitement à l'intérieur. J'ai également eu l'occasion de les braser. D'après mon expérience personnelle, je peux dire que ce travail est à la fois simple et comporte des nuances.
Le cuivre est un métal réactif, il ne vous causera pas de problèmes en soi. Mais si vous commettez vous-même des erreurs, avec le temps, le joint de brasage finira par fuir. À tous ceux qui se trouveront soudainement confrontés à la nécessité de braser un tube en cuivre, je dirai tout d'abord : ne soyez pas paresseux et ne lésinez pas sur le temps consacré aux travaux préparatoires ! Un bon début est la moitié du travail.
Si vous dégraissez mal – il y aura une fuite. Si vous nettoyez mal – pareil. Deuxièmement : une quantité modérée mais suffisante de flux. Si vous lésinez – fuite. Si vous en mettez trop – vous obtiendrez un joint de soudure inesthétique. Troisièmement : un régime de température approprié. La surchauffe et la sous-chauffe sont également mauvaises. En général, si vous allez braser pour la première fois, il est préférable de trouver un morceau de tube en cuivre quelque part et de vous entraîner comme sur un brouillon. Ainsi, vous pourrez également identifier vos erreurs potentielles.