Température de soudure des tuyaux en polypropylène : étapes principales du soudage domestique + tableau des valeurs

L'une des étapes de la construction de maisons individuelles et d'appartements est l'installation des canalisations responsables de l'alimentation en eau ou de l'évacuation des eaux usées. L'assemblage des tuyaux en polypropylène est beaucoup plus simple que l'installation de structures métalliques. Pour les assembler, on utilise des raccords soudés à l'aide d'un équipement spécialisé – le fer à souder.
Dans l'article que nous proposons, la technologie des raccordements est décrite, et la température normative de soudure des tuyaux en polypropylène est fournie. Nous vous expliquerons les mesures préparatoires nécessaires à la réalisation de joints solides et étanches. Grâce à nos conseils, vous assemblerez la canalisation sans problème.
Contenu de l’article :
Le soudage comme méthode d'assemblage des tuyaux PPR
Dans le processus de soudage, tout est important : le diamètre, la température de soudure des produits PP, le temps d'application de l'appareil de soudage. Mais pour commencer, il faut se familiariser avec les bases de la technologie et apprendre à utiliser les outils.
Vous ne pouvez pas commencer le processus de soudure sans avoir déterminé le type et les dimensions du matériau. Nous vous proposons de consulter des informations utiles qui vous aideront à choisir correctement les tubes et raccords en polypropylène, ainsi qu'à réaliser leur installation en connaissant les nuances et la séquence du processus.
Que faut-il savoir sur les tuyaux en polypropylène ?
La technologie du soudage (ou brasage – les deux termes sont également applicables) est assurée par les propriétés du polypropylène – un polymère technique à usage universel. Il est facilement fusible, mais après refroidissement et durcissement, il retrouve ses caractéristiques de résistance et d'étanchéité.
Les tuyaux diffèrent par leur diamètre, l'épaisseur de la paroi, la couleur, les caractéristiques. Grâce à la plage de diamètres – 16-110 mm – toute solution technique peut être mise en œuvre.
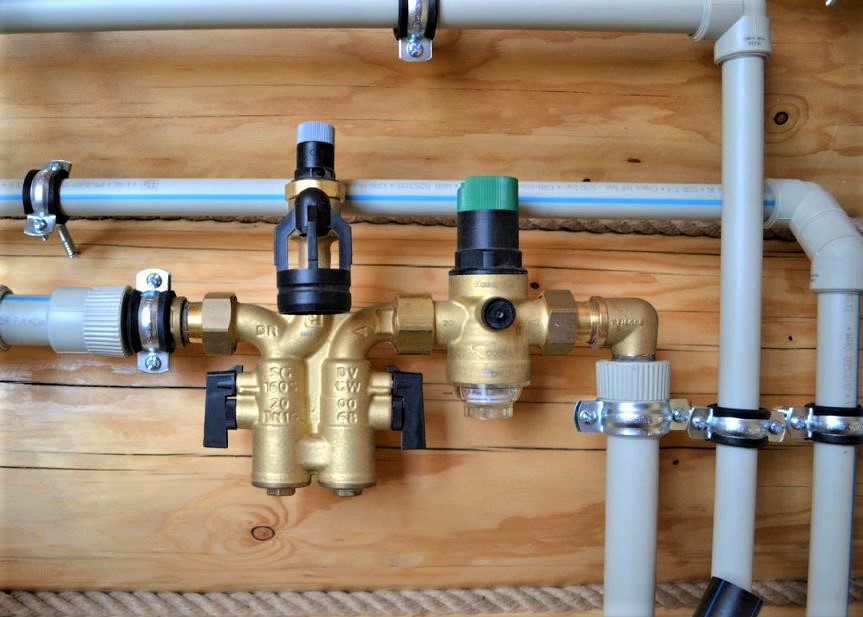
On peut ne pas prêter attention à la couleur du polymère, car elle est choisie par le fabricant à sa discrétion, mais la couleur des bandes a une importance :
- bleus – pour l'alimentation en eau froide;
- rouges – pour l'alimentation en eau chaude et le chauffage.
Cependant, les informations principales sur lesquelles se baser lors de l'achat et du soudage des tuyaux sont indiquées sur le marquage. Le matériau des tuyaux en polypropylène est désigné par les combinaisons de lettres PPR, PP-H, PP-B, PPRC.
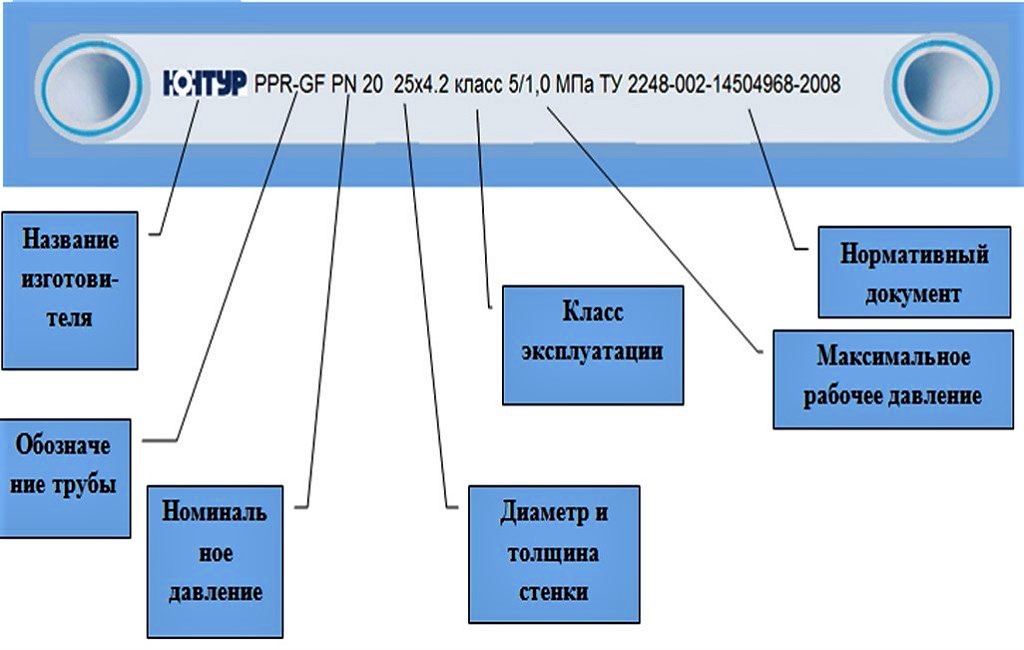
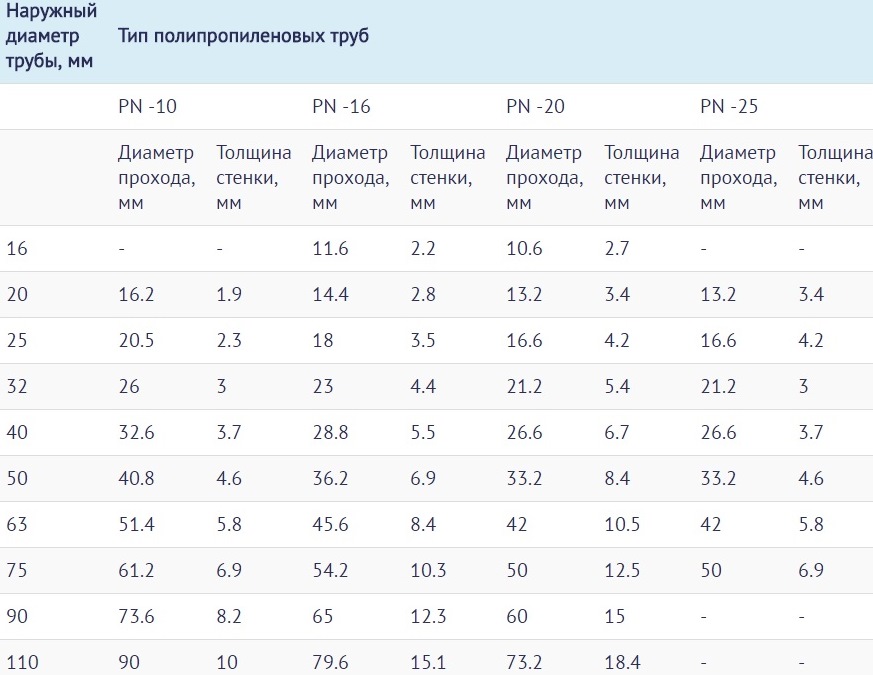
La classification par pression nominale, maximale admissible pour l'installation dans des conditions spécifiques, permet de choisir des produits pour les systèmes domestiques ou industriels.
On distingue ainsi 4 types de tuyaux PPR :
- PN-10 (nominal 1,0 MPa) – destinés au transport d'eau froide. Ils sont parfois utilisés pour le plancher chauffant, à condition que le caloporteur ne dépasse pas +45 °C.
- PN-16 (nominal 1,6 MPa) – utilisés pour l'assemblage des systèmes d'alimentation en eau chaude/froide. Température maximale admissible : +60 °C.
- PN-20 (nominal 2,0 MPa) – supportent une température allant jusqu'à +80-90 °C dans les canalisations protégées des coups de bélier.
- PN-25 (nominal 2,5 MPa) – conviennent non seulement pour l'alimentation individuelle, mais aussi pour l'alimentation en eau centralisée. Température maximale recommandée : +95 °C, mais ils supportent des températures plus élevées.
Il vaut mieux payer un peu plus et acheter des tuyaux fiables avec une valeur légèrement supérieure, plutôt que d'économiser et de prendre un matériau limité par les paramètres de température.
Lors de la fabrication des tuyaux, le principe suivant est appliqué : plus la température du caloporteur et la pression dans le système sont élevées, plus les parois sont épaisses.
Ce sont les connaissances minimales nécessaires pour une utilisation correcte des tuyaux PPR. Passons à une brève description du processus.
Description technologique du processus de soudage
Il existe deux types de soudure du polypropylène : la soudure bout à bout et la soudure par manchon. La première n'est pratiquement pas utilisée pour l'installation des réseaux domestiques, car elle se distingue par une technologie complexe et est utilisée exclusivement pour l'assemblage des canalisations principales de grand diamètre.
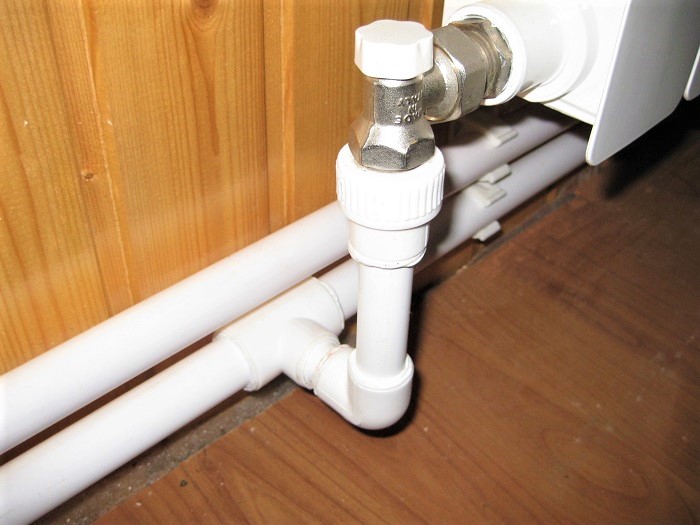
Le principe du soudage est que deux sections de tube, approximativement égales en diamètre et en épaisseur de paroi, sont chauffées avec un outil spécial et assemblées par emboîtement.
La particularité principale : le manchon à froid doit avoir un diamètre légèrement inférieur.
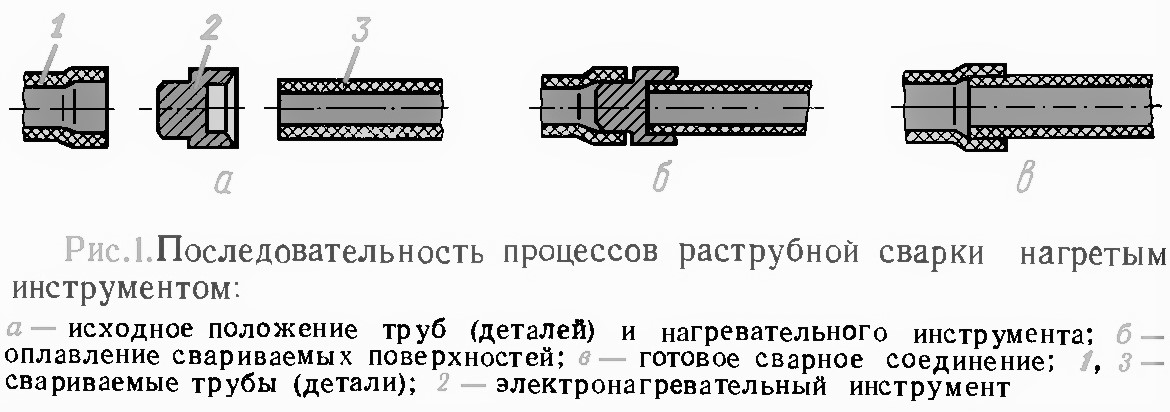
Lors du chauffage, une zone de fusion du polymère se forme. Il est important qu'elle ne recouvre que les surfaces de travail adjacentes.
Ici, il est important de retirer rapidement les pièces de l'outil et de les assembler, ce qui permet de fusionner les deux sections en une seule, suivie d'une polymérisation. La fiabilité de la liaison dépend du temps consacré au chauffage et de la température correctement choisie.
Paramètres de température standard
La surchauffe comme un chauffage insuffisant nuisent au résultat du soudage. Dans le premier cas, il y aura déformation des éléments, affaissement du cordon, réduction du diamètre intérieur. Par la suite, dans les zones de joints irréguliers, il peut y avoir formation de tartre et de bouchons.
Dans le second cas, la liaison sera faible, et en raison d'une étanchéité insuffisante, il y aura un risque de fuite.
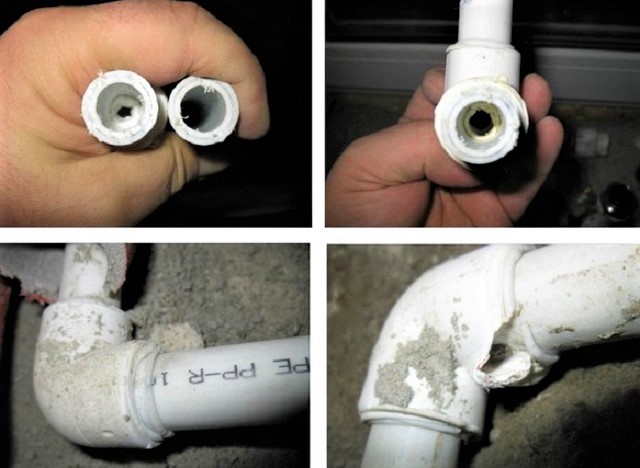
C'est précisément en raison du risque de rupture de la canalisation qu'il est nécessaire de respecter la technique de soudage et de tenir compte de paramètres tels que :
- le diamètre des pièces à souder ;
- le temps de chauffage et de refroidissement ;
- la température de l'équipement ;
- la température ambiante.
On considère qu'il n'est pas judicieux d'effectuer le processus de soudage des tubes PP à une température inférieure à -10 °C, la limite supérieure étant +90 °C. La température ambiante la plus favorable se situe entre 0 °C et +25 °C. Pour faciliter la mémorisation, les valeurs nécessaires de température et de temps ont été regroupées dans un seul tableau.
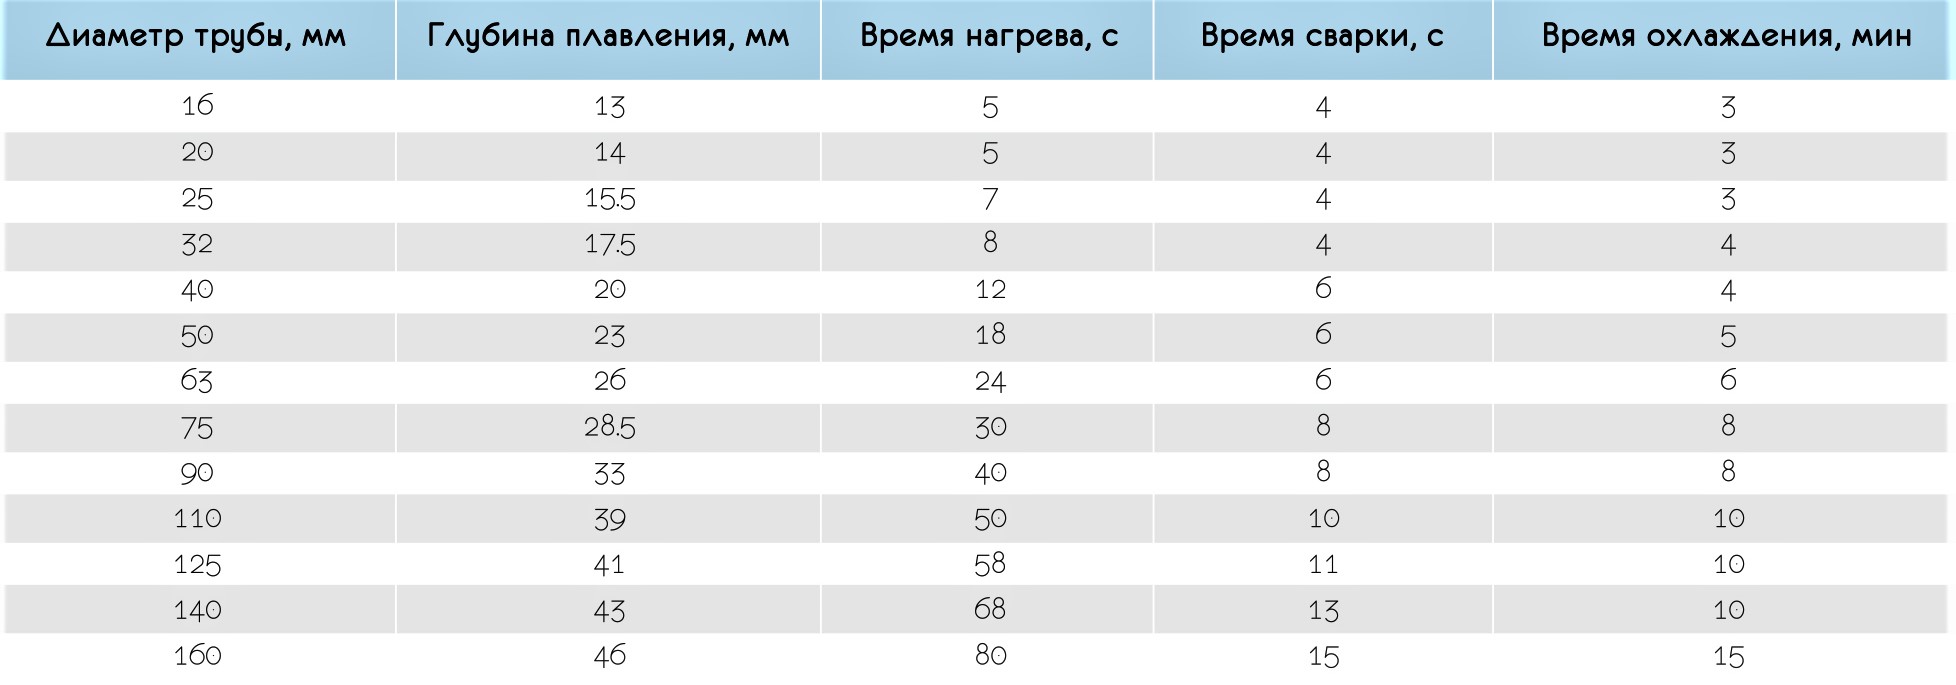
Si la température de l'air à l'intérieur ou à l'extérieur est inférieure à +5 °C, le temps de chauffage est augmenté d'environ 50 %, soit d'un facteur deux. La valeur de la température de chauffage est la même partout – +260 °C. La plage admissible est de +255 à +280 °C.
Il est intéressant de constater que le choix du paramètre ne dépend pas du diamètre du tuyau – les mêmes valeurs sont utilisées pour les tuyaux de 16 mm et de 50 mm. Seuls les intervalles de temps changent. Pour cette raison, la température de soudage des raccords et des tuyaux en polypropylène n'est généralement pas indiquée dans les tableaux techniques.
Guide détaillé d'installation
Le processus de soudage est rapide. Vous pouvez le constater en analysant les données du tableau. Par exemple, pour assembler deux éléments d'un diamètre de 20 mm, à température ambiante, il faut 5 secondes pour chauffer, 4 secondes pour assembler, puis 180 secondes pour refroidir. Soit un total de 3 minutes et 9 secondes.
Pour cette raison, il est important de maîtriser tous les gestes afin qu'aucun retard ne se produise lors de l'assemblage des éléments déjà chauffés. Examinons les nuances de chaque étape de l'installation des tubes en polypropylène séparément.
Étape #1 – préparation des outils spéciaux
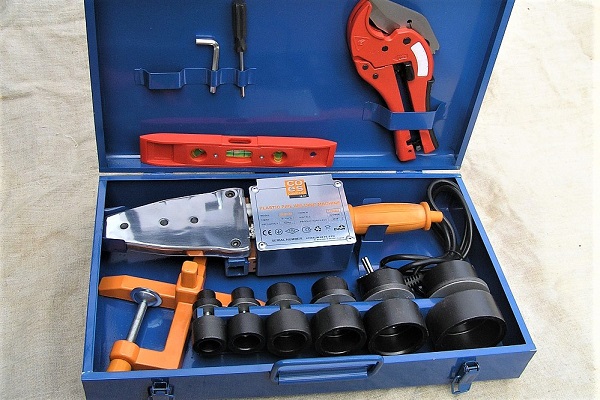
Pour le soudage à domicile, vous aurez besoin d'un équipement conçu spécifiquement pour le soudage de pièces en polypropylène – tuyaux, coudes, raccords, tés, bouchons.
Il est judicieux d'acheter un outil neuf si vous prévoyez d'assembler un système d'alimentation en eau «à partir de zéro» avec un entretien ultérieur. Pour des travaux ponctuels, vous pouvez louer un fer à souder pour tubes PP ou l'emprunter temporairement à des connaissances. Outre les outils spéciaux, vous aurez besoin d'un niveau, d'un marqueur, d'une règle ou d'un ruban à mesurer.
Étape #2 – marquage et découpe des tuyaux
La coupe des tuyaux est effectuée au préalable, avant le premier soudage. Nous vous recommandons de préparer tous les éléments et de les disposer selon le schéma établi. Celui-ci fait partie du projet d'installation du système de chauffage ou de la plomberie.
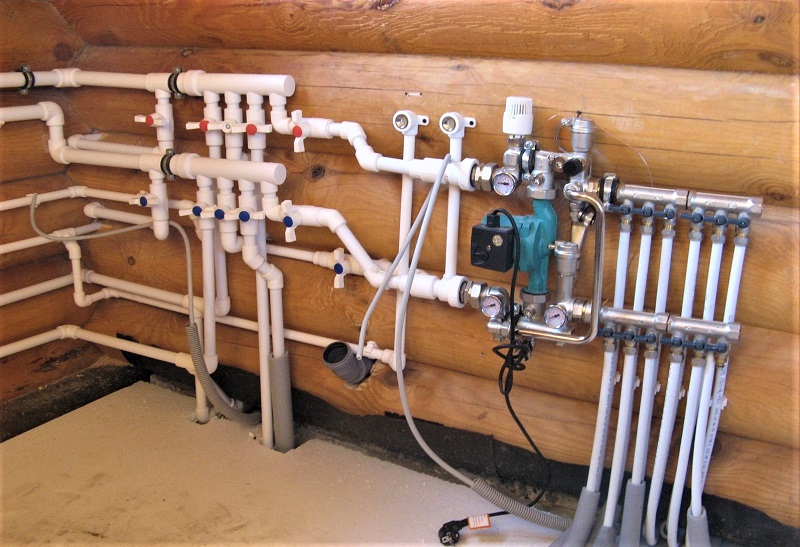
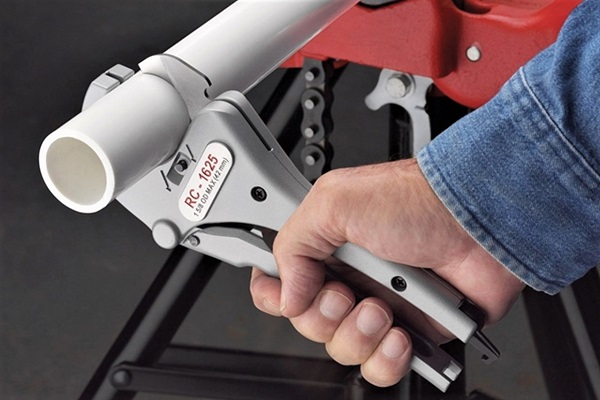
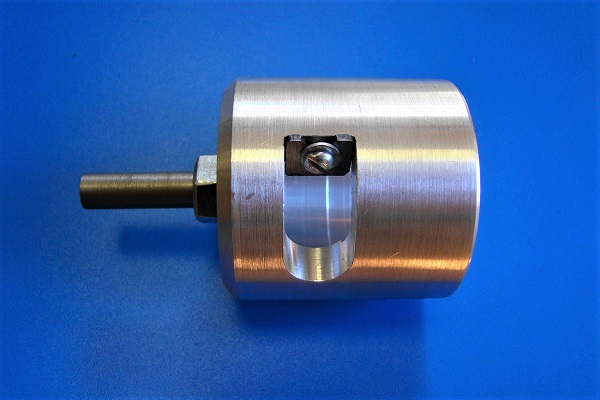
Nous mesurons les sections de tubes de la longueur souhaitée, les coupons soigneusement avec un coupe-tube. Ensuite, nous choisissons les raccords adaptés au diamètre – le plus souvent ce sont des manchons de raccordement, des tés et des coudes. Si les éléments sont renforcés, nous retirons la couche d'aluminium.
Par conséquent, les bords des pièces à souder doivent être parfaitement droits, coupés perpendiculairement à l'axe de la canalisation, nettoyés et dégraissés.
Étape #3 – assemblage des éléments et chauffage
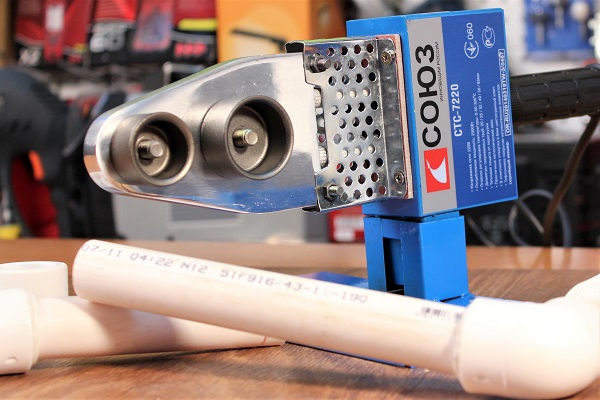
Installez l'appareil, choisissez les manchons et les mandrins du diamètre approprié. Branchez-le et chauffez-le, car vous savez déjà à quelle température optimale souder les tubes en polypropylène – +260 °C. C'est celle qui est indiquée dans les instructions d'utilisation des fers à souder.
Veuillez noter que certains fabricants produisent des appareils avec une échelle allant jusqu'à +320 °C. Cela ne signifie pas que vous devez chauffer au maximum. Lisez attentivement la notice – elle indique les conditions dans lesquelles des valeurs de chauffe élevées sont autorisées.
Sur les extrémités des pièces à assembler, faites des repères indiquant la profondeur de chauffe. Vérifiez à nouveau que les surfaces de travail sont sèches et dégraissées, car l'humidité ou une surface glissante peuvent provoquer une dépressurisation du joint.
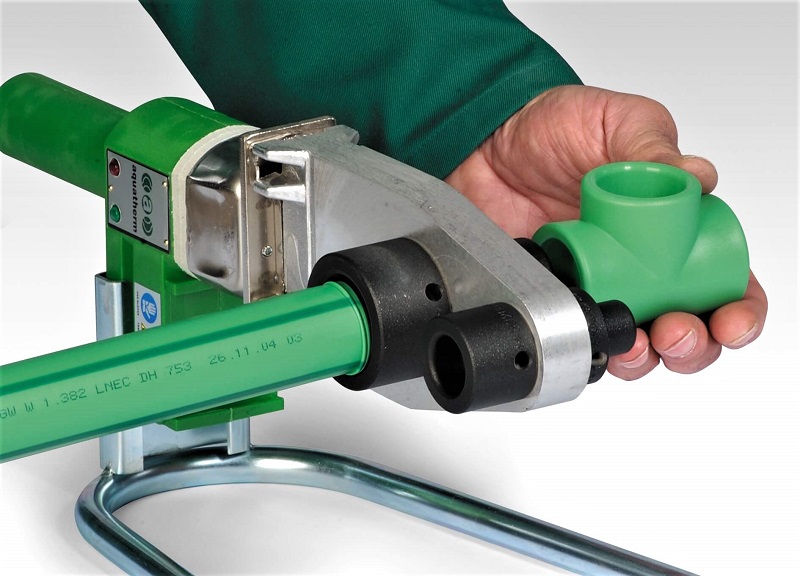
À partir de la mise en place des pièces, commencez le compte des secondes – selon les valeurs indiquées dans le tableau. Après le temps imparti, retirez les pièces, insérez rapidement le tube dans le raccord – jusqu'au même repère. Essayez de positionner les pièces coaxialement, vous n'avez que quelques secondes pour corriger la position. Les déformations et les rotations des éléments ne sont pas autorisées !
Maintenez l'ensemble dans la bonne position jusqu'à ce que la polymérisation ait lieu. Cela prend généralement 3 minutes ou plus – vérifiez le temps de refroidissement dans le tableau. Les pièces refroidies et correctement soudées forment une liaison permanente, étanche et solide.
Nous soudons successivement les nœuds clés, puis les assemblons et les soudons entre eux directement sur le lieu d'installation du circuit de chauffage, d'évacuation des eaux usées ou de distribution d'eau.
Conclusions et vidéo utile sur le sujet
Vidéo n°1. Technologie de soudage des tubes PPR :
Vidéo n°2. Analyse des erreurs fréquentes :
Un grand nombre de tutoriels sur le soudage des tubes en polypropylène sont disponibles sur Internet. Certains sont réalisés par des amateurs non qualifiés, de sorte que les conseils sur la technique de soudage et le choix de la température peuvent être erronés.
Le fabricant connaît mieux que quiconque les capacités de l'appareil de soudage ; avant de commencer le soudage, étudiez impérativement la notice – cela vous protégera des défauts techniques et des conseils non professionnels.
Racontez votre propre expérience dans l'assemblage d'une canalisation en polypropylène et la réalisation de joints par soudage. Partagez les subtilités techniques qui pourraient être utiles aux visiteurs du site. Veuillez laisser des commentaires dans le bloc ci-dessous, poser des questions et publier des photos sur le sujet de l'article.
 Chalumeau à gaz pour souder les tubes en cuivre : principaux types de chalumeaux + conseils pour les acheteurs potentiels
 Appareil de soudage pour tubes en polyéthylène : quel est le meilleur à acheter et comment l'utiliser correctement
 Comment réaliser le soudage bout à bout des tuyaux en polyéthylène : consignes pour effectuer les travaux
 Soudage électrique pour débutants : nuances des travaux de soudage et analyse des erreurs principales
 Comment souder les joints verticaux et horizontaux à l'arc électrique : instructions étape par étape
 Combien coûte le raccordement au gaz pour une maison individuelle : prix de l'organisation de l'approvisionnement en gaz
 Meilleures machines à laver avec sèche-linge : classement des modèles et conseils aux acheteurs
 Qu'est-ce que la température de couleur de la lumière et les nuances du choix de la température des lampes selon vos besoins
 Remplacement d'un chauffe-eau à gaz dans un appartement : formalités documentaires du remplacement + normes et exigences principales