Appareil de soudage pour tubes en polyéthylène : quel est le meilleur à acheter et comment l'utiliser correctement

Les tubes en polyéthylène – légers, faciles à installer et relativement peu coûteux. Pour poser ce type de canalisations, une machine à souder pour tubes en polyéthylène est nécessaire. Une utilisation correcte de l'équipement et le respect de la technologie de travail permettent d'obtenir une liaison fiable, presque monolithique, qui durera de nombreuses années.
Nous vous expliquerons comment choisir judicieusement un appareil pour former des joints solides et étanches. Dans notre article, nous décrivons en détail les caractéristiques du soudage des sections de canalisations en polyéthylène. Ceux qui souhaitent effectuer les travaux eux-mêmes trouveront chez nous des conseils utiles.
Particularités du soudage des structures en polyéthylène
L'une des caractéristiques utiles des tubes en polyéthylène – est une certaine flexibilité de la structure. Le soudage permet de conserver cette propriété aux points de jonction des différents tronçons de la canalisation, garantissant ainsi des caractéristiques homogènes sur toute sa longueur.
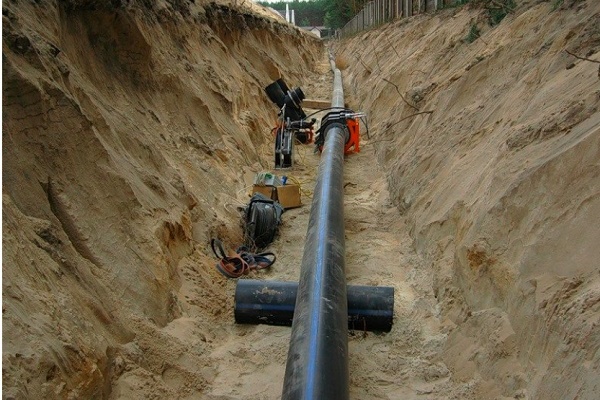
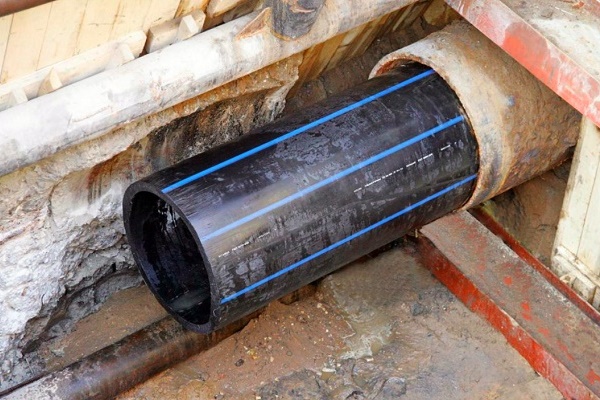
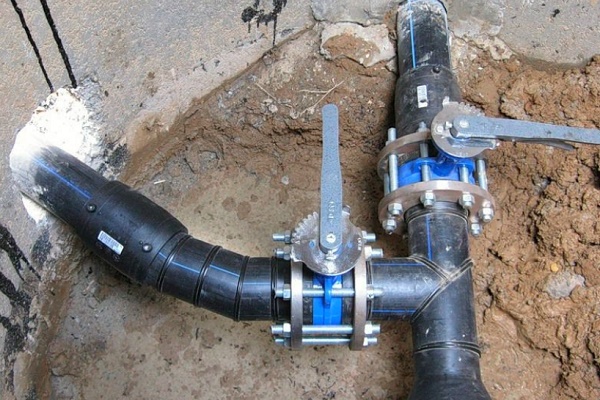
Ces tubes sont soudés aussi bien pour une pose en tranchée que pour une pose sans tranchée, si un tube en acier ou en plastique renforcé de verre est utilisé comme “fourreau” principal.
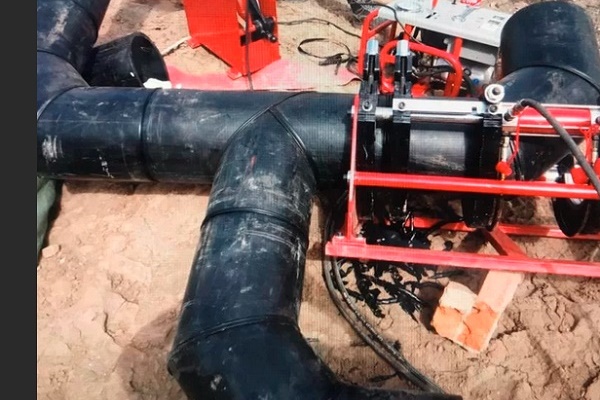
Le plus souvent, pour assembler des structures en polyéthylène, on utilise deux types de soudage : le soudage bout à bout et le soudage par électrofusion (également appelé soudage thermorésistant). Avant de choisir l'équipement approprié, il convient de vous familiariser en détail avec la technologie des travaux de soudage qui doit être respectée lors de la réalisation des assemblages.
Lors du travail avec des tuyaux en polyéthylène, les extrémités des structures sont d'abord chauffées jusqu'à la température de fusion, puis elles sont assemblées et comprimées sous pression. Cela semble simple, mais en pratique, pour obtenir une soudure de qualité, de bonnes compétences professionnelles sont nécessaires.
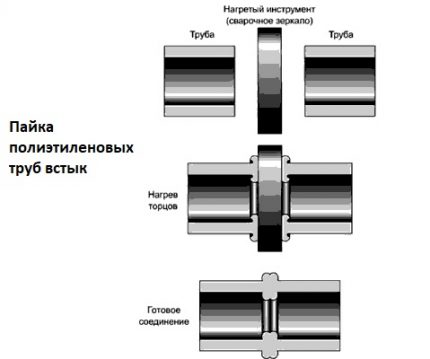
Il convient de déterminer correctement la durée de chaque étape ainsi que la pression de travail qui sera exercée sur la surface de travail pendant son chauffage et son assemblage. Il est recommandé d'effectuer les travaux à une température ambiante comprise entre -15 et +45 degrés. Cette méthode ne convient pas pour les structures dont l'épaisseur de paroi est inférieure à 4,5 mm.
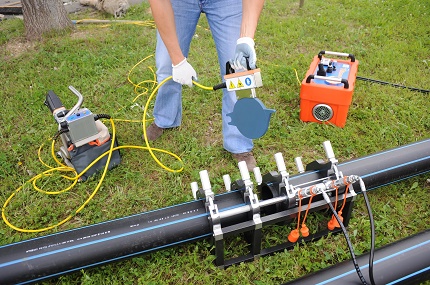
Le soudage bout à bout peut être effectué par deux spécialistes, sans nécessiter d'équipement lourd. Le temps de travail et la consommation d'énergie seront alors très modérés.
Plus en détail, le schéma des opérations lors du soudage bout à bout se présente comme suit :
- Les extrémités des canalisations aux points de raccordement doivent être coupées pour les nettoyer des impuretés et éliminer les irrégularités.
- Ensuite, les extrémités des tuyaux sont chauffées à l'aide de l'appareil de soudage pour former le premier bourrelet (grat).
- Le chauffage se poursuit encore quelque temps pour atteindre la température de fusion du polyéthylène.
- Maintenant, on retire la machine à souder et on assemble avec précaution les extrémités chaudes des tubes, formant ainsi le bourrelet final.
- Il reste à attendre le refroidissement de la structure et à vérifier la qualité de la soudure.
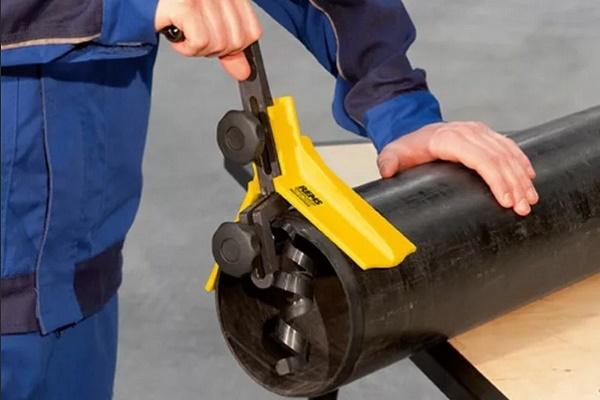
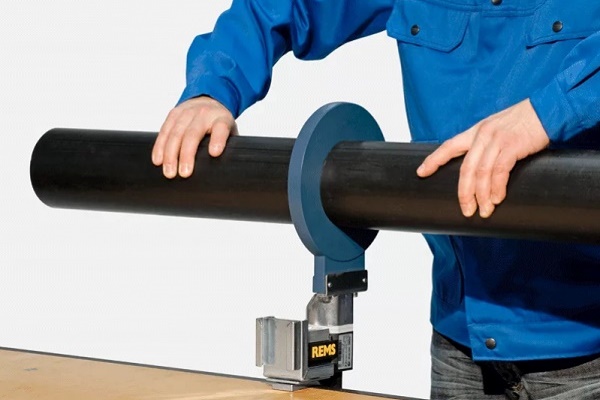
Pour la coupe des extrémités, on utilise un outil spécial : une électro-faceuse. Cet appareil permet d'effectuer une coupe strictement perpendiculaire à l'axe de la structure.
La coupe s'effectue par micro-couches jusqu'à l'obtention d'une bande continue de polyéthylène à l'endroit de la coupe. La température et le temps d'exposition du chauffage sur les extrémités des tubes sont déterminés en fonction du type de matériau.
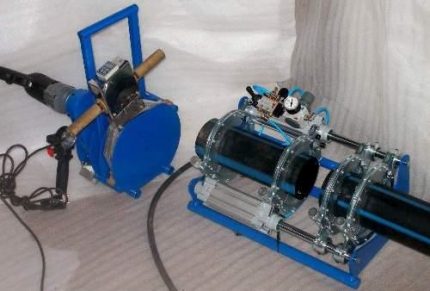
Il est très important que le rapport de ces paramètres ainsi que la pression sur la surface de travail soient respectés avec la plus grande précision. C'est un moment déterminant pour obtenir une soudure de qualité.
À la fin de la phase de chauffage, il faut très rapidement et avec précaution écarter le chauffage de l'appareil sur le côté, afin de ne pas endommager l'intégrité des surfaces de travail et d'éviter toute contamination accidentelle.
Lors de l'assemblage des extrémités chauffées au niveau requis des tubes PEHD, il est nécessaire d'assurer la même pression que lors du chauffage des surfaces. Le refroidissement du joint de soudure doit également être effectué très soigneusement. Il ne faut pas retirer les tubes assemblés tant que le polyéthylène chauffé ne s'est pas tassé.
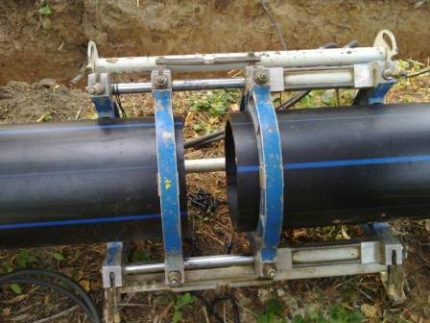
Si toutes les opérations sont effectuées correctement, un bourrelet soigné et symétrique se forme à la jonction des éléments. Si la soudure semble irrégulière ou négligée, cela signifie que des erreurs graves ont été commises lors du soudage. La résistance d'un tel assemblage sera très douteuse.
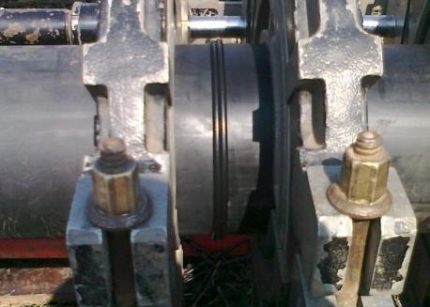
S'il est nécessaire d'assembler des tubes aux parois fines (moins de 4 mm), il est recommandé de privilégier le soudage par électro-soudure, également appelé soudage par thermorésistance. Cette option permet également de réaliser un assemblage de qualité, tout en étant plus simple à exécuter que la méthode bout à bout.
Pour réaliser ce type de soudage, vous devez effectuer les étapes suivantes :
- Nettoyez soigneusement la surface des extrémités et la partie du tube qui se trouvera sous le manchon, avec une bonne marge.
- Dégraissez les surfaces de travail.
- Retirez la couche d'oxyde.
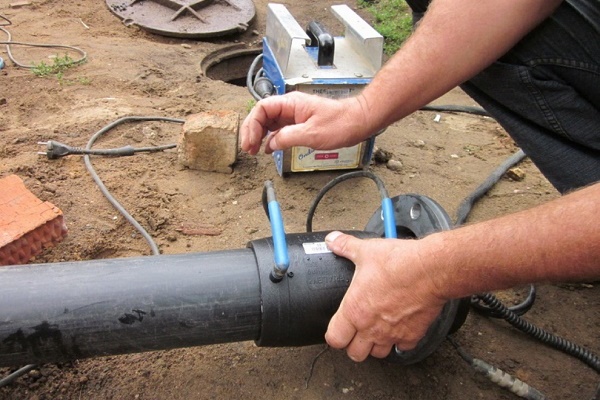
- Installez le manchon sur les surfaces de travail.
- Centrez l'ensemble.
- Effectuez le chauffage et le soudage de l'assemblage.
- Attendez le refroidissement complet de la zone de soudage.
Tous les travaux préparatoires doivent être effectués avec une grande minutie, car la présence de la moindre saleté peut considérablement altérer la qualité du joint. Si après le retrait de la couche d'oxyde, des substances étrangères viennent accidentellement à entrer en contact avec la surface, le nettoyage doit être répété.
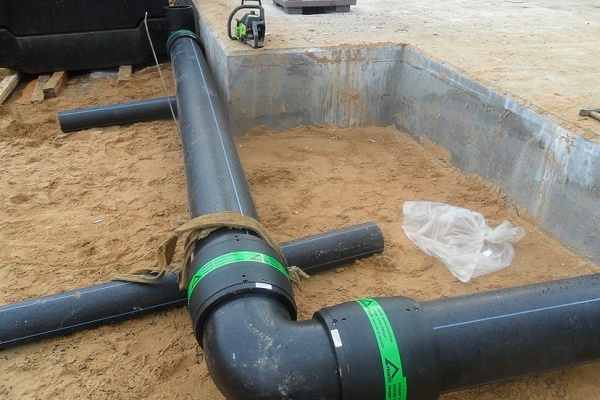
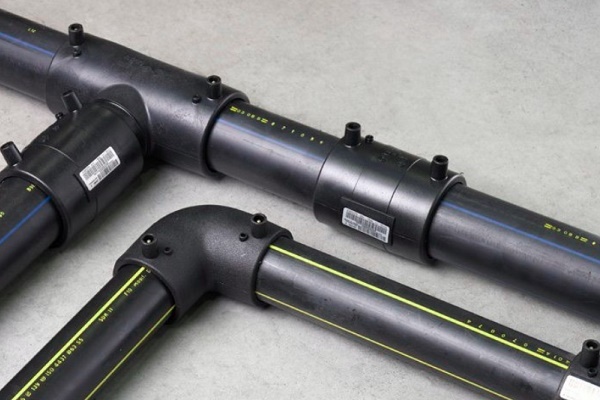
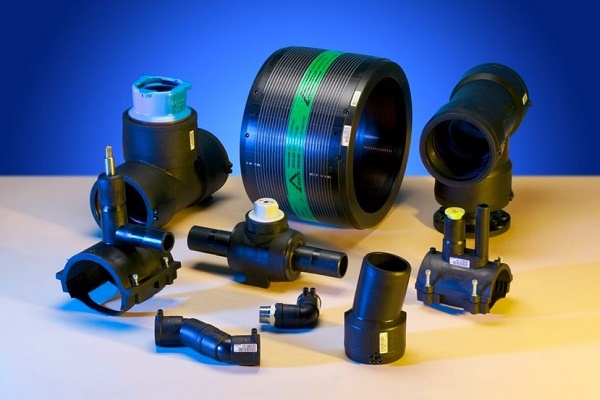
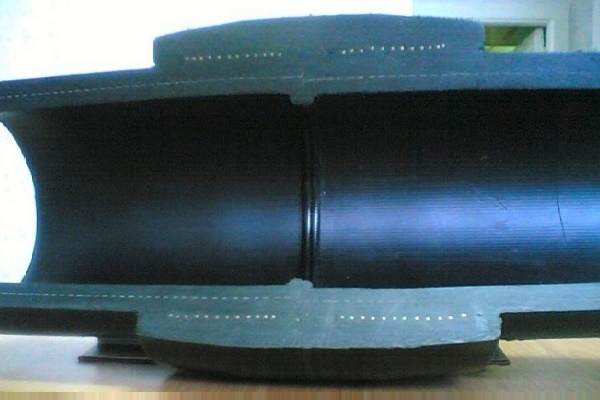
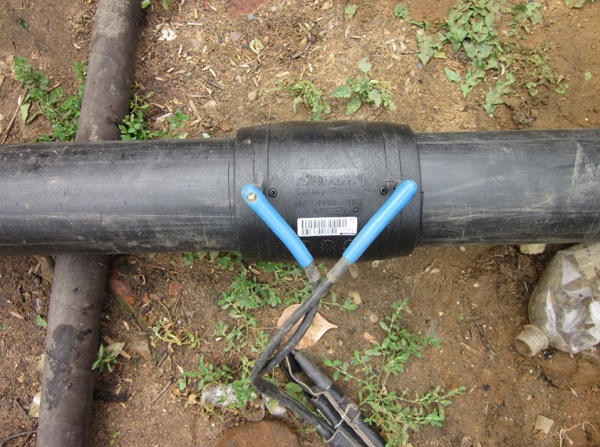
Le processus de refroidissement est soumis aux mêmes exigences que lors de l'utilisation de la méthode par soudage bout à bout. Tout changement de position du tube pendant cette période peut être fatal pour la soudure. Le soudage par manchon électrique est réalisé à l'aide de raccords dans lesquels sont intégrées des spirales chauffantes métalliques lors de leur fabrication.
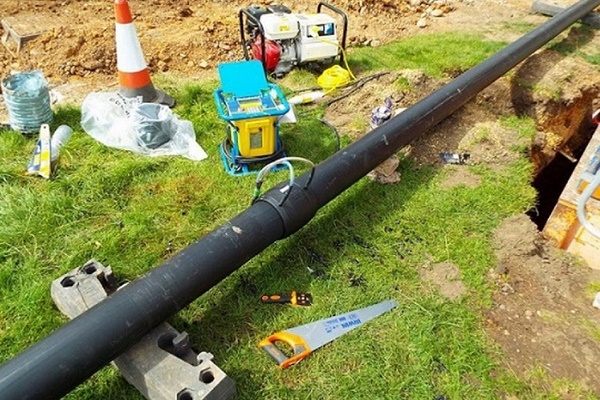
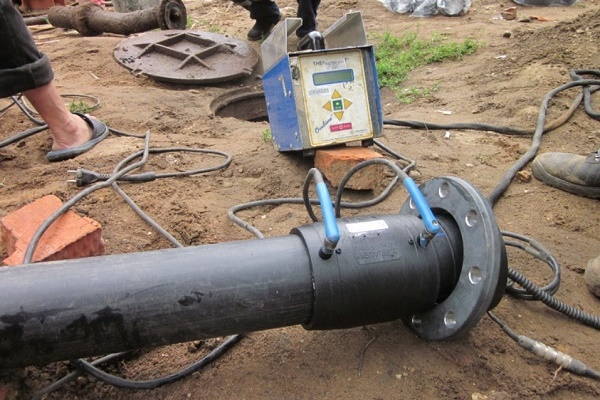
Pour commencer le processus, vous devez installer le raccord à l'endroit du joint et le connecter à la machine à souder, qui effectuera le chauffage. Pendant le soudage, le matériau du raccord se dilate, fournissant la pression nécessaire et une étanchéité suffisante. À la fin des travaux, l'alimentation électrique est débranchée et le raccord reste en place.
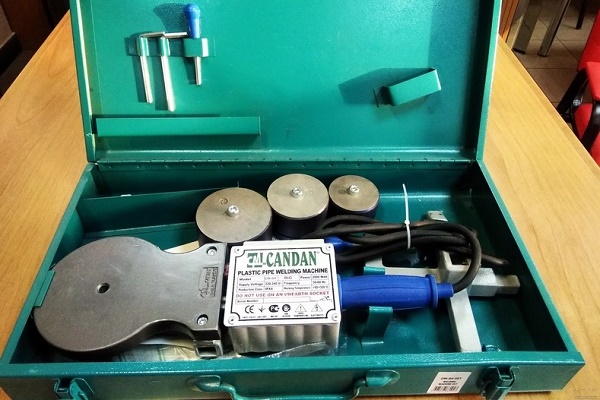
Une autre méthode intéressante de soudage des tubes en polyéthylène – l'emboîture. C'est l'option la moins populaire qui, contrairement aux technologies décrites ci-dessus, ne peut être utilisée que pour la pose de réseaux intérieurs. C'est également une méthode assez simple, techniquement très similaire au processus de soudage des tubes en polypropylène.
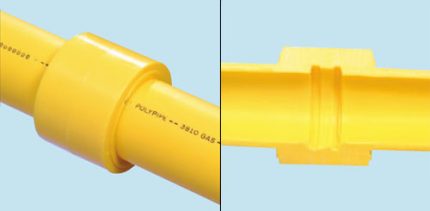
Le soudage par emboîtement peut être recommandé dans les locaux où le schéma de pose des canalisations est complexe, avec de nombreuses pentes et virages. Pour réaliser ce type d'opérations, on utilise pratiquement le même fer à souder que pour les structures en polypropylène, et les réglages de l'équipement diffèrent peu.
Avec quoi souder le polyéthylène ?
En se basant sur les informations concernant les particularités du soudage des structures en polyéthylène, on peut déterminer les points essentiels à prendre en compte lors du choix de l'équipement approprié :
- les caractéristiques du tuyau : la qualité du polyéthylène, le diamètre, l'épaisseur de paroi, etc. ;
- les particularités de la configuration de la canalisation ;
- l'emplacement de pose des tuyaux (à l'intérieur ou à l'extérieur) ;
- le degré d'automatisation acceptable du processus ;
- la technologie de soudage appropriée, etc.
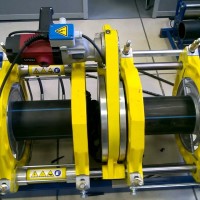
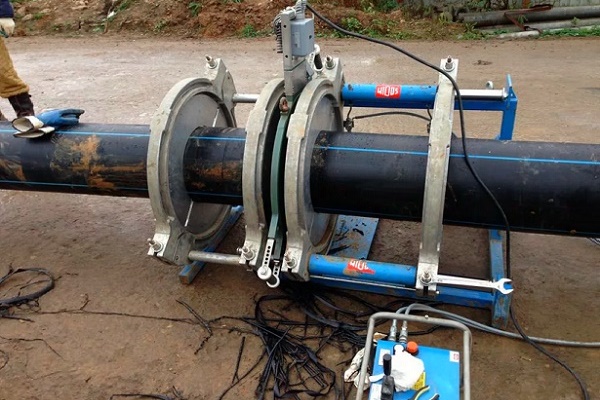
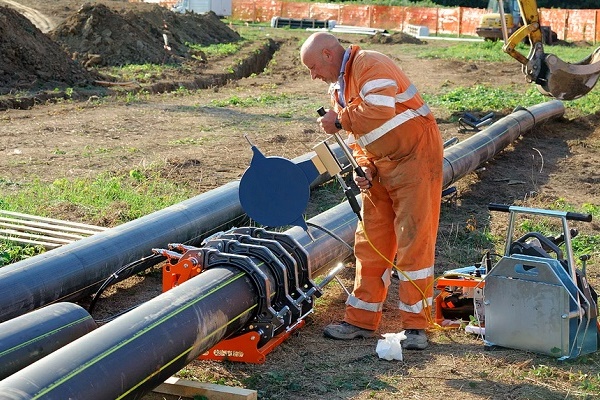
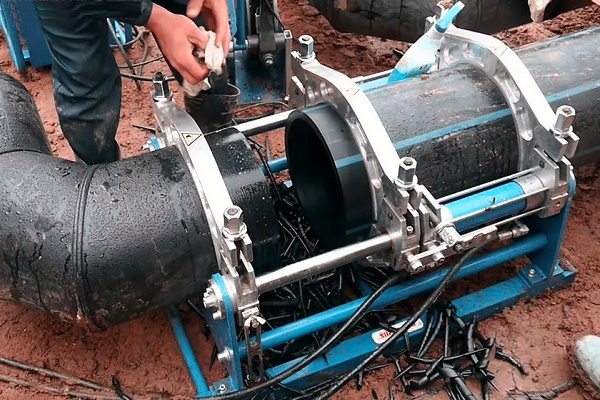
Pour le soudage bout à bout des tuyaux en polyéthylène, on utilise un équipement spécial.
Les artisans disposent d'appareils permettant d'effectuer le soudage en mode manuel, automatique et semi-automatique. Il est plus simple de maîtriser l'utilisation d'un appareil manuel, mais celui-ci est destiné uniquement aux tuyaux de petit diamètre.
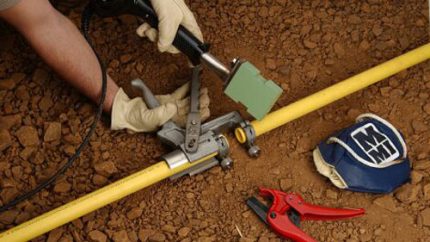
Les paramètres devront être déterminés à l'aide de tableaux. La précision du soudage sur un équipement manuel n'est pas toujours suffisamment élevée ; pour travailler avec ce type d'appareils, une certaine expérience est nécessaire. Les appareils semi-automatiques sont beaucoup plus pratiques, ils sont équipés d'hydraulique : une station et un centreur, ce qui simplifie grandement les manipulations.
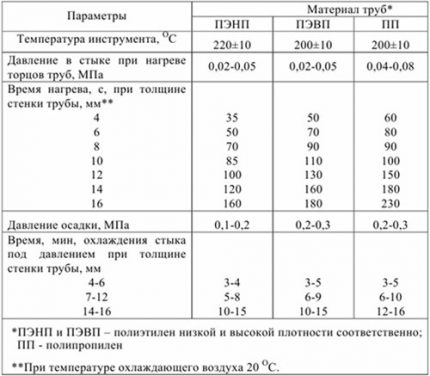
Ces dispositifs sont utilisés pour assembler des tuyaux de plus grand diamètre que lors du travail avec un équipement manuel. Bien que le mouvement des éléments de l'appareil soit automatisé à l'aide de dispositifs hydrauliques, les paramètres de soudage devront néanmoins être réglés selon les tableaux.
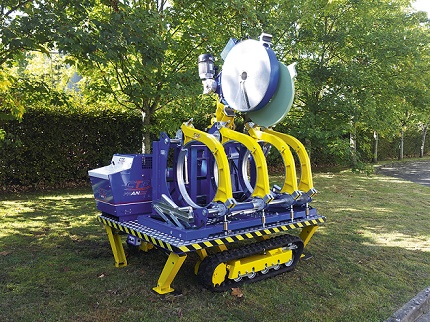
Ici, le processus est entièrement contrôlé par le processeur de l'ordinateur. Le technicien doit simplement entrer les paramètres nécessaires, par exemple le matériau dont est fait le tube, le diamètre de la structure, le SDR, etc.
Lors de l'utilisation de tableaux, les soudeurs utilisent des notions telles que :
- l'épaisseur de la paroi du tube ;
- la température de travail du chauffage ;
- le diamètre de la structure ;
- le temps de chauffage des extrémités ;
- les dimensions du bourrelet ;
- la pression de soudage et de réchauffage ;
- le temps de chauffage et de réglage ;
- le temps d'application de la pression lors de la phase de refoulement de la structure ;
- le temps de refroidissement.
La température du chauffage dépend principalement des caractéristiques du matériau dont sont faits les tubes. Pour déterminer ce paramètre, on utilise non seulement des tableaux, mais aussi des graphiques.
L'équipement de soudage bout à bout du fabricant suisse « Georg Fischer » se distingue par sa haute qualité. La gamme est très variée, avec une qualité européenne et un prix justement élevé. Les modèles des gammes KL Line et Weld Line sont relativement abordables.
Ils permettent de souder des structures d'un diamètre de 630 mm ou moins, et se distinguent par une conception simplifiée assurant une fiabilité accrue de l'appareil. Ils conviennent pour l'installation de tubes d'eau et d'égouts, y compris sous pression.
Les appareils de soudage de la gamme GF Line du même fabricant ont une conception plus complexe et coûtent plus cher. Ce sont des appareils automatiques fonctionnant selon la technologie SUVI. Ces unités sont souvent utilisées pour la pose de gazoducs et conviennent pour des tubes d'un diamètre de 160 à 1200 mm.
Pour le soudage par électrofusion, des appareils qui automatisent le processus à divers degrés peuvent également être utilisés. La qualité du soudage dépend non seulement du type d'appareil, mais aussi de la qualité de sa fabrication et des conditions d'utilisation.
Les poseurs de canalisations professionnels préfèrent utiliser des unités. Elles sont équipées d'un scanner qui lit le code-barres fourni par le fabricant du tube.
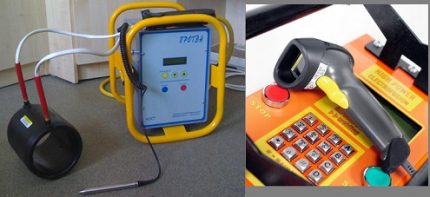
Il contient un bloc complet d'informations sur les caractéristiques de ce matériau. Après le scan, tous les réglages nécessaires seront effectués. Si les tubes sont nettoyés et préparés, on peut immédiatement commencer le soudage. Les bons appareils de soudage par électrofusion non seulement contrôlent chaque étape des travaux de soudage, mais émettent également un avertissement en cas d'erreur.
En choisissant le type d'appareil, vous devez tenir compte de la particularité suivante des équipements de soudage. Les appareils à thermistance conviennent pour travailler avec des tubes de presque tous les diamètres, car le chauffage s'effectue via un manchon de taille appropriée. En revanche, les appareils de soudage bout à bout doivent être choisis en fonction du diamètre spécifique de la structure.
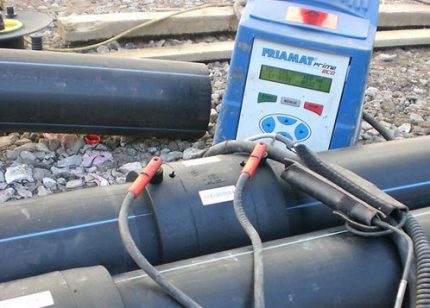
Les appareils de soudage à thermistance se distinguent en outre par un prix très modéré par rapport à leurs homologues pour le soudage bout à bout. Mais il faut garder à l'esprit qu'avec leur utilisation, vous devrez payer séparément pour les électro-manchons. Pour les tubes de petits diamètres, les manchons ne sont pas très chers, mais lors du travail avec de grandes structures, la différence de prix peut devenir sensible.
En effet, les tubes en polyéthylène de petits diamètres (110 mm et moins) sont fournis en couronnes. Ainsi, vous pouvez obtenir une communication continue et flexible d'une longueur allant jusqu'à 200 mètres.
Pour l'installation d'une telle structure, un nombre minimal de connecteurs sera nécessaire. Mais lorsqu'il s'agit de tubes d'un diamètre supérieur à 110 mm, le client dispose non pas de couronnes, mais de segments d'une longueur de seulement 12 mm ou moins.
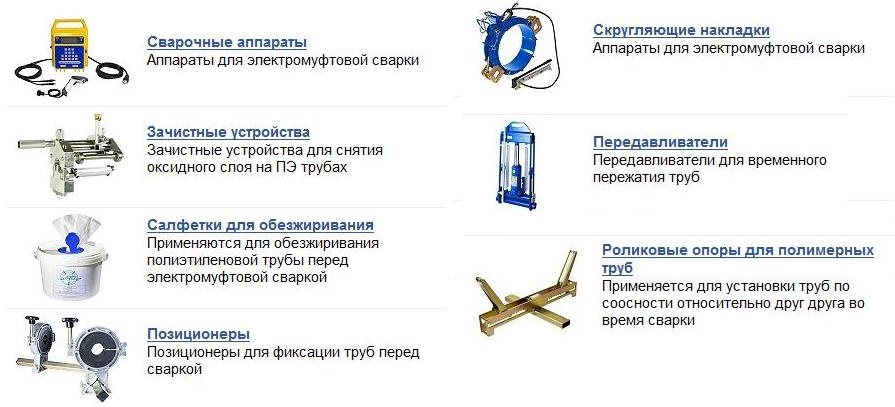
Il est évident que pour l'installation d'une telle canalisation, vous aurez besoin d'un nombre important d'électro-manchons pour assembler les nombreux segments de 12 mètres. L'équipement de soudage par électrofusion se distingue par sa taille compacte.
Si les travaux doivent être effectués dans des espaces restreints, cette option peut être la seule possible. Le diamètre minimal des structures lors de l'utilisation du soudage par électrofusion peut également être pratiquement quelconque, à partir de 20 mm.
Il faut également prêter attention à la possibilité de réparation de la canalisation, si un tel besoin se présente. Même les caractéristiques géologiques du terrain sur lequel est effectuée la pose de la canalisation d'assainissement ou de la ligne d'alimentation en eau ont de l'importance. Par exemple, dans les zones sismiques, le soudage bout à bout est inacceptable, la méthode thermorésistante est obligatoire.
Lors du choix de l'équipement de soudage, vous devez également porter une attention particulière à des questions telles que la présence de garanties, l'accès au service après-vente, les possibilités de certification régulière de l'appareil, etc. Un vendeur fiable doit disposer de la documentation d'autorisation pour l'équipement, qui est généralement fabriqué à l'étranger.
Conclusions et vidéo utile sur le sujet
Comparaison et conseils utiles pour choisir des appareils de soudage :
Dans cette vidéo, nous vous montrons le processus pas à pas d'assemblage d'un poste à souder pour tuyaux en polypropylène :
Choisir un poste à souder adapté pour les tuyaux en polyéthylène n'est pas si difficile. Il vaut mieux privilégier les produits de fabricants reconnus dans une gamme de prix raisonnable. En suivant rigoureusement la technique de soudage, vous obtiendrez une connexion fiable.
Racontez comment vous avez choisi votre poste à souder pour assembler une canalisation en polymère chez vous ou dans votre maison de campagne. Partagez les arguments qui ont motivé votre choix. Veuillez laisser des commentaires dans le bloc ci-dessous, publier des photos en lien avec l'article, et poser vos questions.
 Comment réaliser le soudage bout à bout des tuyaux en polyéthylène : consignes pour effectuer les travaux
 Température de soudure des tuyaux en polypropylène : étapes principales du soudage domestique + tableau des valeurs
 Chalumeau à gaz pour souder les tubes en cuivre : principaux types de chalumeaux + conseils pour les acheteurs potentiels
 Soudage électrique pour débutants : nuances des travaux de soudage et analyse des erreurs principales
 Comment souder les joints verticaux et horizontaux à l'arc électrique : instructions étape par étape
 Combien coûte le raccordement au gaz pour une maison individuelle : prix de l'organisation de l'approvisionnement en gaz
 Meilleures machines à laver avec sèche-linge : classement des modèles et conseils aux acheteurs
 Qu'est-ce que la température de couleur de la lumière et les nuances du choix de la température des lampes selon vos besoins
 Remplacement d'un chauffe-eau à gaz dans un appartement : formalités documentaires du remplacement + normes et exigences principales
Pouvez-vous dire quelque chose à propos du poste à souder pour tubes en PE “Protva” ? On me l'a proposé pour un prix suspectement bas. J'hésite à l'acheter.