Soudage des tubes polyéthylène : comparaison des méthodes + instructions d'installation

Pour assembler un réseau de tuyaux en polyéthylène (PE), certaines compétences en matière de soudage et de raccordement à l'aide de raccords sont nécessaires. Pour ce travail, l'équipement utilisé pour l'installation de canalisations en polypropylène convient également.
Le soudage des tuyaux en polyéthylène est effectué avec des appareils spéciaux et nécessite certaines connaissances, dont nous parlerons dans cet article. Nous examinerons en détail les particularités de la préparation de l'équipement pour le processus de soudage, et fournirons des recommandations pour réaliser une soudure de qualité. Nous aborderons également différentes méthodes de soudage des tuyaux en polyéthylène.
Contenu de l’article :
Préparation de l'équipement pour le soudage
Pour chaque type de soudage, un équipement différent est utilisé. Il n'est pas judicieux de l'acheter pour un assemblage ponctuel de canalisations par soudage bout à bout ou électrosoudage, car le coût d'un ensemble s'élève à plusieurs milliers de dollars. Il est préférable de faire appel aux services d'entreprises extérieures ou de louer le matériel.
Équipement de soudage utilisé
L'équipement pour le soudage par emboîture coûte entre 100 et 200 dollars, c'est pourquoi la décision d'acheter un poste à souder vous revient.
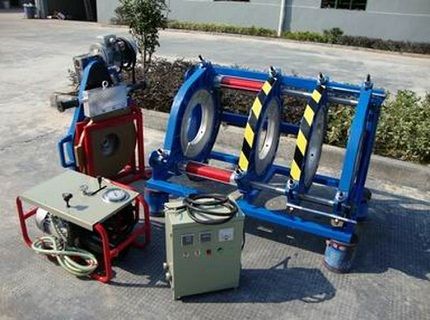
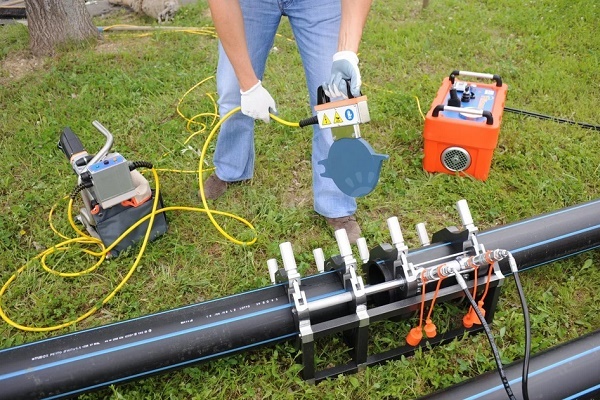
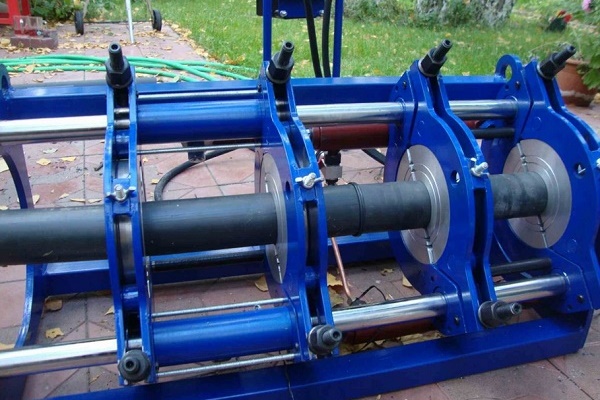
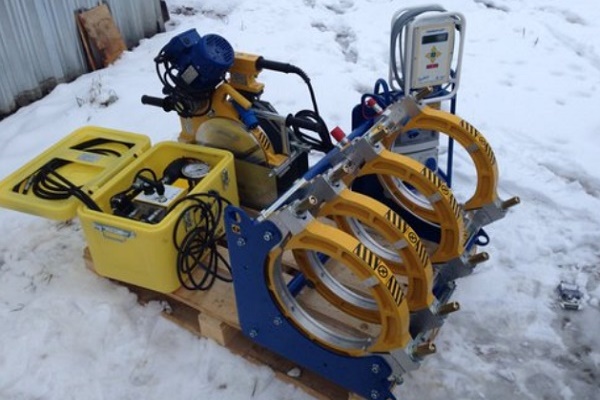
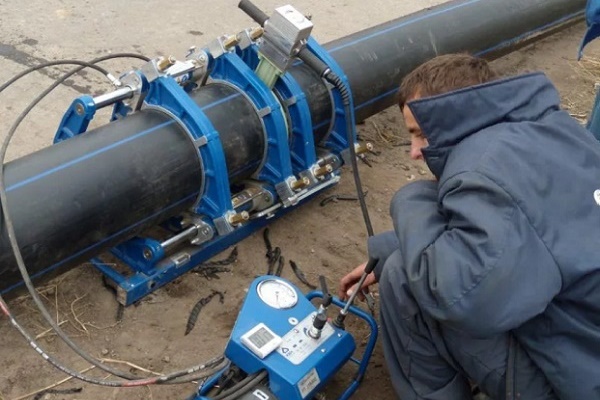
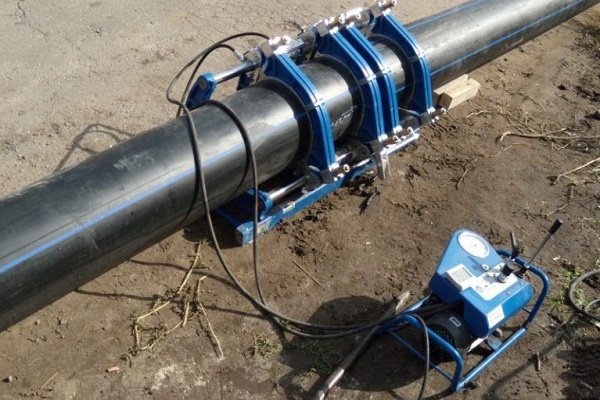
L'ensemble standard d'appareils pour le soudage bout à bout des tuyaux en polyéthylène comprend :
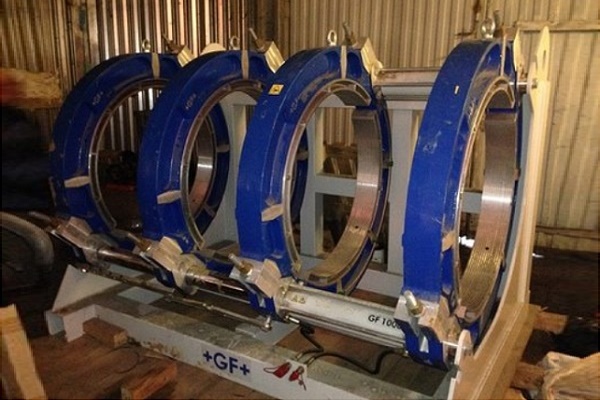
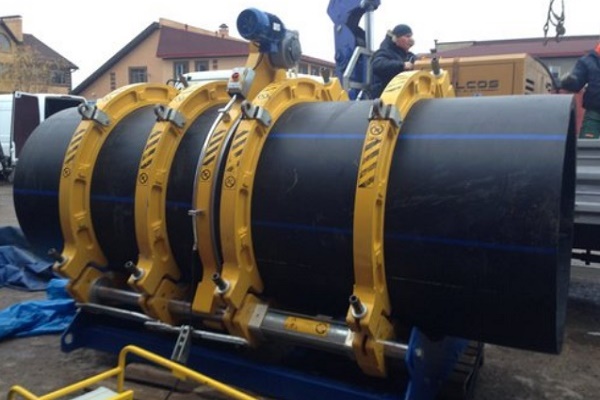
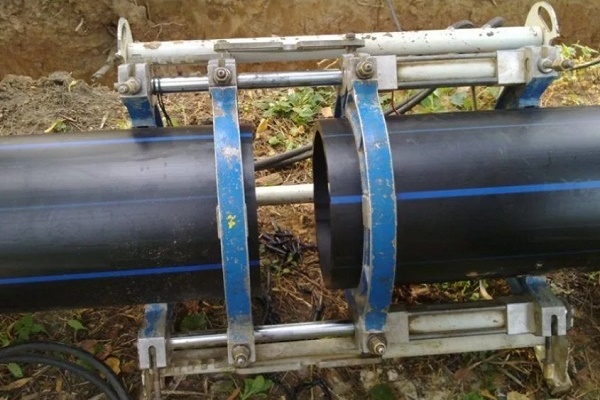
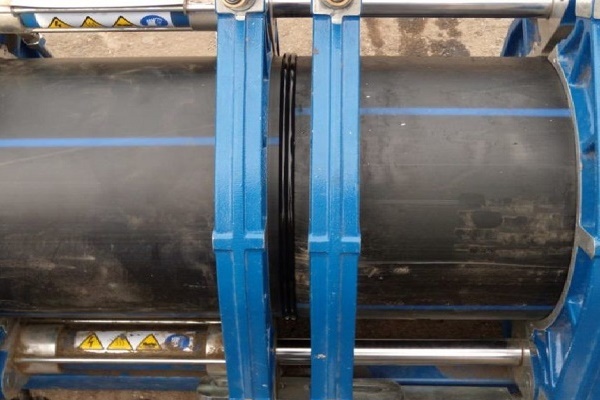
- Centreur. Il s'agit d'un bâti avec 4 pinces métalliques pour tubes, dont deux sont mobiles et deux sont fixées rigidement sur la base.
- Surfacuse. Il s'agit d'un appareil à disque séparé pour la coupe mécanique précise des extrémités des tuyaux à souder. L'appareil se fixe sur les guides de la soudeuse.
- Miroir chauffant. Il s'agit d'une plaque ronde recouverte de téflon contre laquelle les joints des tuyaux sont pressés pour faire fondre le PE. Il est muni d'un thermomètre intégré.
- Entraînement hydraulique ou mécanique. Dispositif pour réguler la force de pression des tuyaux lors de leur chauffage et de leur jonction ultérieure.
- Réducteurs de diamètre. Ce sont un ensemble de demi-cercles amovibles pour fixer des tuyaux de différents diamètres.
- Unité de contrôle. Elle fait partie des ensembles d'équipement avec automatisation du processus de soudage.
En substance, l'ensemble de l'équipement se compose d'appareils indépendants qui remplissent des fonctions spécifiques à différentes étapes du processus de soudage. Ils peuvent être destinés aussi bien au soudage purement manuel qu'à l'assemblage de tuyaux en mode entièrement automatique.
Pour le montage des raccords électrosoudables, on utilise une machine à souder correspondante avec un lecteur de codes-barres intégré. Aucun appareil supplémentaire n'est nécessaire pour ce processus.
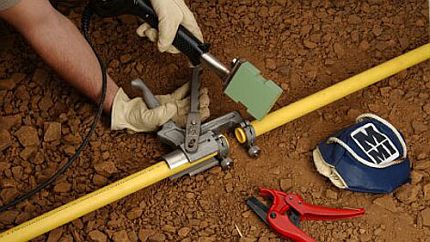
Pour le soudage par emboîtement, il sera nécessaire d'acquérir le kit suivant :
- une machine à souder électrique ;
- cisailles à tubes;
- un support ;
- un calibreur et un chanfreineur ;
- des embouts pour chauffer les éléments à assembler.
Outre l'équipement mentionné, des outils courants peuvent être nécessaires pour le montage des tuyaux : une clé à molette, un mètre ruban, un marqueur et autres.
Préparation au processus de soudage
Un facteur important pour une soudure de qualité des canalisations en PEHD est leur préparation préalable. Les manipulations nécessaires pour former un bon cordon de soudure seront présentées sous forme d'instructions.
Juste avant de chauffer les pièces à souder, vous devez :
- Vérifier que le matériau et le marquage des pièces à souder sont identiques.
- Nettoyer et dégraisser les joints des éléments à assembler.
- Centrer les tubes et les fixer solidement.
- Traiter les coupes avec une dresseuse jusqu'à former un copeau continu d'une longueur égale à deux circonférences du tube.
Après cela, vous devez nettoyer les bords des pièces à assembler des copeaux.
Après une préparation minutieuse des tubes et raccords en polyéthylène pour le soudage, vous pouvez être sûr qu'un joint de qualité est à moitié garanti.
Méthodes de soudage des tuyaux en PE
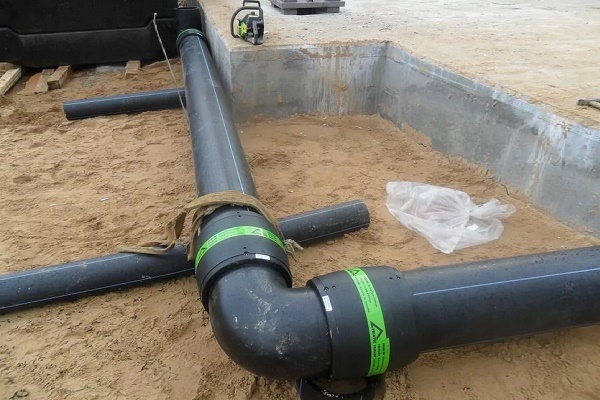
Le polyéthylène haute densité (PEHD) est un matériau thermoplastique dont les propriétés ne changent pas au cours des cycles de chauffage-refroidissement. Il convient donc parfaitement à l'installation de canalisations domestiques et industrielles.
L'assemblage des tubes et raccords en PEHD se fait à l'aide de raccords filetés démontables ou des méthodes de soudage suivantes :
- par emboîtement ;
- par électro-soudure ;
- par aboutage.
Les tubes avec une épaisseur de paroi jusqu'à 4,5 mm (diamètre jusqu'à 50-110 mm) sont soudés par les deux premières méthodes, et pour les tubes à paroi plus épaisse, on utilise la méthode de soudage par aboutage sans raccord.
Option #1 — mode de soudage bout à bout
Lors du soudage par aboutage, il est important de contrôler les paramètres critiques : la température de l'outil et du plastique, la force de pression et la durée des opérations. En l'absence de capteurs de ces valeurs, il sera difficile d'obtenir un joint de qualité de manière constante.
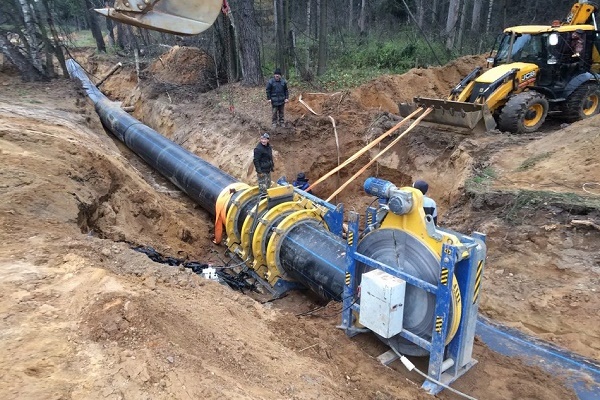
Il est préférable d'examiner les instructions étape par étape pour le soudage par aboutage des tubes en polyéthylène en prenant l'exemple d'un équipement semi-automatique à commande hydraulique.
Le soudage par aboutage est effectué si l'épaisseur de la paroi du tube en polyéthylène ne dépasse pas 5 mm et son diamètre ne dépasse pas 50 cm. La technologie comprend une série d'étapes standard :
Étape #1 — chauffage des joints.
Après avoir traité les extrémités des tubes, vous chauffez le miroir de soudage à une température de 200-230 degrés et le placez au milieu du centreur. Ensuite, à l'aide d'un entraînement hydraulique, vous pressez fermement les bords des tubes en PEHD contre lui avec une force de 4-6 kg/cm².
Après que les dimensions du bourrelet approchent les valeurs minimales admissibles, vous réduisez la force à 0,2-0,5 kg/cm² et continuez à chauffer le plastique pendant toute la durée normative. Le soudage est admissible à des températures allant de -15 °C à +45 °C, mais par temps froid, le temps de chauffage peut être augmenté.
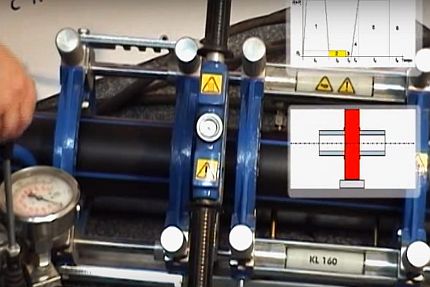
Étape #2 — assemblage des tubes.
Après le chauffage et la fusion nécessaires du PEHD aux joints, vous écartez les tubes à l'aide de l'entraînement hydraulique, retirez le miroir et, à nouveau avec l'entraînement, vous pressez les surfaces à souder l'une contre l'autre avec une force de 1-3 kg/cm². Les dimensions du bourrelet sont contrôlées visuellement, donc la pression de serrage peut varier.
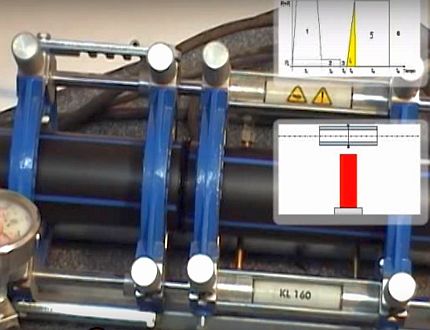
Étape #3 — refroidissement et inspection.
Les tubes restent pressés l'un contre l'autre jusqu'au refroidissement complet du joint. Après avoir relâché la force de l'entraînement hydraulique, vous retirez les tubes des pinces du centreur et évaluez l'état du joint soudé et du bourrelet. Si leurs paramètres sont normaux, le tube est prêt à être utilisé.
Option #2 — soudage par emboîtement des tuyaux en PEHD
Après la coupe et la préparation préliminaires des tubes et pièces en PEHD, vous pouvez commencer leur soudage par emboîtement. Le processus sera présenté sous forme d'instructions étape par étape.
Étape #1 : préparation du fer à souder.
La température optimale de soudage des tubes en polyéthylène se situe autour de 210 °C, donc seuls les fers à souder à chaleur réglable conviennent. Avant de brancher l'appareil, vous devez visser sur le fer des embouts spéciaux double face (une douille et un mandrin) et placer le fer à souder sur un support en croix.
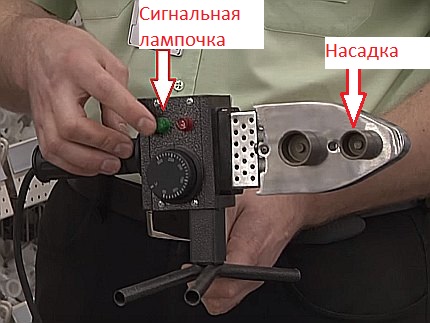
Lorsque la température définie est atteinte, un voyant de signalisation (généralement vert) s'allumera sur celui-ci.
Étape #2 : chauffage des pièces
Il est plus sûr d'effectuer les travaux avec des tuyaux chauds en portant des gants. Pour chauffer les pièces, il faut simultanément enfiler une pièce à assembler sur le mandrin, puis insérer la seconde dans le manchon métallique.
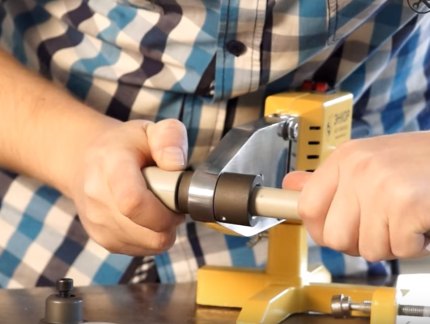
Pour respecter la profondeur de l'assemblage, vous pouvez marquer au préalable un repère sur le tube à l'aide d'un marqueur, puis vous guider sur celui-ci lors de l'assemblage des pièces chauffées.
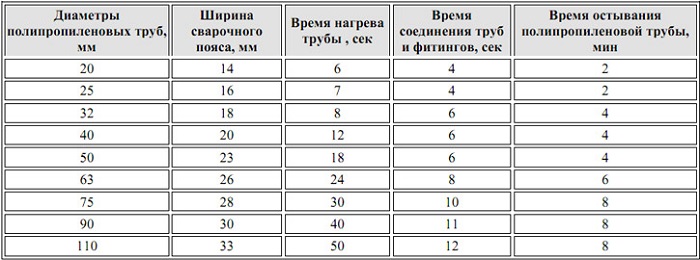
Ci-dessus se trouve un tableau avec les durées approximatives de chauffage, d'assemblage et de refroidissement des tubes, ainsi que la profondeur d'insertion dans l'emboîture. Par température négative, le temps de chauffage du matériau peut être augmenté de 1 à 2 secondes.
Étape #4 : assemblage des pièces
Après le chauffage, il faut simultanément retirer les pièces des embouts et, d'un mouvement ferme et direct, introduire le tube dans l'emboîture jusqu'au repère marqué. Il ne faut pas tourner les pièces l'une par rapport à l'autre. Après 5 à 10 secondes suivant l'assemblage, tout mouvement peut entraîner une forte diminution de la résistance du joint.
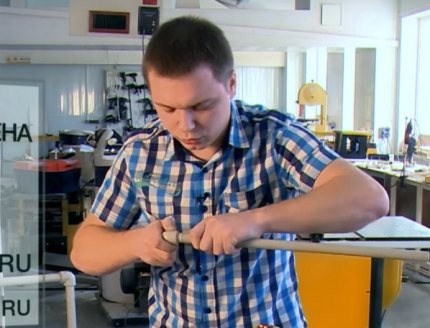
Après refroidissement, il est conseillé d'examiner le joint interne formé pour détecter toute bavure obstruant la lumière du tube. Si celle-ci est rétrécie, il vaut mieux ressouder le joint pour éviter une chute de pression dans le système.
Option #3 — soudage par électrofusion du polyéthylène
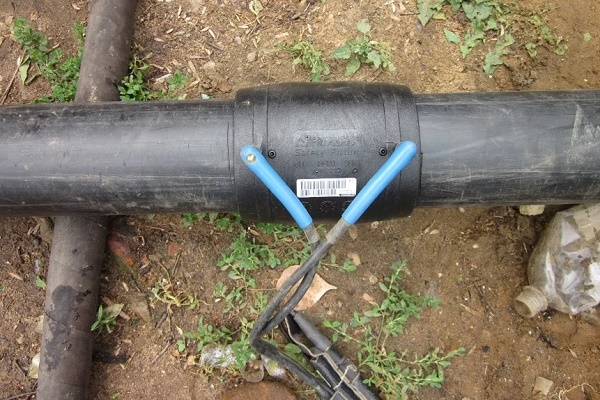
Le soudage des tubes en polyéthylène à l'aide d'un manchon électro-soudable est la méthode la plus simple et la plus rapide. Les raccords en plastique intègrent une spirale métallique qui chauffe elle-même les surfaces à assembler et fait fondre le PE.
Avec cette méthode, il faut dépenser davantage pour les manchons électro-soudables, dont le prix commence à partir de 3 à 4 dollars pièce. C'est pourquoi ce soudage n'est utilisé que dans les endroits où les méthodes de soudage bout à bout et par emboîtement ne sont pas possibles. L'avantage de la méthode par électrofusion est la possibilité d'assembler des tubes d'une épaisseur à partir de 4,5 mm et moins.
Les étapes principales du soudage :
- Nettoyage et usinage mécanique du raccord et des extrémités des tubes.
- Centrage et insertion du tube dans le manchon électro-soudable.
- Connexion du raccord aux contacts électriques de l'appareil de soudage spécial, chauffage de l'assemblage.
La dernière étape – la mise hors tension et le refroidissement du tube.
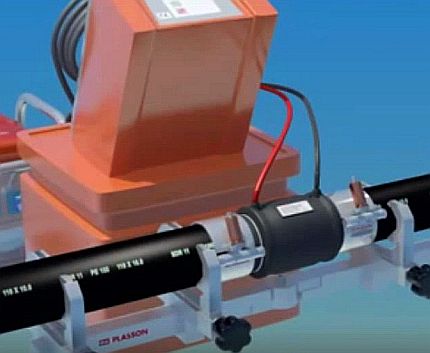
Les électrodes portent un code-barres contenant les paramètres codés du temps de chauffage, de l'intensité et de la tension. Il est lu par le scanner de la machine à souder, qui effectue ensuite le processus de soudage automatiquement. Les pièces sont ainsi soudées de manière étanche et fiable sur une grande surface.
Soudures bout à bout correctes
La conformité à toutes les instructions de soudage peut être évaluée par l'aspect final de la jonction en polyéthylène. En cas de formation d'une soudure incorrecte et d'un risque élevé de fuite lors de l'utilisation ultérieure, il est préférable de couper la jonction aux extrémités et d'en souder une nouvelle.
Dans une soudure correctement réalisée, les dimensions du cordon de bavure doivent correspondre aux valeurs normatives.
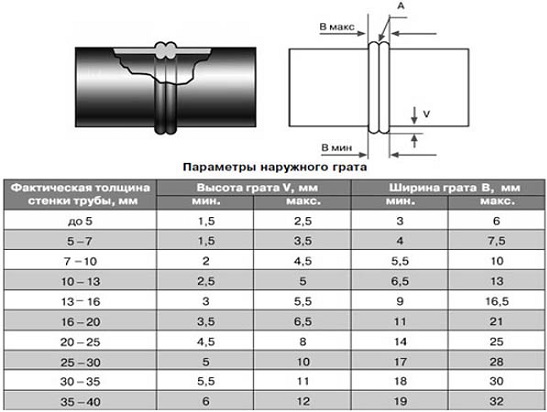
Il existe également des exigences supplémentaires concernant les paramètres des cordons :
- Symétrie et uniformité sur toute la circonférence du joint.
- Le décalage des parois des tuyaux dans le plan radial ne doit pas dépasser 10 % de leur épaisseur.
- La couleur des cordons doit être identique à celle du tuyau.
- Le creux entre les bavures ne doit pas dépasser le niveau de la surface extérieure des tuyaux.
Et bien sûr, la présence de fissures et de porosités est totalement exclue.
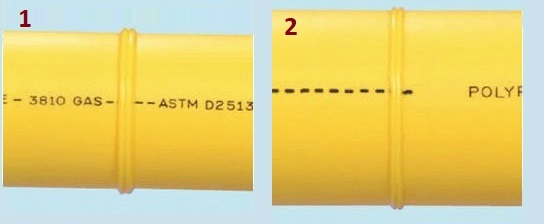
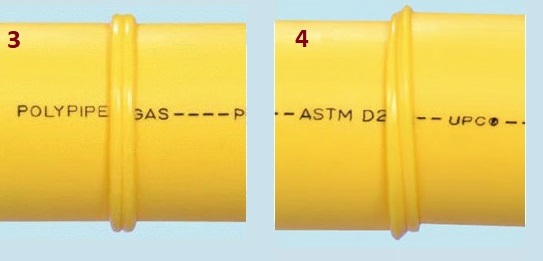
La cause de l'asymétrie des cordons sur la circonférence peut être un surfaçage préalable de mauvaise qualité ou un positionnement incliné de la surfaceuse par rapport au tuyau.
Instructions d'installation des tuyaux en polyéthylène
Pour raccorder les tuyaux en polyéthylène aux éléments de la conduite d'eau, les connexions suivantes peuvent être utilisées :
- permanentes ;
- démontables.
Les connexions permanentes sont obtenues en soudant les tuyaux entre eux ou à des raccords à souder spéciaux. Cette méthode est peu coûteuse, mais les structures obtenues sont souvent encombrantes. L'utilisation de connexions permanentes est justifiée lors de l'installation de conduites d'eau souterraines fixes.
Pour l'assemblage de systèmes temporaires en tubes de polyéthylène, ainsi qu'en l'absence d'équipement de soudage, vous pouvez utiliser des raccords à compression filetés, dont le montage sera examiné ci-après.
Raccordement du tuyau à un raccord à compression
Les raccords à compression coûtent plus cher que les modèles soudés, mais ils sont démontables et faciles à utiliser. Les recommandations pour leur montage sont présentées dans les instructions étape par étape ci-dessous.
Première étape – inspection visuelle et découpe
L'assemblage du système à partir d'un tube en polyéthylène et d'un raccord à compression en plastique commence par leur inspection pour vérifier la présence de fissures et d'éraflures profondes. Il est préférable de couper immédiatement la section défectueuse du tuyau.
Vous pouvez couper un tube en polyéthylène avec un couteau ou un coupe-tube spécial. Le résultat doit être une coupe parfaitement perpendiculaire, sans accrocs ni ondulations. Pour éliminer les irrégularités des bords, vous pouvez acheter une chanfreineuse manuelle.
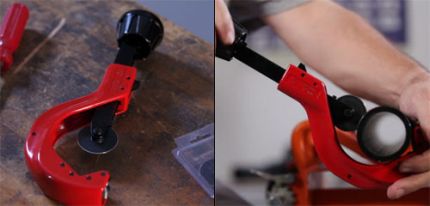
Deuxième étape – mise en place des éléments du raccord sur le tube
Tout d'abord, vous mettez l'écrou de serrage sur le tuyau, puis la pince, ensuite la bague de serrage, et enfin vous installez le joint en caoutchouc.
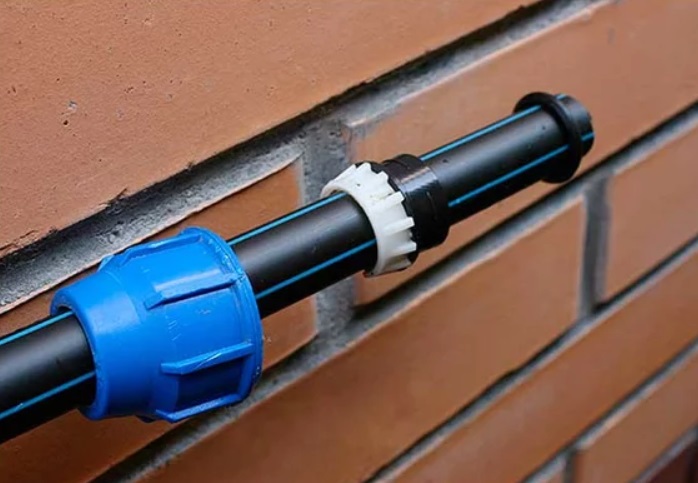
L'extrémité du tube est insérée à fond dans le corps du raccord, et les éléments placés sur le tuyau sont rapprochés du filetage. Ensuite, l'écrou de serrage est serré fermement à la main. Si vous disposez d'une clé à chaîne, vous pouvez serrer le raccord avec.
Il ne faut pas se précipiter pour serrer l'écrou de serrage – il pourrait se déformer. En cas de résistance, il est préférable de dévisser à nouveau le raccord et de répéter le processus d'assemblage.
Après le montage du raccord, il convient de vérifier l'étanchéité de la connexion. En cas de fuite, vous pouvez facilement resserrer l'écrou en ajustant les éléments de la structure.
Piquage d'une selle sur le tuyau
Si vous devez créer une dérivation à partir d'un tube en polyéthylène, il n'est pas nécessaire d'acheter un té. Il suffira de percer un trou et d'installer un collier de piquage. Comment procéder sera expliqué dans les instructions étape par étape.
Première étape – préparation
Tout d'abord, vous devez inspecter les pièces à assembler pour vérifier l'absence d'éraflures et de fissures, et essuyer leur surface avec un chiffon humide.
Deuxième étape – assemblage du collier de serrage
Placez les deux parties du collier sur le tube, serrez ses écrous avec une clé. Le but de cette opération est de fixer solidement le collier de piquage.
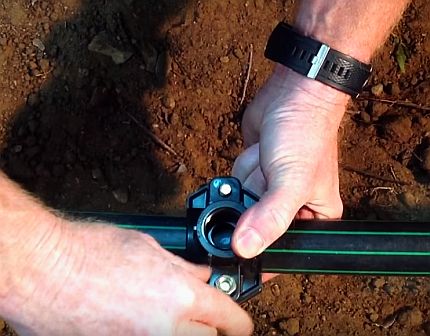
Troisième étape – perçage
Marquez un point au centre du trou de la selle, et faites des traits au marqueur sur les bords du raccord pour mémoriser sa position. Dévissez la selle et retirez ses parties. Percez le tuyau en polyéthylène à l'endroit marqué à l'aide d'un foret du diamètre requis.
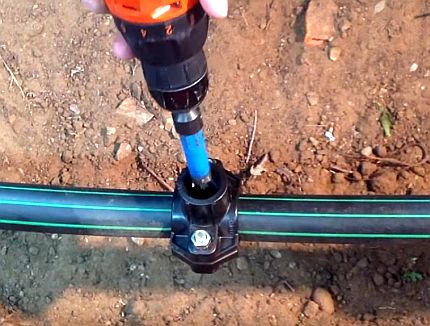
Quatrième étape – assemblage de la selle
Nettoyez l'intérieur du tuyau PE des copeaux et éliminez les éventuelles bavures sur les bords du trou percé. Placez les parties du raccord sur le tuyau selon les repères tracés précédemment et serrez fortement les écrous de fixation.
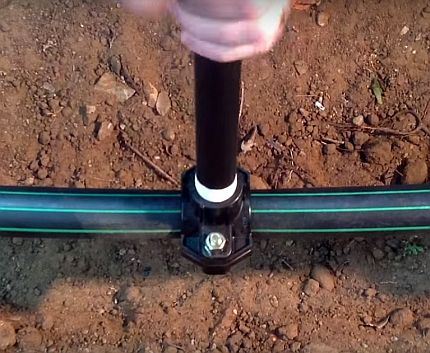
Lors du vissage du tuyau ou du raccord dans la selle, vous pouvez enrouler plusieurs couches de ruban en PTFE.
La partie de la selle avec l'orifice de sortie peut comporter, côté tuyau, une rainure pour le joint torique. Par conséquent, si un joint est présent, il faut le placer entre le tuyau et le raccord.
Si vous devez cintrer un tuyau sur une section spécifique du pipeline, nous vous recommandons de le faire selon les instructions fournies ici.
Conclusions et vidéo utile sur le sujet
Les vidéos proposées illustrent clairement tous les types de soudage des tuyaux PEHD, et vous familiariseront également avec le processus d'assemblage d'un raccord à compression et d'une selle.
Soudage par emboîtement des tuyaux en polyéthylène :
Procédé de soudage par électrofusion :
Soudage bout à bout des tuyaux PEHD avec une machine semi-automatique à entraînement hydraulique :
Montage d'un raccord à compression sur un tuyau :
Installation d'une selle sur un tuyau PEHD :
L'installation indépendante de canalisations en polyéthylène nécessite certaines connaissances et compétences, mais elle est tout à fait réalisable en respectant les règles ci-dessus. En l'absence d'équipement spécial, il est possible d'assembler la canalisation sans aucun outil, en utilisant uniquement des raccords à compression.
Il existe de nombreuses options de montage, mais il faut utiliser celle qui garantit un résultat avec un minimum de dépenses financières.
Vous déterminez la méthode de soudage du polyéthylène optimale et souhaitez préciser certains points ? N'hésitez pas à poser vos questions à nos experts – nous essaierons de vous aider.
Ou peut-être souhaitez-vous partager votre expérience personnelle du montage du polyéthylène à la maison ? Écrivez vos commentaires, ajoutez des photos uniques – vos informations seront utiles à de nombreux débutants.
 Colliers de fixation pour tuyaux : aperçu des types et instructions de montage
 Réaliser un coffrage pour tuyaux dans la salle de bain : guide étape par étape pour l'installation
 Montage de tuyaux en PEHD par soi-même : instructions de soudage + comment plier ou redresser ces tuyaux
 Technique de soudage des tubes polypropylène à faire soi-même : aperçu des méthodes et des subtilités
 Raccordement des tubes en cuivre : instructions et comparaison des différentes technologies de montage
 Paravent en tubes plastiques : types de cloisons + instructions étape par étape pour la fabrication
 Combien coûte le raccordement au gaz pour une maison individuelle : prix de l'organisation de l'approvisionnement en gaz
 Meilleures machines à laver avec sèche-linge : classement des modèles et conseils aux acheteurs
 Qu'est-ce que la température de couleur de la lumière et les nuances du choix de la température des lampes selon vos besoins
 Remplacement d'un chauffe-eau à gaz dans un appartement : formalités documentaires du remplacement + normes et exigences principales
Bien sûr, les tuyaux en plastique pour l'alimentation en eau et le chauffage sont très pratiques et n'importe quel homme compétent peut vraiment les installer. Mais pourquoi personne ne parle de la sécurité lors du soudage de ces tuyaux, du fait que seuls le mercure et le plomb sont plus nocifs que les vapeurs du plastique qui brûle ?
Il est impératif d'utiliser des respirateurs et d'aérer la pièce. Vous devriez envoyer les membres de la famille, surtout les enfants et les animaux (car leur masse corporelle est plus faible), chez des proches pendant la durée des travaux.
Le plastique nous facilite la vie dans de nombreux domaines – mais il nous tue aussi… Prenez soin de vous !
Bonjour Éline, je comprends votre inquiétude et c'est pourquoi je souhaite développer un peu plus les points essentiels concernant la sécurité. Tout d'abord, il faut comprendre que le métier de soudeur de tuyaux en polyéthylène est un métier à risque élevé.
Considérons maintenant les aspects pour les particuliers :
– assurer une ventilation adéquate dans la pièce où les tuyaux en polyéthylène seront soudés ;
– porter des vêtements de travail spéciaux ;
– utiliser des gants de protection spéciaux ;
– utiliser des respirateurs ;
– faire des pauses pendant le travail pour sortir respirer de l'air frais.
Si vous respectez ces points, le processus de soudage des tuyaux en polyéthylène ne sera pas nocif pour votre organisme.