Tout sur les tubes en acier : aperçu des caractéristiques techniques et des nuances de montage

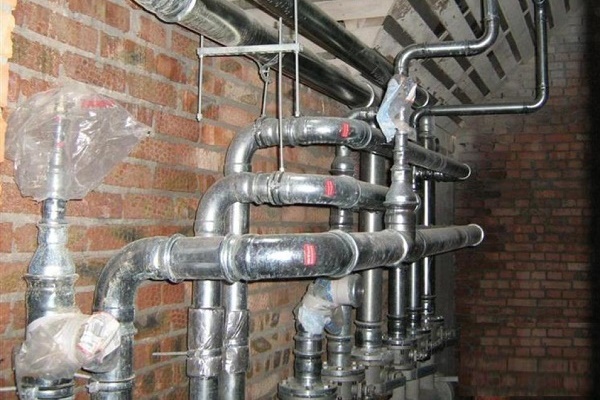
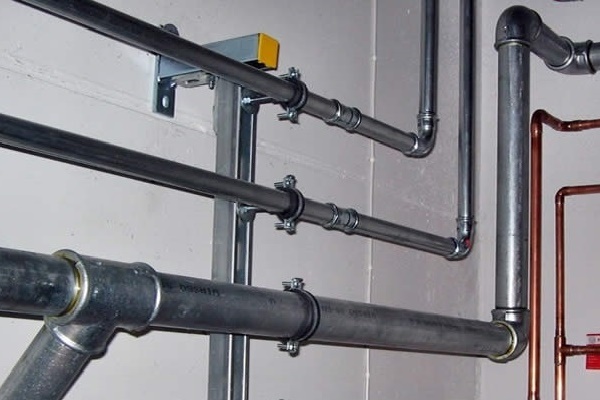
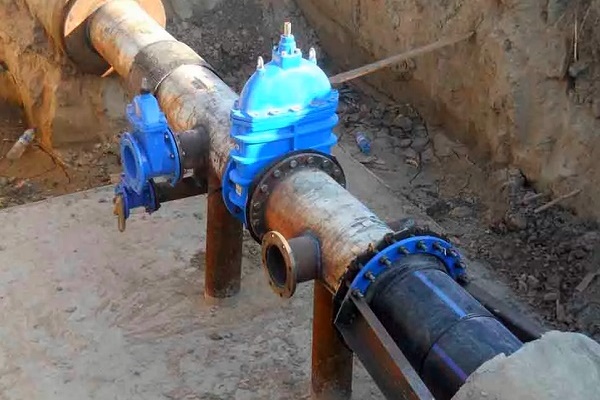
Dans l'industrie et la vie quotidienne, le tube en acier est très largement utilisé. On l'emploie pour l'installation de réseaux fermés et ouverts fournissant des gaz et des liquides aux stations de distribution. Les produits en acier permettent de protéger les câbles d'alimentation et de signalisation dans l'aviation et l'automobile.
Les tubes en acier remplissent dans certains domaines la fonction d'éléments structurels et décoratifs. Dans la vie courante, ils servent à assembler des systèmes d'alimentation en eau et de chauffage. Le produit possède des caractéristiques physiques élevées, supporte des charges opérationnelles importantes et offre un service fiable pendant de nombreuses années.
Contenu de l’article :
Nuances d'acier pour la fabrication
Lors de la fabrication de tubes en acier dans la production industrielle, on utilise les types de matières premières suivants :
- acier au carbone St 3, St 10-20, St17g1s-u – pour les tubes électrosoudés universels à usage général ;
- acier 20-10 – pour la fabrication de tubes laminés à chaud sans soudure ;
- acier 20 – pour le matériau tubulaire de déformation à froid ;
- acier inoxydable 12Kh18N12T, 12Kh18N10T, 08Kh18N10T – pour les tubes utilisés dans l'énergie et l'industrie chimique.
Les aciers faiblement alliés possèdent de bonnes propriétés mécaniques et un prix abordable. Les additifs d'alliage influent positivement sur les caractéristiques physiques de l'acier, améliorent la ténacité et la plasticité, rendent le matériau plus résistant et plus résistant aux hautes températures et aux manifestations de corrosion atmosphérique.
Cependant, le coût de l'acier allié est un peu plus élevé et les tubes fabriqués à partir de cet acier sont toujours un peu plus chers. Selon le niveau d'alliage, l'acier est divisé en trois classes.
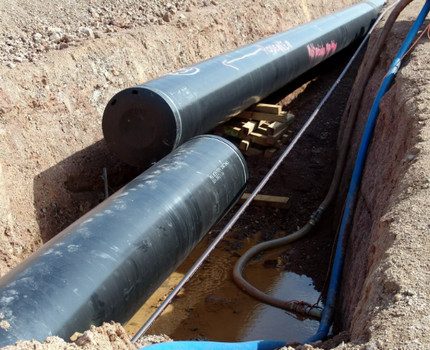
L'acier faiblement allié contient au maximum 2,5 % de divers additifs. Dans les types moyennement alliés, ce chiffre varie entre 2,5 et 10 %. Dans les nuances hautement alliées, la quantité de composants améliorant les propriétés de base du métal est comprise entre 10 et 50 %.
Il existe au total 14 types d'alliages d'acier fortement alliés avec des caractéristiques différentes. Les plus recherchés sont les matériaux qui présentent une bonne résistance à divers phénomènes de corrosion et qui peuvent fonctionner efficacement sans destruction de leur structure à des températures extrêmement élevées.
Fabrication des tubes en acier : principales méthodes
Les tubes en acier sont fabriqués de plusieurs manières.
Les options de fabrication les plus courantes sont :
- soudé électriquement à joint droit ;
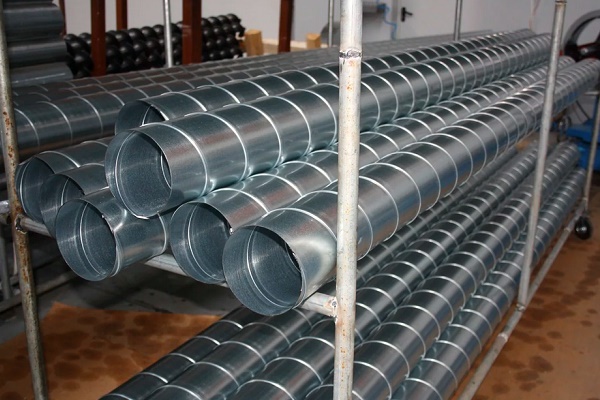
- soudé électriquement à joint spiral ;
- déformé à chaud sans soudure ;
- laminé à froid sans soudure.
Le choix de la méthode appropriée de traitement du métal dépend de la qualité des matières premières et de l'équipement disponible chez le fabricant.
Les tubes pour conduites d'eau et de gaz sont régis par une norme distincte. Cependant, cela n'est pas dû à l'existence d'un procédé de fabrication spécial pour ce matériau, mais uniquement en raison du domaine d'application.
Essentiellement, les tubes de ce type sont des produits électrosoudés universels à joint droit. Ils sont généralement utilisés dans les systèmes de communication à pression modérée.
Comment fabrique-t-on les produits électrosoudés à joint droit ?
La tôle d'acier enroulée en bobine serrée (bande) est déroulée et découpée en bandes longitudinales de la longueur et de la largeur souhaitées. Les fragments obtenus sont soudés en une bande continue, assurant ainsi la continuité de la production.
Ensuite, la bande est déformée dans des cylindres et la pièce est transformée en un produit de section ronde aux bords ouverts. Le joint de soudure est réalisé par soudage à l'arc, par courants d'induction, par plasma, par laser ou par faisceaux d'électrons.
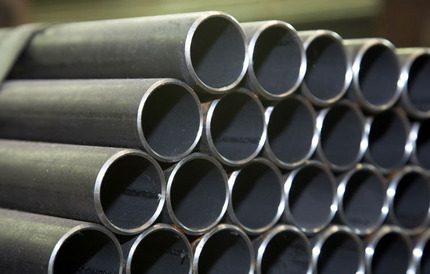
Après toutes ces manipulations, le tube rond en acier est calibré dans des cylindres et un contrôle non destructif minutieux de la résistance et de l'intégrité de la soudure est effectué par ultrasons ou par courants de Foucault. Si aucune anomalie n'est détectée lors des tests, la pièce est découpée en segments de la longueur prévue et envoyée au stockage.
Production des types électrosoudés à joint spiralé
La fabrication des tubes en acier à joint spiralé suit le même principe que celle des tubes à joint droit, mais des mécanismes plus simples sont utilisés pour la production. La principale différence réside dans le fait que la bande d'acier découpée est enroulée non pas en tube, mais en spirale à l'aide de cylindres. Cela garantit une grande précision d'assemblage à toutes les étapes.
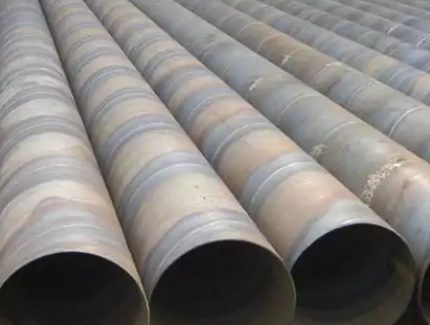
Le joint spiralé est considéré comme plus fiable et confère au tube une résistance à la rupture accrue. Les inconvénients incluent la longueur accrue du joint, ce qui nécessite des coûts supplémentaires en matériaux de soudage et plus de temps pour l'assemblage.
Fabrication des produits sans soudure déformés à chaud
Pour fabriquer un tube en acier sans soudure (étiré d'une seule pièce) par déformation à chaud, on utilise une ébauche monolithique de forme cylindrique.
Elle est chauffée à haute température dans un four industriel et passée à travers une presse à percer. L'unité transforme le produit en un manchon (cylindre creux), et le traitement ultérieur par plusieurs cylindres donne à l'élément l'épaisseur de paroi et le diamètre appropriés.
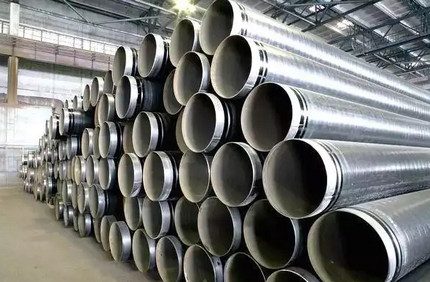
Lors de la dernière étape, le tube d'acier chaud est refroidi, découpé selon les paramètres spécifiés et transféré au stock de produits finis.
Particularités de la production des tubes déformés à froid
L'étape initiale du processus de fabrication des tubes en acier sans soudure par déformation à froid est identique à la version « à chaud ». Cependant, après le passage dans le laminoir perceur, l'ébauche est immédiatement refroidie et toutes les autres opérations sont effectuées à froid.
Une fois le tube complètement formé, il est impérativement recuit, d'abord en le chauffant à la température de recristallisation de l'acier, puis en le refroidissant à nouveau. Après ces opérations, la viscosité de la structure augmente et les contraintes internes inévitables lors de la déformation à froid disparaissent du métal.
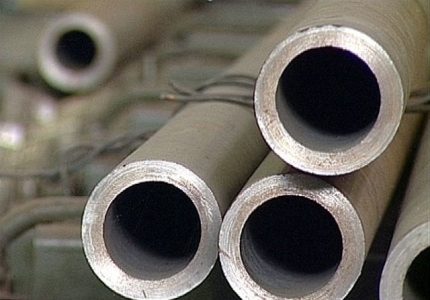
Actuellement, le marché propose des tubes sans soudure laminés à froid avec une épaisseur de paroi de 0,3 à 24 mm et un diamètre de 5 à 250 mm. Leurs avantages incluent un haut niveau d'étanchéité et la capacité de supporter une pression élevée.
Types de section et de revêtement
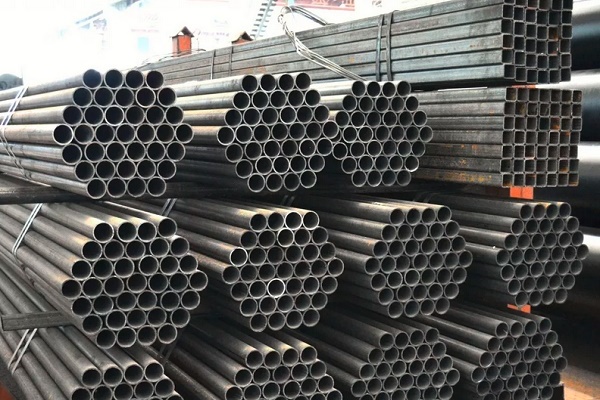
Selon le type de section transversale, les éléments tubulaires en acier sont divisés en ronds et profilés. Les ronds sont de type universel, avec une très large gamme de diamètres d'ouverture et d'épaisseurs de paroi. Ils sont fabriqués uniquement en milieu industriel à partir d'alliages d'acier et de divers additifs qui renforcent les caractéristiques physiques du matériau.
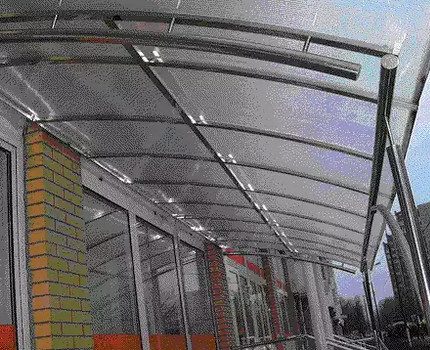
Le spectre d'application couvre presque tous les domaines industriels et domestiques. Les tubes ronds en acier de différents diamètres sont utilisés pour le transport du pétrole et du gaz, pour équiper une isolation fiable des systèmes de communication de toute complexité et taille, pour créer des structures légères et divers éléments de décoration extérieure et intérieure.
Les tubes profilés sont un type progressif de profilé métallique de construction avec une section ovale, carrée ou rectangulaire. Ils sont fabriqués en acier faiblement allié et au carbone, plus rarement en acier inoxydable, par déformation à froid ou à chaud d'une ébauche électro-soudée à joint droit de calibre rond.
Le formage est effectué en faisant passer la pièce à travers des cylindres qui assurent la section nécessaire.
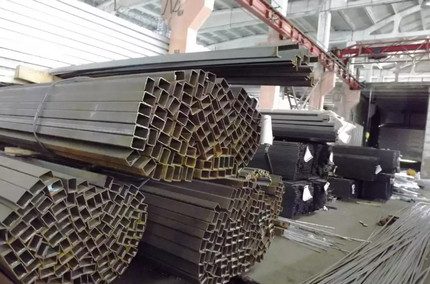
Les tubes en acier finis sont vérifiés pour l'intégrité de la soudure et soumis à un traitement thermique supplémentaire permettant de supprimer les contraintes mécaniques internes. Ensuite, ils sont découpés selon les dimensions requises. Pour améliorer les propriétés physiques des tubes en acier, un revêtement protecteur est appliqué.
Les types les plus demandés sont :
- zinc (à froid ou à chaud) ;
- polyéthylène multicouche ou extrudé ;
- époxy-bitume ;
- ciment-sable.
Le zinc protège les tubes de l'apparition de corrosion, le polyéthylène crée une couche dense et imperméable à la surface et empêche la destruction de la structure du métal, l'époxy-bitume réduit l'influence des courants vagabonds, et le ciment-sable protège la surface intérieure de l'encrassement biologique.
Normes et dimensions des tubes en acier
Pour les tubes en acier laminé, il existe des normes et des GOST spécifiques. Ces paramètres décrivent le procédé de fabrication du produit, ses dimensions de base, sa section et son épaisseur de paroi. En se basant sur ces informations, le domaine d'utilisation de chaque pièce est déterminé.
Paramètres pour les produits soudés à joint droit
La production de tubes soudés électriquement à joint droit est régie par la norme GOST 10704-91. Selon cette norme, le diamètre extérieur du produit est de 10 à 1420 millimètres et l'épaisseur de la paroi varie de 1 à 32 millimètres.
Les armatures dont le diamètre ne dépasse pas 426 millimètres ont une longueur fixe ou non. Dans des cas particuliers, des tubes avec une soudure plus résistante et renforcée sont fabriqués, mais il existe pour eux une norme spéciale distincte – GOST 10706.
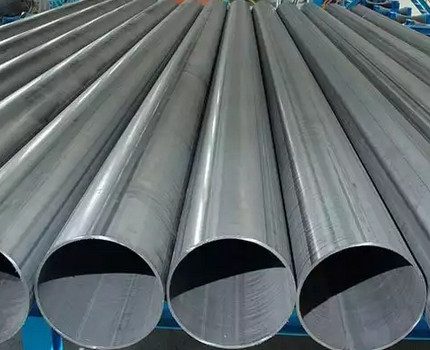
Les tubes de ce type sont le plus souvent utilisés pour l'installation de systèmes de communication technologiques à pression modérée et la création de structures métalliques pratiques, confortables et légères à des fins diverses.
Règlement pour les tubes électrosoudés à joint spiralé
La production de tubes soudés électriquement à joint spiralé est effectuée conformément à GOST 8696-74. Le diamètre extérieur de ces produits est de 159 à 2520 millimètres, l'épaisseur des parois varie de 3,5 à 25 millimètres et la longueur est de 10 à 12 mètres.
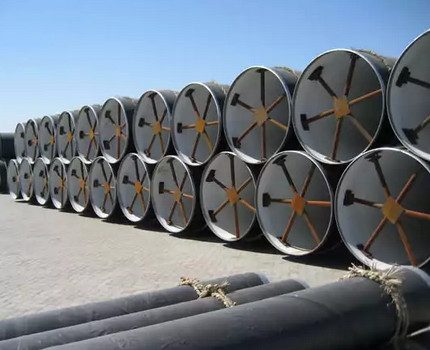
Les tubes fabriqués de cette manière se distinguent par une plus grande endurance et ont la capacité de supporter une pression élevée. La norme permet de les utiliser à des fins domestiques et industrielles, pour créer des systèmes de communication fiables, étanches et durables en service.
Exigences pour les produits sans soudure de déformation à chaud
Les normes pour les tubes sans soudure déformés à chaud sont décrites dans GOST 8732-78. L'épaisseur de leurs parois est de 2,5 à 75 millimètres et le diamètre varie de 20 à 550 millimètres. En longueur, qu'elle soit fixe ou non, la taille varie de 4 à 12,5 mètres.
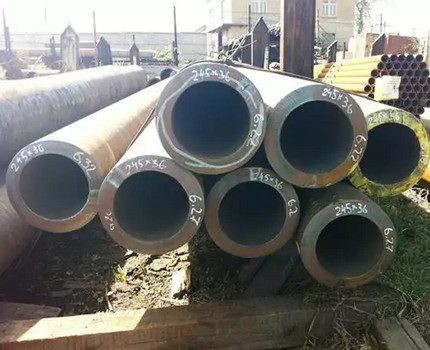
Les tubes de ce type sont utilisés pour le transport de substances hautement toxiques pour les industries chimiques. L'absence de soudure garantit l'impossibilité de fuite et de dispersion de substances nocives dans le sol ou l'atmosphère.
La capacité à supporter facilement une pression constante élevée rend les tubes sans soudure pertinents pour les industries pétrolière et gazière.
Normes pour les tubes sans soudure déformés à froid
Les tubes en acier laminés à froid sont fabriqués selon GOST 8734-75. Le diamètre extérieur des armatures varie de 5 à 250 millimètres et l'épaisseur des parois est de 0,3 à 24 millimètres. Les produits sont fabriqués en longueur non fixe de 1,5 à 11,5 mètres et en longueur fixe de 4,5 à 9 mètres.
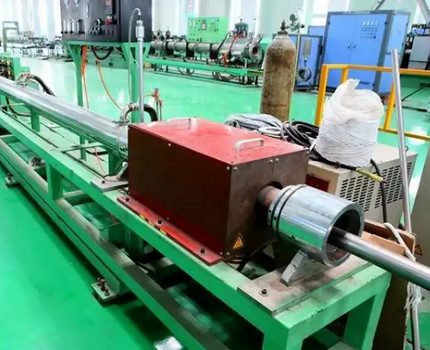
Les tubes en acier sans soudure créés par le procédé de déformation à froid présentent une résistance élevée, une stabilité opérationnelle et une fiabilité tout au long de leur durée d'utilisation.
Particularités et caractéristiques des produits pour conduites d'eau et de gaz
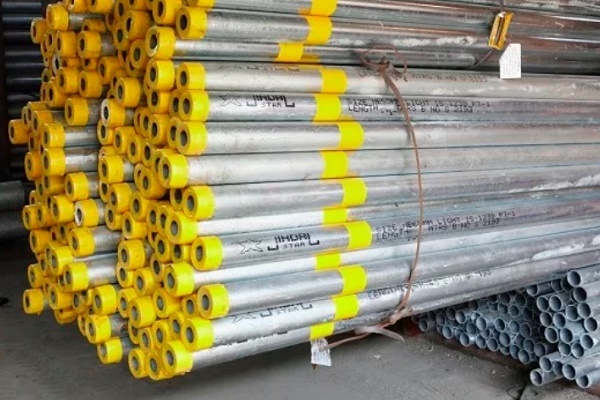
Les tubes pour gaz et eau sont fabriqués conformément à la norme GOST 3262-75. Ce type de produit métallurgique est classé dans une norme distincte uniquement en raison de son champ d'application plus restreint.
Le diamètre extérieur du produit est de 10,2 à 165 millimètres, et l'épaisseur de paroi varie de 1,8 à 5,5 millimètres. La gamme de dimensions pour les longueurs non fixes et fixes est la même – de 4 à 12 mètres.
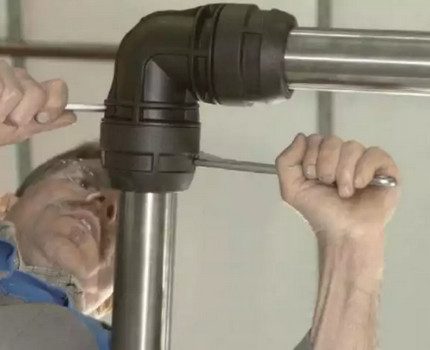
La norme prévoit la fabrication non seulement de tubes pour eau et gaz ordinaires, mais aussi galvanisés.
Montage des pipelines en acier : principales méthodes
Le processus d'assemblage d'un système de canalisations en acier fiable, robuste et fonctionnant correctement nécessite un investissement important en main-d'œuvre, beaucoup de temps et la disponibilité d'outils professionnels spécifiques.
La division du matériau en segments de la longueur requise se fait à l'aide de coupe-tubes. Le raccordement s'effectue généralement de trois manières : par soudage, par filetage et par bride.
Assemblage par soudage
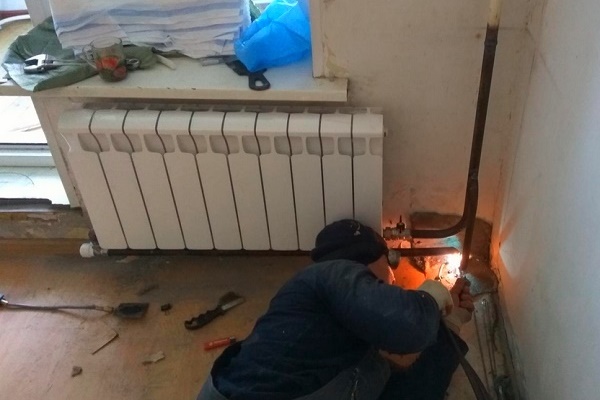
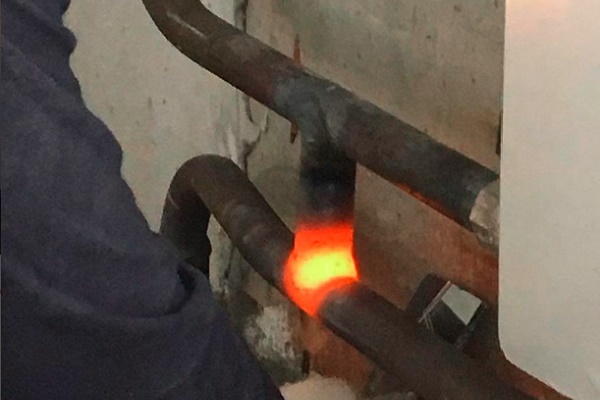
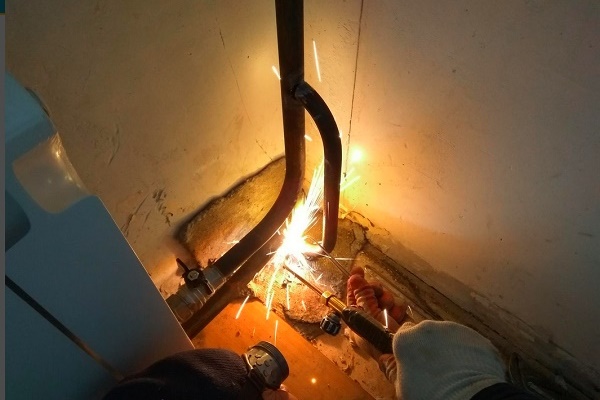
L'installation des tubes suivie de l'assemblage de toutes les pièces par soudage au gaz ou tout autre type de soudage est considérée comme la méthode de montage la plus simple, la plus pratique et la plus accessible.
Un système ainsi équipé se caractérise par un haut niveau d'étanchéité, supporte des charges opérationnelles et vibratoires importantes, ne nécessite pas de mesures d'entretien majeures et est facile à réparer en cas de problème.
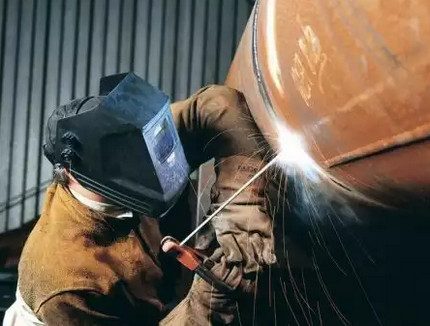
Si la pose des canalisations s'effectue dans des conditions difficiles ou des endroits difficilement accessibles et que le soudage est physiquement impossible, on utilise le raccordement par filetage (à l'aide de raccords) ou par brides pour assembler les pièces nécessaires.
Assemblage par filetage
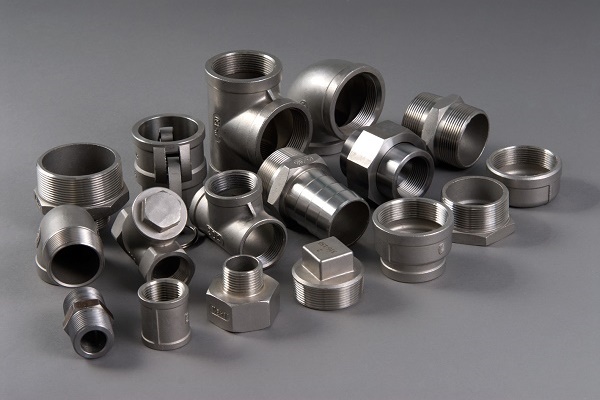
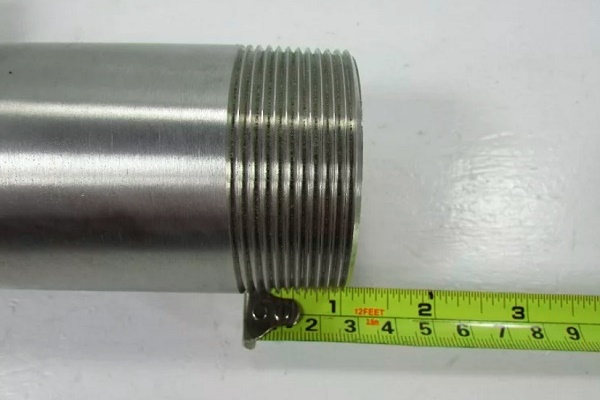
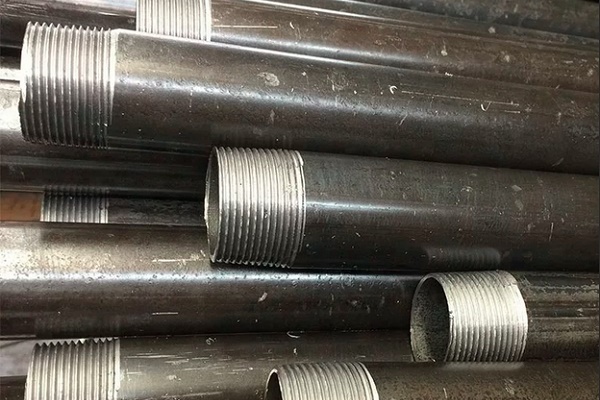
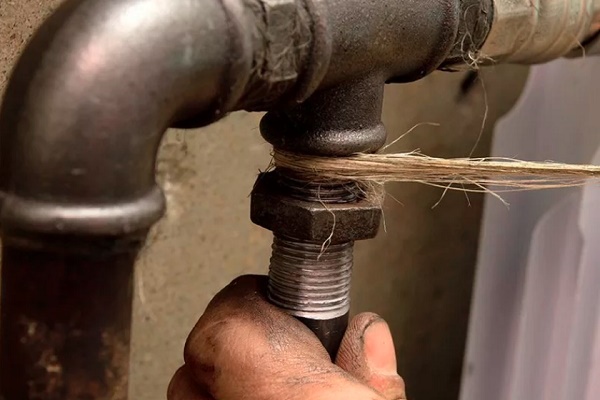
Dans cette variante, les tubes sont vissés à l'aide de raccords de différents types et usages. Cela permet à l'avenir d'effectuer des réparations locales et de remédier à une panne à un endroit précis, sans avoir à démonter l'ensemble du système de canalisations.
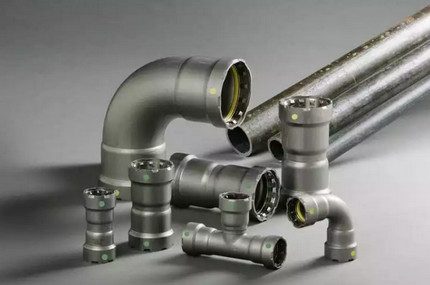
Le principal avantage de la méthode filetée pour l'installation d'un système de chauffage ou d'alimentation en eau est sa simplicité et son accessibilité. Pour créer la structure nécessaire à partir de tubes en acier et de raccords, aucun équipement spécifique, connaissance professionnelle ou grande expérience en travaux de réparation n'est requis.
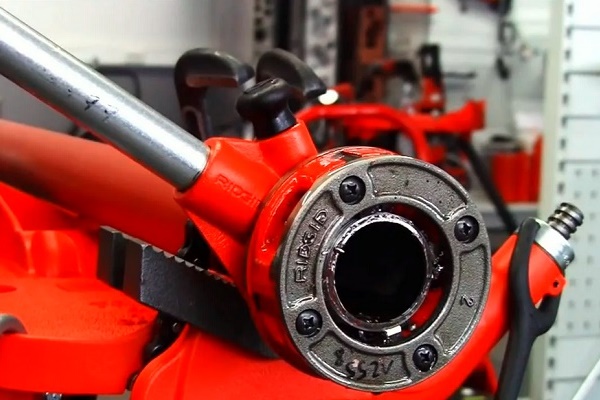
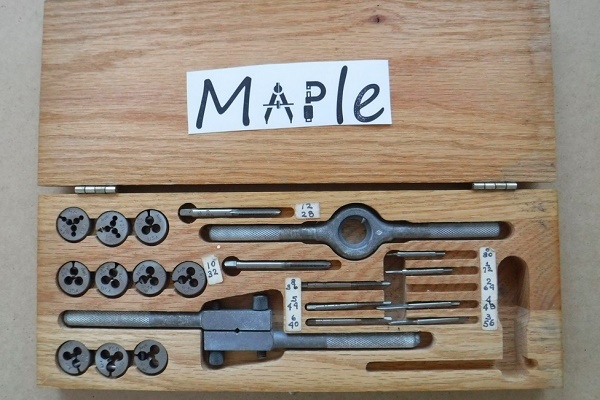
Tout le travail est intuitif et facile à réaliser même par des personnes sans qualification appropriée. Le filetage sur un tube en acier peut être réalisé à la main. La technologie sera présentée dans l'article que nous recommandons.
Construction du système à l'aide de brides
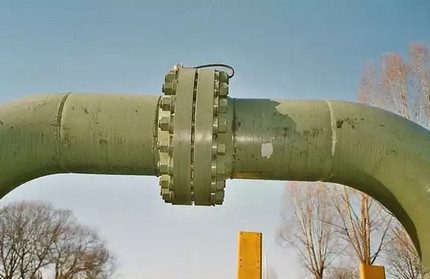
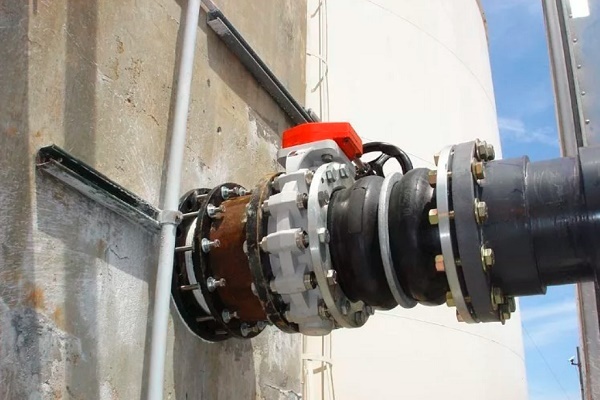
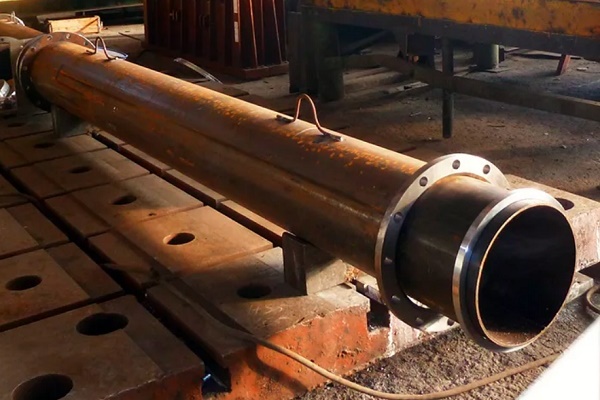
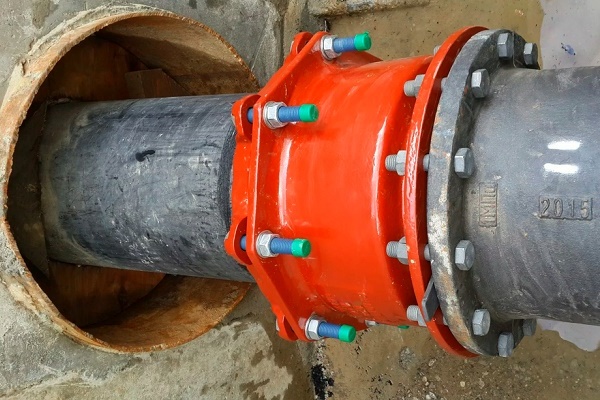
Une autre méthode pour assembler des tubes en acier en un réseau de communication commun consiste à utiliser des brides de formes et configurations variées (croix, coudes, manchons, etc.). Ces pièces sont soudées aux extrémités des tubes, des boulons de calibre adapté sont insérés dans les trous, et des écrous sont vissés dessus pour réaliser une fixation solide.
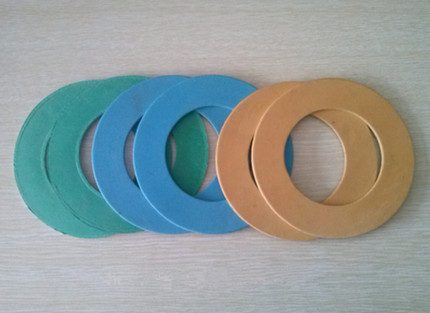
Entre l'écrou et le boulon, on place obligatoirement un joint d'étanchéité. Pour un système d'alimentation en eau chaude et froide (température maximale jusqu'à 100 degrés), on utilise des joints en carton épais (environ 3 mm).
D'abord, on humidifie la pièce avec de l'eau et on la sèche complètement. Ensuite, on l'imprègne d'huile de lin chauffée pendant 25 à 30 minutes. Après cette procédure, le joint acquiert la structure souhaitée et dure longtemps, même en usage intensif.
Pour les canalisations qui acheminent un fluide caloporteur à température élevée (jusqu'à 450 degrés) et à pression de base jusqu'à 5 MPa, on utilise un matériau d'étanchéité en paronite. Pour les systèmes transportant de la vapeur avec une pression jusqu'à 0,15 MPa, on utilise pour l'étanchéité du carton d'amiante épais (environ 3-6 mm) avec une structure dense et une bonne flexibilité.
Pour que le joint en amiante dure plus longtemps, il est préalablement recouvert d'une composition graphite à base d'huile de lin naturelle.
Pour un assemblage correct de la bride, les têtes de tous les boulons de travail sont placées d'un même côté, en veillant à ce que les extrémités des boulons ne dépassent pas les écrous de plus de la moitié du diamètre du boulon.
Le serrage des boulons et des écrous se fait à l'aide d'une clé à écrous ou d'une clé à molette ordinaire. Le démontage de la structure se fait avec les mêmes outils, en dévissant tour à tour les écrous et les boulons. Si une pièce est rouillée et ne peut être retirée, on la frappe avec un marteau.
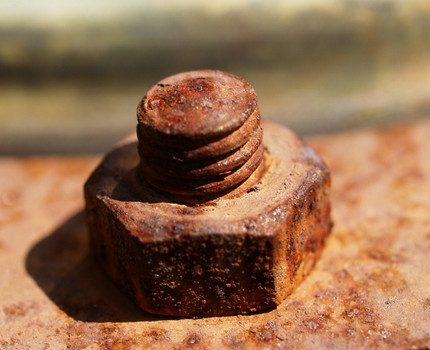
Le joint usé en cours d'utilisation est coupé à l'aide d'un burin et une nouvelle pièce est mise en place. Lors des travaux de démontage, il faut agir avec beaucoup de soin et d'attention pour que la pièce restée sans fixation ne tombe pas sur l'ouvrier et ne lui cause pas de dommage.
Conclusions et vidéo utile sur le sujet
Instruction de base pour travailler avec des tubes en acier pour les débutants. Conseils utiles et astuces de montage.
La vidéo montre en détail comment souder correctement des tubes en acier dans différentes positions. Les soudeurs professionnels partagent leurs secrets et principes de travail.
Différentes méthodes d'assemblage des tubes en acier : nuances intéressantes et recommandations pour les bricoleurs.
En connaissant précisément la gamme de tubes en acier disponibles sur le marché, on peut facilement choisir des produits parfaitement adaptés à la mise en place du système de communication nécessaire.
Vous souhaitez raconter comment vous avez choisi des tubes en acier pour la construction de réseaux dans votre propre maison/appartement ? Vous disposez d'informations utiles aux visiteurs du site ? Veuillez écrire des commentaires dans le bloc ci-dessous, poser des questions, publier des photos sur le thème de l'article.
 Tubes en polypropylène ou en métal-plastique : aperçu comparatif et choix de la meilleure option
 Comment construire une cintreuse pour tubes profilés soi-même : aperçu des meilleures réalisations maison
 Calcul des paramètres de tuyau : comment calculer correctement le poids, la masse et le volume d'un tuyau
 Tuyaux et raccords en cuivre : types, marquage, particularités d'installation d'une canalisation en cuivre
 Colle pour tubes PVC : aperçu des meilleures compositions et instructions d'utilisation
 Raccords pour tubes en métal-plastique : types, applications, aperçu des meilleurs fabricants
 Combien coûte le raccordement au gaz pour une maison individuelle : prix de l'organisation de l'approvisionnement en gaz
 Meilleures machines à laver avec sèche-linge : classement des modèles et conseils aux acheteurs
 Qu'est-ce que la température de couleur de la lumière et les nuances du choix de la température des lampes selon vos besoins
 Remplacement d'un chauffe-eau à gaz dans un appartement : formalités documentaires du remplacement + normes et exigences principales
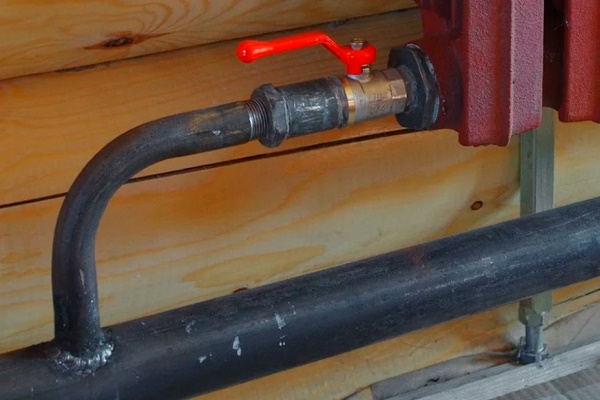
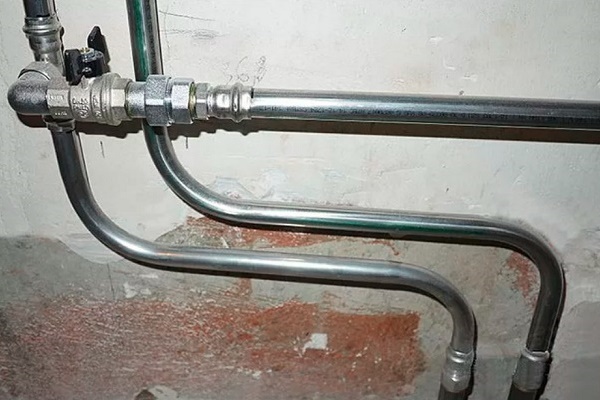
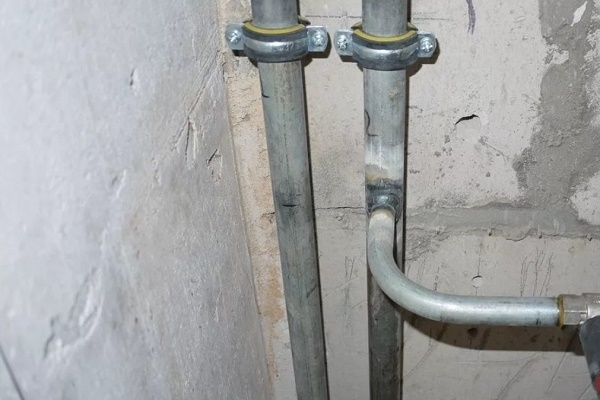
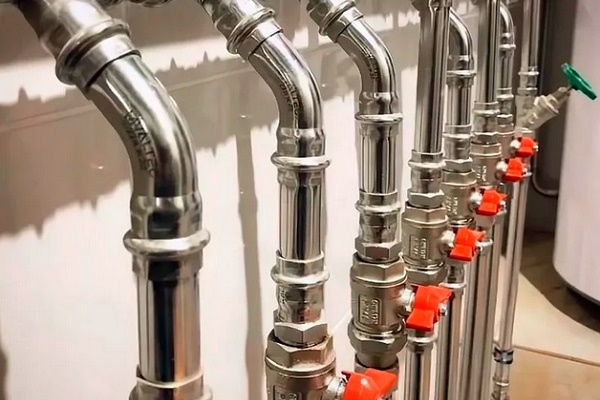
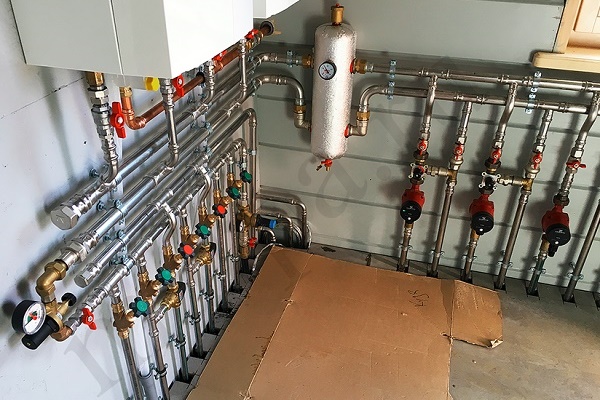
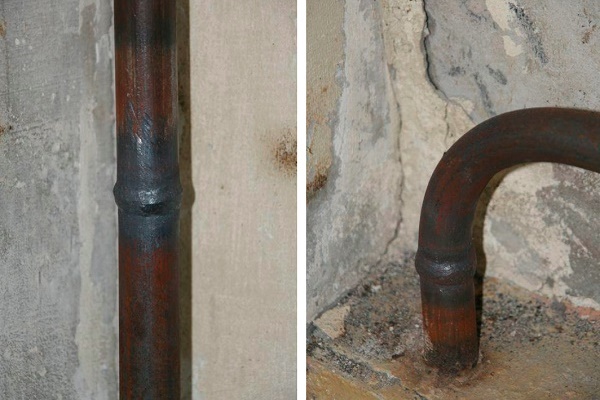
Dans la vie quotidienne, les tubes en acier cèdent progressivement leur place aux tubes en plastique, qui sont beaucoup plus faciles à travailler. Mais l'acier a aussi ses avantages – une longue durée de vie, la résistance, l'ignifugation, la résistance à la corrosion.
Résistance à la corrosion, sérieusement ? Vous l'avez peut-être confondu avec le PVC ?