Comment cintrer un tube profilé vous-même sans outils spéciaux

Les tubes profilés sont indispensables lors de l'assemblage de cadres pour des constructions. Serres, tunnels variés, tonnelles et autres structures sont montés rapidement et avec qualité grâce à eux. Cependant, tout n'est pas si simple.
Pour plier un tel tube, il faut utiliser un équipement spécial coûteux, ce qui n'est pas toujours envisageable pour un bricoleur. Parlons de la façon de plier un tube profilé à la maison.
Contenu de l’article :
Tube profilé – qu'est-ce que c'est ?
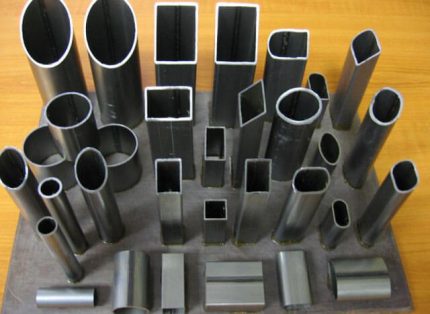
Un tube profilé est un tube dont la section diffère de la section ronde. Elle peut être rectangulaire, ovale, hexagonale ou carrée. Le tube possède une résistance accrue, car ses arêtes font office de nervures de rigidité.
Les profilés supportent des charges de flexion importantes, ce qui en fait un bon choix pour la construction d'une charpente métallique pour des bâtiments de diverses fonctions.
La matière première pour la fabrication des tubes profilés est le plus souvent de l'acier faiblement ou fortement allié. Selon le procédé de fabrication, on distingue les tubes soudés électriquement, laminés à froid et à chaud, et sans soudure.
Les produits diffèrent par l'épaisseur de la paroi et la hauteur du profilé. Ces tubes peuvent être utilisés pour fabriquer diverses pièces en forme de cadres, d'escaliers et de rampes. Le tube profilé est le plus souvent utilisé dans la construction pour réaliser des structures cintrées et en remplacement de la poutre en fer lors de l'érection de charpentes.
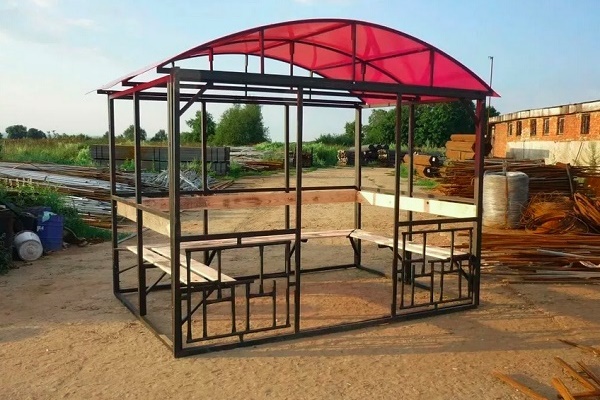
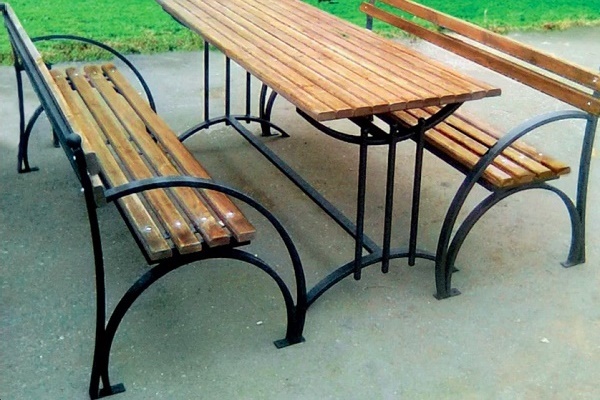
Les compétences en matière de cintrage d'un tube profilé seront utiles aux bricoleurs qui souhaitent aménager eux-mêmes leur terrain de campagne :
Complications possibles en cours de travail
Le cintrage proprement dit d'un tel tube consiste en un processus qui confère à l'élément une configuration courbe et lisse. Cela ne peut être fait que sous pression car la pièce a une résistance élevée. Pour réduire la force de pression nécessaire au cintrage, on peut chauffer le fragment à cintrer.
Malgré l'apparente simplicité de l'opération, les éléments ne prennent pas toujours la configuration souhaitée à la suite du cintrage. Des problèmes surviennent assez souvent. On compte trois complications les plus courantes.
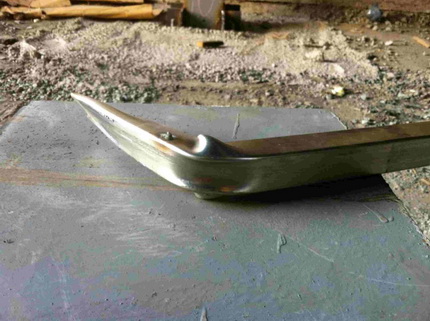
La première est que le côté intérieur du profil se plie en plis particuliers qui ressemblent à une ondulation. Dans la variante correcte, elle se contracte uniformément.
La deuxième difficulté est la rupture de la paroi extérieure du tube profilé. Pendant le cintrage, elle s'étire. Parfois, le métal ne résiste pas à la force et se fissure. Le troisième problème est que le tube, en changeant de forme, peut perdre l'alignement des éléments.
Cela signifie que ses fragments, à l'état cintré, se trouveront dans des plans différents. Et cela est inacceptable. La pratique montre que toutes les difficultés surviennent en raison d'un choix erroné de la méthode de cintrage.
Pour le choisir correctement, il faut prendre en compte les capacités plastiques du tube profilé. Elles sont déterminées par les dimensions et la forme de la section, ainsi que par l'épaisseur des parois du produit. À partir de ces valeurs, on peut calculer le rayon de courbure minimal possible. Il est fortement déconseillé d'essayer d'effectuer un arrondi de plus petit rayon.
Pour déterminer le rayon minimum, nous avons besoin de la hauteur de la section. Elle se calcule comme suit. On mesure la hauteur du profil, on en soustrait le double de l'épaisseur de la paroi du produit.
Le nombre obtenu sera la hauteur recherchée, notons-la h. Pour les tubes de section rectangulaire et carrée, la règle suivante s'applique. Si la hauteur du profil est supérieure à 20 mm, la pièce supporte un cintrage sur une section dont la longueur minimale est de h×3,5.
Les produits avec un profil inférieur à 20 mm peuvent être cintrés sur une section d'une longueur de h×2,5 et plus. Cette règle s'applique à tous les tubes. Cependant, l'épaisseur de la paroi de la pièce influe également sur les limitations de cintrage.
Plus elle est mince, plus le risque de rupture ou d'écrasement de la pièce est élevé. Les spécialistes déconseillent vivement d'essayer de cintrer des pièces larges dont l'épaisseur de paroi est inférieure à 2 mm. Dans ce cas, il est optimal d'utiliser un poste à souder.
Un autre point à connaître. Les tubes en alliages faiblement alliés et en acier au carbone sont très élastiques et, après cintrage, peuvent «ressortir» comme un ressort, en essayant de reprendre leur forme initiale.
Cela implique un travail supplémentaire sur la pièce, car il faudra la réajuster sur un gabarit préfabriqué. Il est donc recommandé de déterminer la valeur du moment de résistance plastique de ce tube profilé et d'effectuer le cintrage en tenant compte de cet indicateur. Plus il est faible, moins la pièce «ressortira».
Particularités des différentes méthodes de cintrage du profilé
Il existe deux méthodes principales de cintrage des tubes profilés : à froid et à chaud. La première suppose que le processus de cintrage est effectué sans traitement thermique préalable de la pièce.
Tandis que la seconde est réalisée uniquement avec un tube préchauffé. Il faut reconnaître que le chauffage de la pièce augmente considérablement sa plasticité et facilite le processus de cintrage.
Il n'existe pas de normes strictement réglementaires pour l'utilisation des méthodes de cintrage à froid et à chaud pour les profilés. Elles n'existent que pour les tubes à section circulaire. Selon ces normes, le cintrage à chaud est utilisé pour les pièces d'un diamètre de 100 mm et plus. Pour les tubes rectangulaires et carrés, des règles quelque peu différentes s'appliquent.
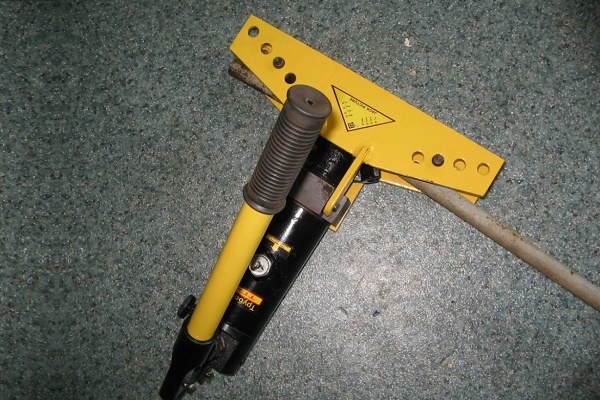
Si vous devez effectuer un travail ponctuel de cintrage de tube, vous pouvez l'acheter, mais il est préférable de louer une cintreuse hydraulique à commande manuelle :
Les plombiers recommandent de cintrer uniquement à froid tous les tubes dont la hauteur de profil est inférieure à 10 mm. Les pièces dont la hauteur de profil est de 40 mm et plus sont cintrées à chaud.
Comment plier les pièces, avec une hauteur de profil de 10 à 40 mm, il revient à l'exécutant de décider. Pour ne pas se tromper, on peut effectuer un pliage d'essai. De manière générale, si vous disposez d'une cintreuse de tubes, vous pouvez cintrer le tube sans aucun chauffage.
Si l'on ne dispose pas d'outil spécifique, il convient d'effectuer un pliage d'essai du tube profilé. Pour cela, une extrémité de la pièce est fermement serrée dans un étau. Sur l'autre extrémité, on enfile un tube d'un diamètre supérieur à celui de la pièce à plier.
Le « bras » ainsi obtenu doit être fortement tiré pour plier la pièce. Si la pièce se plie, on peut utiliser la méthode de pliage à froid. Sinon, on applique un pliage avec préchauffage.
Les subtilités du cintrage à chaud
Le pliage d'un fragment de tube profilé s'effectue après son chauffage. Il est souhaitable de réaliser l'opération en une seule fois, car un chauffage répété du métal est déconseillé. La pièce, refroidie jusqu'à une couleur cerise claire, pourrait se déchirer.
Cette méthode est donc idéale pour réaliser un pliage angulaire unique. Pour plier un profil en arc arrondi, il faut l'utiliser avec prudence, car un chauffage répété est inévitable dans ce cas.
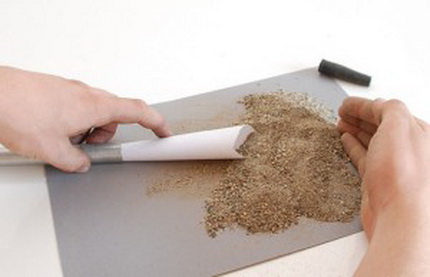
Pour bien plier un tube profilé à chaud, il faut utiliser un remplissage. Cela permet d'éviter un éventuel écrasement de la pièce. On utilise généralement du sable comme remplissage.
L'option optimale est le sable de construction à grains moyens. Si l'on n'en a pas, le sable d'un bac à sable pour enfants convient. Il faut d'abord le nettoyer des impuretés inutiles.
Pour cela, le sable est tamisé à travers un tamis à mailles de 2 à 2,5 mm. On se débarrasse ainsi des gros cailloux et des débris. Si, lors du pliage, une telle inclusion se retrouve directement contre la paroi du tube, elle créera un relief qui est tout à fait indésirable.
Les grains de sable trop fins ne sont pas non plus souhaitables. Lors du chauffage, ils peuvent se fritter, ce qui est indésirable. Il faudra donc tamiser le sable une nouvelle fois, cette fois à travers un tamis fin. La taille de ses mailles doit être d'environ 0,7 mm. On calcine le sable tamisé.
Le remplissage est prêt. On peut maintenant s'occuper de la pièce. Il faut d'abord recuire le tube à l'endroit où le pliage sera effectué. Ensuite, on peut procéder à la fabrication des bouchons.
Il faudra deux pièces de même taille qui fermeront les deux extrémités du tube profilé pour éviter que le sable qu'il contient ne se renverse. Les bouchons sont fabriqués uniquement en bois, aucun autre matériau ne peut être utilisé.
Déterminons les dimensions et la forme des pièces. Ce doivent être des pyramides dont la longueur de chacune est dix fois plus grande que la largeur de la base. Les dimensions de la base proprement dite doivent être presque deux fois supérieures aux dimensions de l'ouverture qui sera fermée par ce bouchon. Il faut essayer les pièces préparées sur le tube.
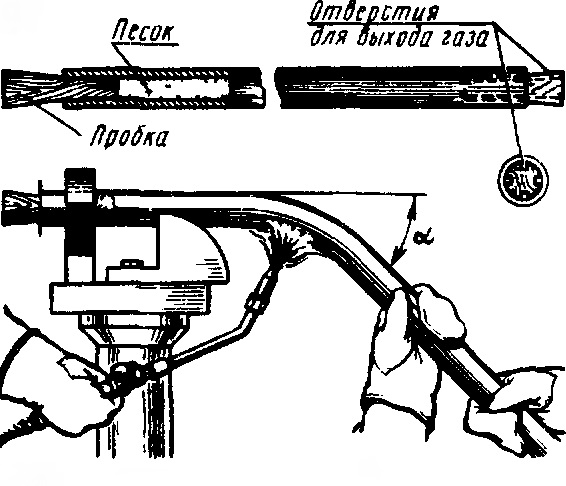
Si tout est en ordre, sur chaque côté de l'un des bouchons, réalisez une rainure longitudinale. Ces rainures permettront l'évacuation du gaz accumulé lors du chauffage de la pièce. Vous pouvez alors procéder au remplissage du tube.
Pour ce faire, prenez un bouchon sans rainures et placez-le en position. Insérez un entonnoir ordinaire dans l'extrémité opposée de la pièce. Si le tube est long, inclinez-le par rapport au sol ; s'il est court, positionnez-le perpendiculairement.
Versez le sable par petites quantités à travers l'entonnoir. Après chaque quantité, prenez un maillet en caoutchouc ou en bois et tapotez fermement la pièce par le bas pour aider le sable à se répartir uniformément et à se tasser. Lorsque le tapotement sur toute la longueur du tube produit un son sourd, arrêtez l'opération. Cela signifie que la pièce est entièrement remplie de sable.
La pièce remplie de sable est fermée avec le second bouchon. À présent, tracez à la craie les limites de la zone qui devra être chauffée. Sa longueur doit être au moins égale à six diamètres de la pièce.
Fixez solidement la pièce dans une pince ou un étau. Si le tube est soudé, fixez-le de manière à ce que la soudure se trouve à l'extérieur du cintrage. Si elle est à l'intérieur, la pièce pourrait se fissurer.
Maintenant, il faut chauffer le fragment de tube jusqu'à une couleur rouge cerise. Cela peut être fait avec un chalumeau ou un brûleur à gaz pour soudure. Point important : toute la section doit être chauffée uniformément.
Évitez de surchauffer certaines parties. Si cela se produit, refroidissez ces zones. La calamine qui se détache du tube indique qu'il est suffisamment chauffé.
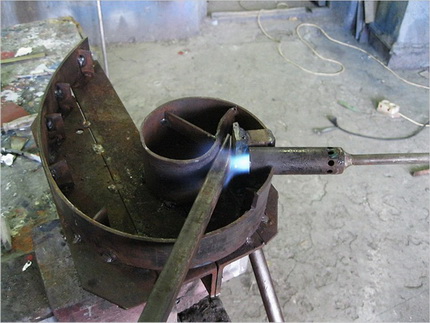
Une fois la pièce chauffée au rouge, placez un fragment de tube de section plus grande sur son extrémité, de sorte que le bord de la pièce n'atteigne pas tout à fait le futur cintrage. Ensuite, cintrez soigneusement le tube jusqu'à la forme souhaitée.
Faites cela en une seule fois avec un mouvement progressif dans le plan vertical ou horizontal. Vérifiez le cintrage obtenu à l'aide d'un gabarit.
Le tube cintré doit refroidir, puis comparez-le à nouveau avec le gabarit pour vérifier que la forme est correcte. Si c'est le cas, retirez les bouchons. Cela peut être difficile ; vous pouvez alors simplement brûler les bouchons en bois et verser le sable.
Pour obtenir un cintrage net, sans plis ni fissures, il faut tasser le sable aussi fermement que possible dans le tube et chauffer la pièce uniformément.
Particularités du cintrage à froid
Il existe différentes façons de plier un profilé sans chauffage. La plus simple consiste à utiliser un outil spécial, à savoir une cintreuse de profilés. Vous pouvez l'acheter ou la fabriquer vous-même, ce qui est assez difficile.
Cependant, l'achat de l'outil ne se justifie pas si vous n'avez besoin de plier que quelques pièces. C'est pourquoi beaucoup se demandent comment plier un tube profilé à la main et si c'est même possible.
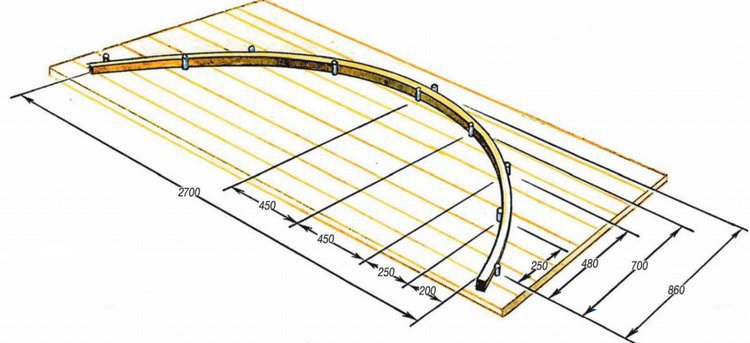
Cette opération est tout à fait possible. Pour la réaliser, vous aurez besoin des dispositifs les plus simples, comme un mandrin ou une plaque de cintrage. Ils peuvent être facilement assemblés à partir de matériaux de récupération. Avant le cintrage, vous devez choisir le remplissage du tube.
Si la hauteur de son profilé est inférieure à 10 mm, il n'est pas nécessaire de remplir la pièce ; pour les produits de plus grande hauteur, le remplissage est obligatoire. Il peut s'agir de sable préparé comme décrit ci-dessus, ou d'un ressort.
Dans ce dernier cas, on choisit une pièce en acier avec un enroulement serré. Son diamètre doit être tel qu'elle s'adapte parfaitement à la cavité du tube profilé. Ce n'est qu'ainsi qu'elle pourra empêcher efficacement un changement trop brusque de la section du tube au niveau du coude.
Afin de pouvoir retirer facilement le ressort à la fin du travail, on fixe solidement un morceau de fil à son extrémité avant l'installation.
Maintenant, il faut choisir le type de dispositif de cintrage. Cela peut être fait en connaissant la hauteur du profil de la pièce. Pour un tube fin, avec une hauteur de profil inférieure à 10 mm, on utilise une plaque de cintrage avec des broches servant de butées. Elles sont disposées en fonction du rayon de cintrage de la pièce. Le tube est placé entre les butées, en lui donnant la forme souhaitée.
On commence à placer la pièce par le milieu, ce qui facilite l'opération. Ensuite, on avance progressivement vers les bords du produit. Un inconvénient important de cette méthode de cintrage est la nécessité d'appliquer des efforts considérables.
De plus, il est assez difficile de réaliser un coude exactement selon le gabarit ; il est très probable qu'il y ait quelques écarts par rapport à la forme souhaitée.
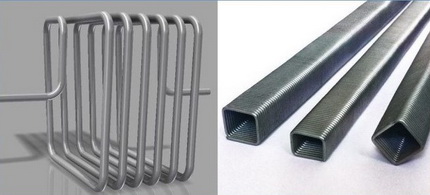
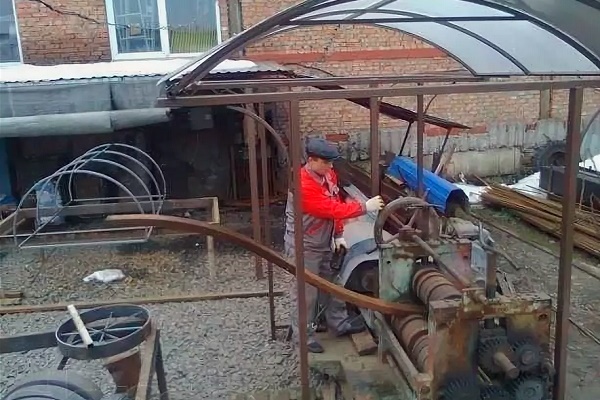
Les tubes dont la hauteur de profilé est supérieure à 10 mm mais inférieure à 25 mm sont cintrés à l'aide d'un équipement spécial équipé d'un rouleau. Il fonctionne sur le principe de la machine dite de Volnov.
Cela se produit de la manière suivante. La pièce est solidement fixée dans l'étau. Une force importante est appliquée sur elle via le rouleau, ce qui plie l'élément. Cette méthode permet d'effectuer le pliage de manière plus précise et de meilleure qualité.
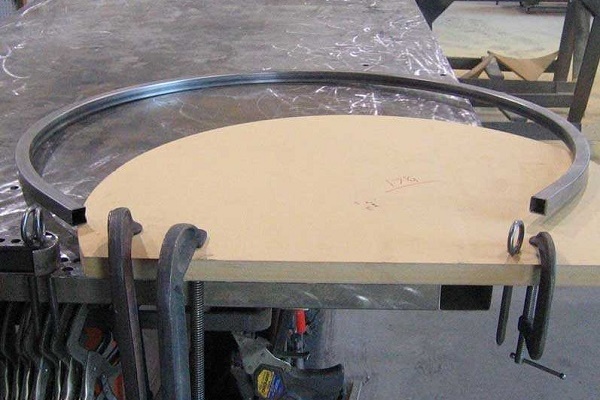
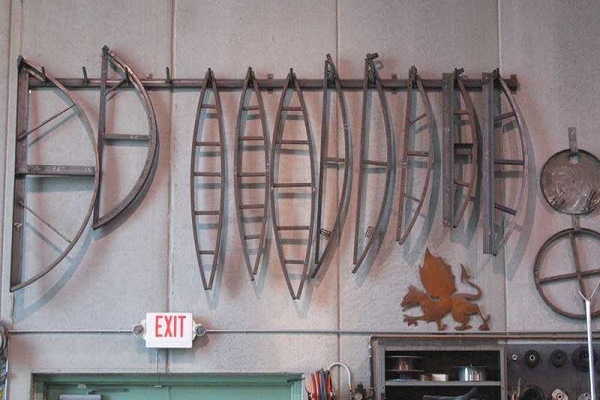
Mais dans ce cas également, vous devrez fournir des efforts physiques très importants pour obtenir le résultat souhaité. Si vous devez obtenir une pièce avec un grand rayon de courbure, par exemple une arche pour une structure à ossature, on utilise des plaques parallèles ou un mandrin.
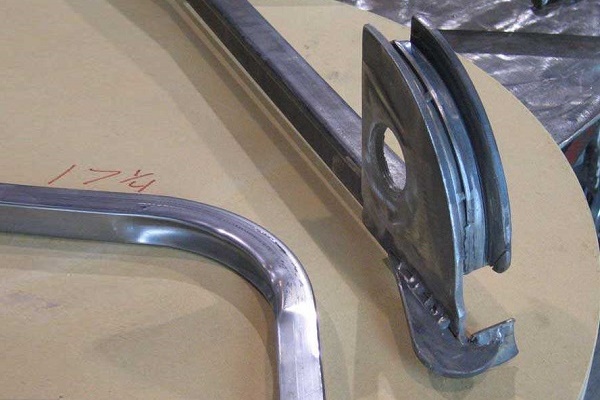
Le dispositif est un gabarit fixe de forme arrondie, sur lequel se trouvent des petits colliers destinés à fixer la pièce.
Le tube profilé est inséré avec force dans la rainure, dont la taille correspond exactement au profil de la pièce. Les colliers de serrage maintiennent les fragments de la pièce en place jusqu'à ce que l'ensemble de l'élément soit placé dans le dispositif. Ainsi, le tube prend la forme souhaitée.
Si vous possédez les compétences de base en soudage électrique, vous pouvez fabriquer vous-même une simple machine à cintrer les tubes profilés :
Nous vous recommandons également de consulter l'article dans lequel nous avons expliqué comment cintrer des tubes en différents métaux – lisez plus en détail ici.
Outils les plus simples pour le cintrage à froid
Voyons comment fabriquer vous-même deux dispositifs très simples qui aideront à cintrer un tube profilé.
Mandrin pour profilé
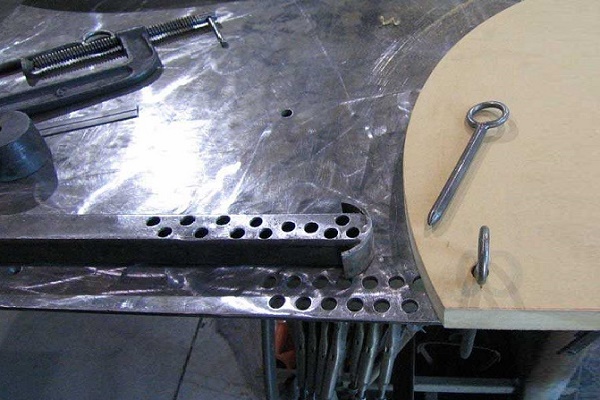
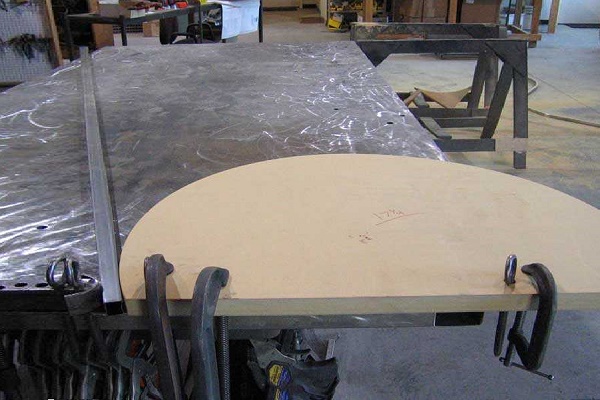
Le support pour l'adaptation sera l'établi. Il est important que non seulement la zone de travail, mais aussi l'espace autour, soient libres. Pour fixer le mandrin, vous devrez percer plusieurs trous rapprochés sur un bord du plateau de l'établi.
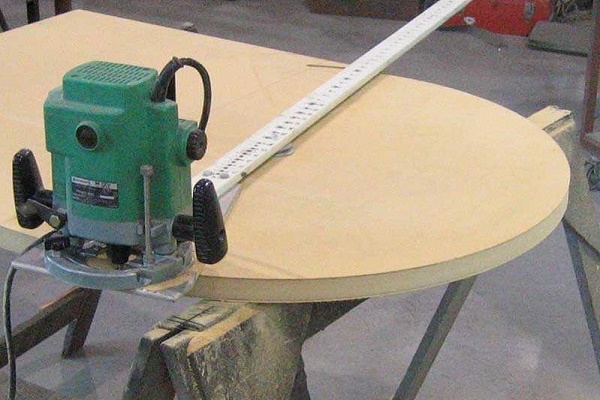
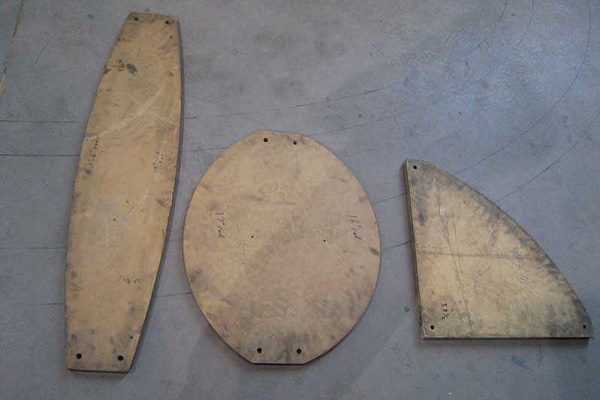
Le mandrin ou gabarit proprement dit est réalisé en contreplaqué. Cependant, cette option n'est acceptable que si vous prévoyez de réaliser plusieurs pièces.
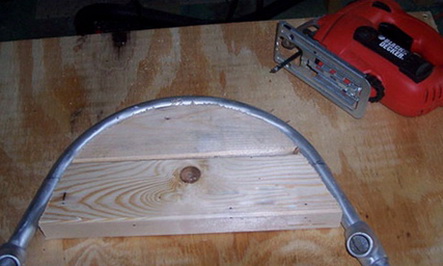
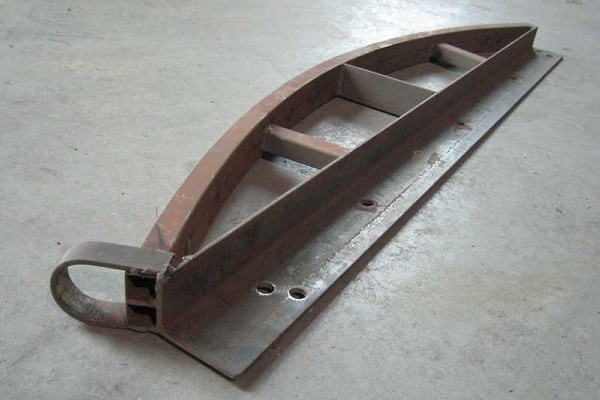
Si vous devez cintrer un grand nombre de tubes avec ce gabarit, il est préférable de fabriquer le mandrin en cornière d'acier. Dans certains cas, le profilé doit être cintré à différents angles.
Pour ce travail, vous aurez besoin de plusieurs gabarits, que vous devrez préparer à l'avance. Avant de commencer, le mandrin est solidement fixé au support à l'aide de serre-joints.
Le tube à cintrer est solidement fixé à son bord. Ensuite, le cintrage est effectué. L'opération se fait en douceur, sans à-coups. La force appliquée au tube doit augmenter progressivement. Pendant le cintrage, la pièce épouse la forme du mandrin. Cela demande un effort considérable.
Plaque de cintrage améliorée
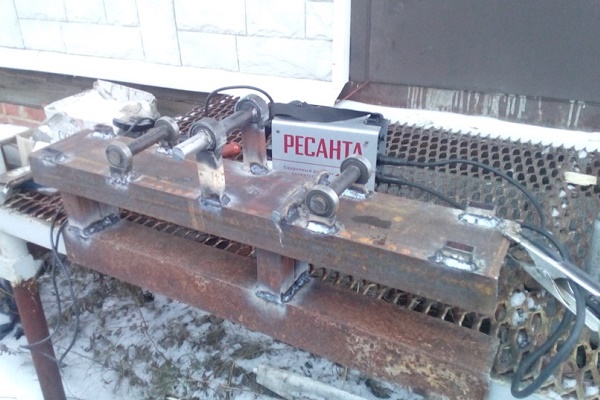
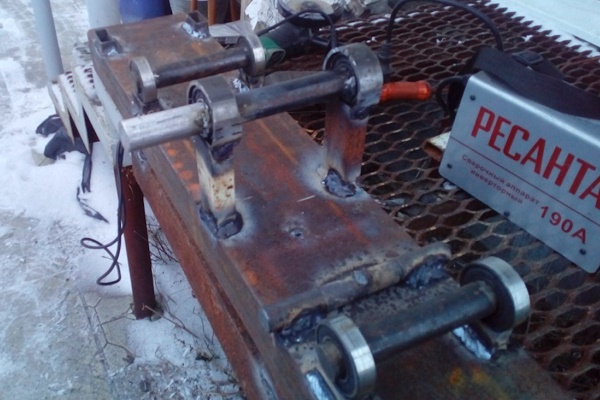
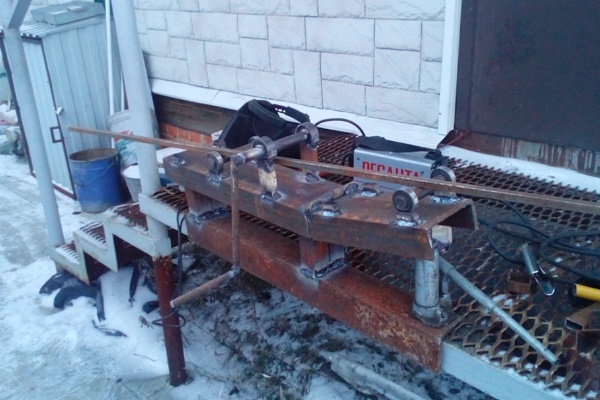
Cet outil pratique et multifonctionnel permet de réaliser un cintrage de qualité du profilé. L'appareil se compose d'une solide plaque de base métallique fixée sur un piédestal. Ce dernier est fixé au sol de l'atelier à l'aide de boulons de fixation.
Vous pouvez fabriquer vous-même une plaque de cintrage simple et abordable avec mandrin :
En variante, on peut envisager un dispositif similaire se fixant sur un établi. Après le travail, la plaque de cintrage est facile à démonter et à ranger, ou elle peut être utilisée comme support pour d'autres opérations de serrurerie.
Pour fabriquer un tel dispositif, il faudra une plaque épaisse en métal. On la soude sur un support télescopique. Deux trous sont réalisés dans la plaque de base pour les butées de cintrage.
On y insère des boulons de butée. Des embouts de différents rayons sont enfilés et fixés dessus, ce qui permet de cintrer les tubes selon les besoins. Une plaque de serrage est découpée dans de l'acier épais en tôle.
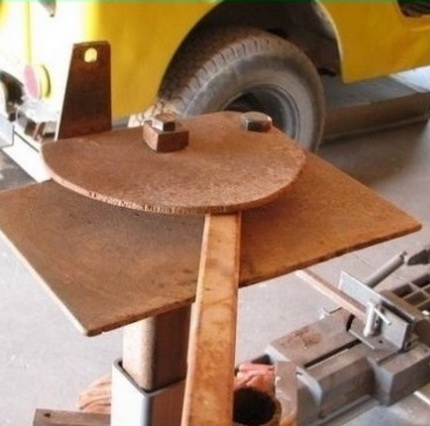
Son utilisation est obligatoire pour que la coaxialité de la pièce cintrée ne soit pas compromise, car en cintrant un tube profilé sans cintreuse, on risque de le déformer accidentellement dans deux directions différentes. La plaque est fixée au-dessus des embouts sur les boulons de butée.
Le processus de cintrage proprement dit est le suivant. Un segment de tube est fixé dans le dispositif, puis on tire avec force sur le bord opposé. La pièce doit commencer à se courber. Si cela ne se produit pas en raison d'une force insuffisante, on peut essayer d'augmenter le bras en rallongeant la pièce avec un tube de plus grand diamètre.
Conclusions et vidéo utile sur le sujet
Nous cintrons le tube à l'aide d'un mandrin fait de cornières en acier :
Comment fabriquer facilement et rapidement une cintreuse artisanale :
La méthode la plus simple pour cintrer un tube profilé :
Il existe de nombreuses méthodes de cintrage manuel des tubes profilés. Et toutes présentent un inconvénient commun : elles nécessitent un effort très important pour les cintrer. Un artisan non préparé physiquement pourrait ne pas être en mesure d'effectuer un tel travail. Le cintrage de pièces à l'aide de dispositifs spécialisés est beaucoup plus simple, plus précis et ne nécessite pas d'effort physique particulier.
Le problème est que le coût d'un tel équipement est assez élevé. Par conséquent, acheter un appareil uniquement pour effectuer un travail ponctuel n'est certainement pas rentable. La meilleure option est la location d'un équipement spécialisé, ce qui permet pour un faible coût d'obtenir des produits profilés cintrés exactement selon le gabarit.
Si vous avez les compétences nécessaires, partagez votre expérience avec nos lecteurs. Le formulaire de commentaires se trouve sous l'article. Vous pouvez également y poser une question sur le sujet de l'article, et nous essaierons d'y répondre rapidement.
 Montage de tuyaux en PEHD par soi-même : instructions de soudage + comment plier ou redresser ces tuyaux
 Machine à cintrer les tubes profilés : comment fabriquer une cintreuse de tubes soi-même
 Comment fabriquer une chaise en tuyaux de polypropylène : guide étape par étape
 Bricolages avec des tuyaux en polypropylène : idées de créations maison
 Montage de tuyaux métal-plastique par soi-même : technologie de raccordement et exemples de distribution
 Montage des tubes en polypropylène par soi-même : technologie de travail avec la canalisation en PP
 Combien coûte le raccordement au gaz pour une maison individuelle : prix de l'organisation de l'approvisionnement en gaz
 Meilleures machines à laver avec sèche-linge : classement des modèles et conseils aux acheteurs
 Qu'est-ce que la température de couleur de la lumière et les nuances du choix de la température des lampes selon vos besoins
 Remplacement d'un chauffe-eau à gaz dans un appartement : formalités documentaires du remplacement + normes et exigences principales
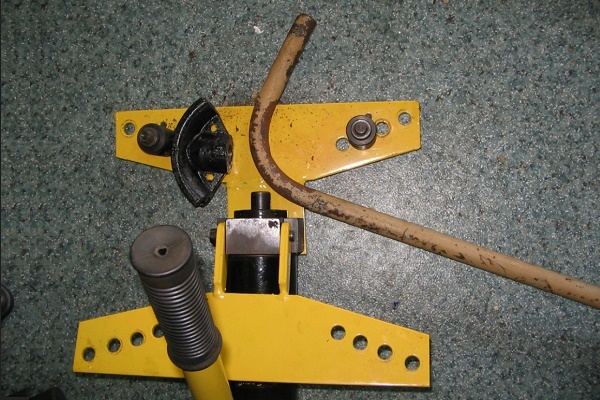
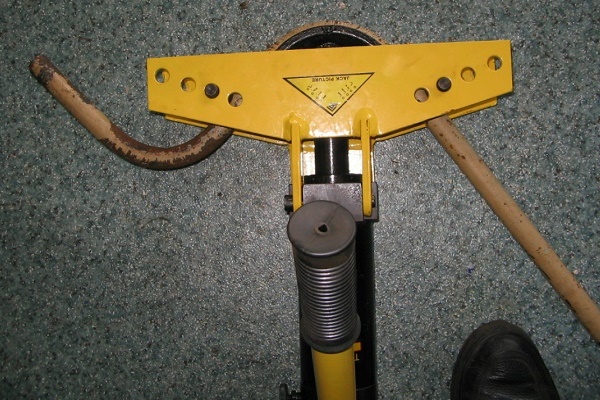
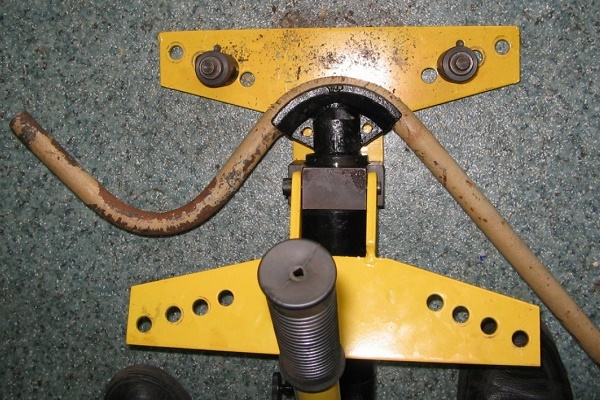
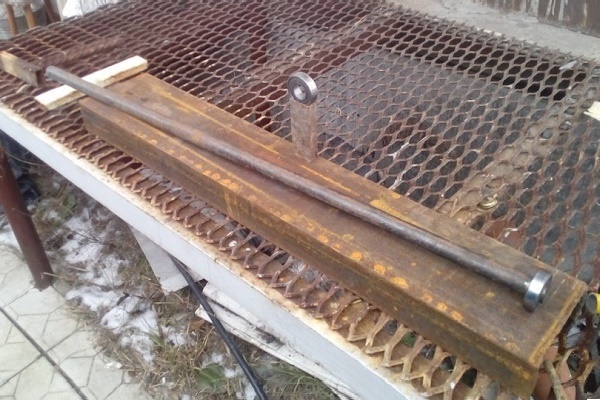
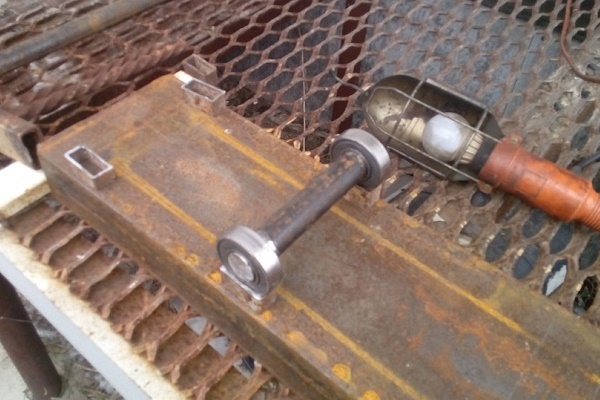
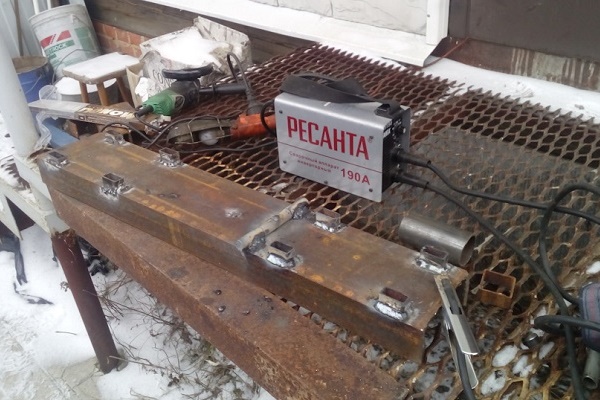
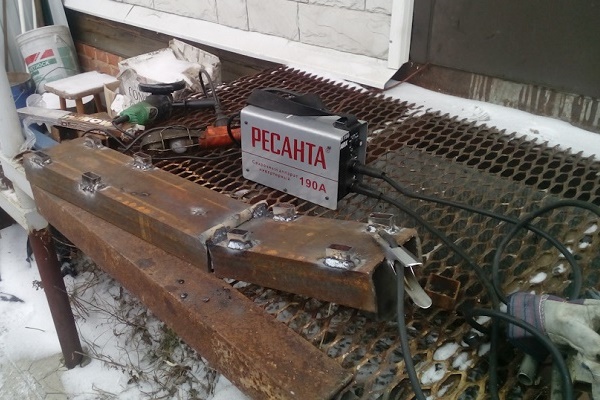
J'ai essayé moi-même de cintrer deux tubes profilés de manière identique à l'aide de la chaleur :
1) Ils se sont révélés différents !
2) Le côté intérieur a présenté des plis (mais par chance, le côté extérieur s'est bien et uniformément étiré).
3) Je ne m'y attellerai plus par moi-même à l'avenir.
Il est étrange que dans les lieux de vente, personne n'ait pu me dire vers qui me tourner pour ce travail. J'ai également corrigé mes erreurs moi-même, de manière acceptable. Ce n'est pas parfait, mais je m'en suis sorti.