Comment choisir des tubes en fibre de verre : spécificités de fabrication et aperçu des principaux fabricants

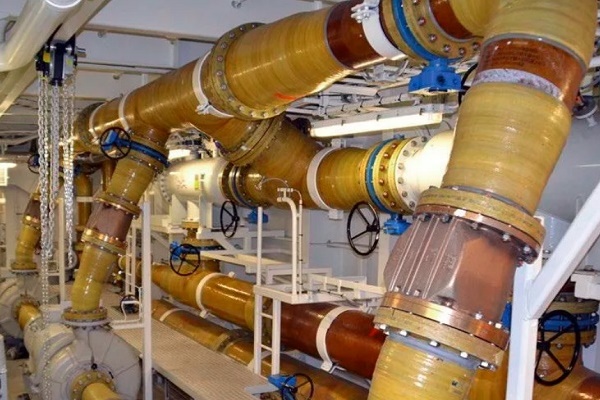
Grâce à la combinaison des caractéristiques positives du verre et des polymères, les tubes en fibre de verre ont obtenu des perspectives d'application pratiquement illimitées – de l'aménagement de conduits de ventilation à la pose de canalisations pétrochimiques.
Dans cet article, nous examinerons les principales caractéristiques des tubes en fibre de verre, le marquage, les technologies de fabrication du composite polymère et les compositions des composants liants qui déterminent le domaine d'exploitation du composite.
Nous présenterons également les critères de choix importants, en accordant une attention aux meilleurs fabricants, car un rôle non négligeable dans la qualité des produits est attribué aux capacités techniques et à la réputation du fabricant.
Contenu de l’article :
Caractéristiques générales de la fibre de verre
La fibre de verre est un matériau plastique qui contient des composants en fibres de verre et une charge liante (polymères thermoplastiques et thermodurcissables). Outre une densité relativement faible, les produits en fibre de verre se distinguent par de bonnes qualités de résistance.
Depuis 30 à 40 ans, la fibre de verre est massivement utilisée pour la fabrication de canalisations de différentes destinations.
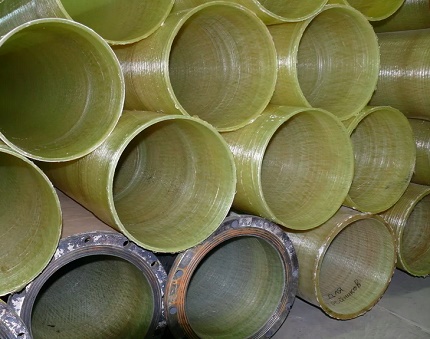
Les canalisations combinent les qualités du verre et des polymères :
- Faible poids. Le poids moyen de la fibre de verre est de 1,1 g/cm³. À titre de comparaison, ce même paramètre pour l'acier et le cuivre est bien plus élevé – 7,8 et 8,9 respectivement. Grâce à la légèreté, les travaux de montage et le transport du matériau sont facilités.
- Résistance à la corrosion. Les constituants du composite ont une faible réactivité, donc ne sont pas soumis à la corrosion électrochimique et à la décomposition bactérienne. Cette qualité est un argument décisif en faveur de la fibre de verre pour les réseaux d'ingénierie souterrains.
- Propriétés mécaniques élevées. La résistance absolue du composite est inférieure à celle de l'acier, mais le paramètre de résistance spécifique dépasse largement celui des polymères thermoplastiques (PVC, PEHD).
- Résistance aux intempéries. La plage de températures limites (-60 °C à +80 °C), le traitement des tuyaux avec une couche protectrice de gelcoat assure l'insensibilité aux rayons UV. De plus, le matériau résiste au vent (limite - 300 km/h). Certains fabricants annoncent une résistance sismique des raccords de tuyauterie.
- Résistance au feu. Le verre incombustible est le principal composant de la fibre de verre, donc le matériau est difficilement inflammable. Lors de la combustion, aucun gaz toxique (dioxine) n'est émis.
Le composite en fibre de verre a une faible conductivité thermique, ce qui explique ses qualités d'isolation thermique.
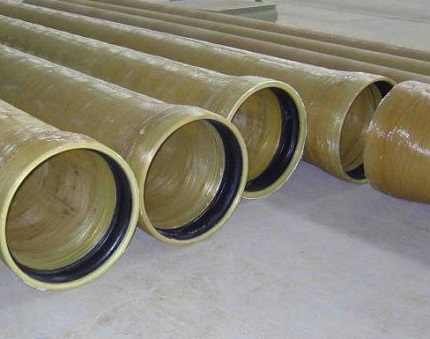
À mesure que les parois internes s'usent, les fibres se dénudent et se cassent – des particules peuvent pénétrer dans le milieu transporté.
Technologies de fabrication des tubes en fibre de verre
Les caractéristiques physico-mécaniques du produit fini dépendent de la technique de fabrication. Les armatures composites sont fabriquées selon quatre méthodes différentes : l'extrusion, la pultrusion, le moulage par centrifugation et l'enroulement.
Technologie #1 – extrusion
L'extrusion est un processus technologique basé sur le pressage continu d'un matériau pâteux ou très visqueux à travers un outil de formage. La résine est mélangée avec de la fibre de verre broyée et un durcisseur plastique, puis introduite dans l'extrudeuse.
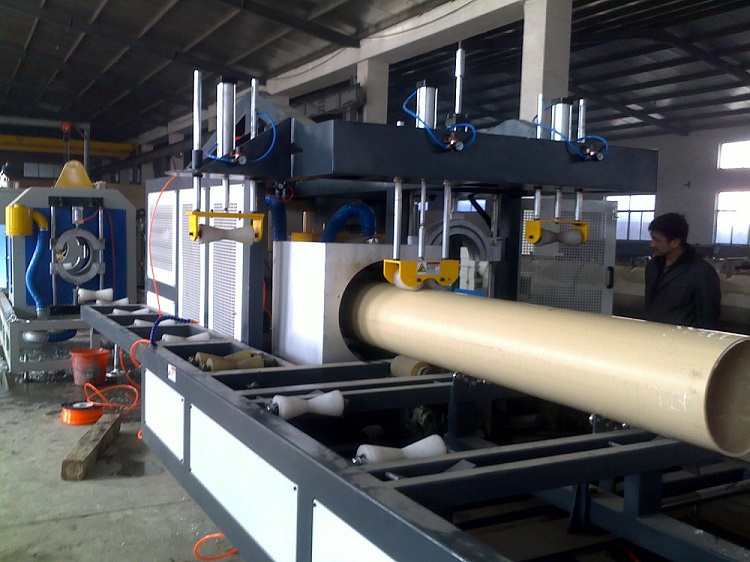
Une ligne d'extrusion à haut rendement permet d'obtenir des produits composites sans cadre à faible coût, mais la demande est limitée en raison de leurs propriétés mécaniques modestes. La base de la matrice polymère est le polypropylène et le polyéthylène.
Technologie #2 – pultrusion
La pultrusion est une technologie de fabrication d'éléments composites longs de petit diamètre à section transversale constante. En passant à travers une filière de formage chauffée (+140 °C), les pièces en tissu de fibre de verre imprégnées de résine thermodurcissable sont « étirées ».
Contrairement au processus d'extrusion où la pression est le facteur déterminant, dans l'unité de pultrusion, c'est l'effet de traction qui joue ce rôle.
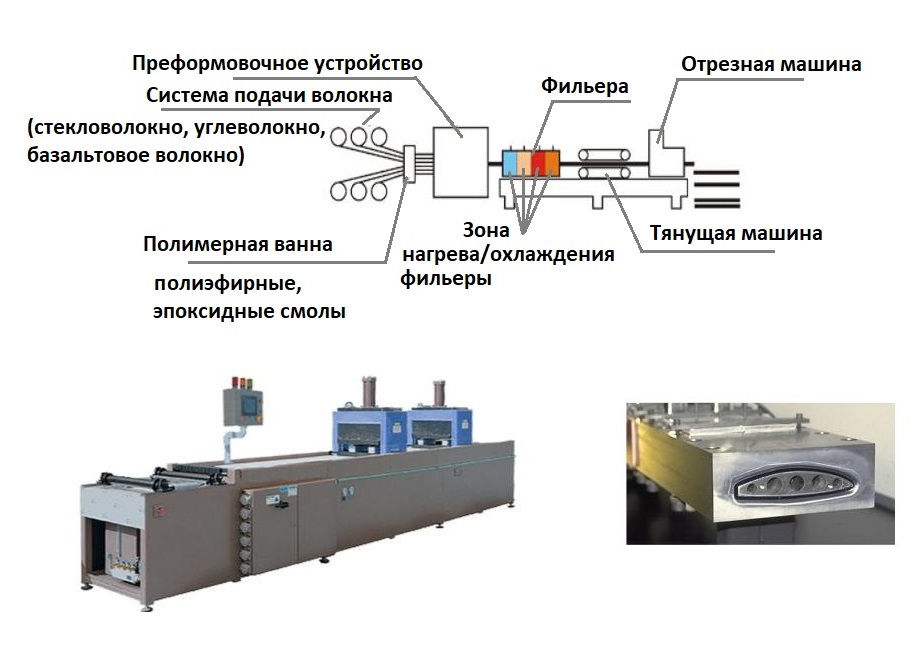
Processus technologique :
- Les fils de fibres provenant des bobines sont acheminés vers un bain de polymère où ils sont imprégnés de résines thermoplastiques.
- Les fibres traitées passent dans l'unité de préformage – les fils sont alignés et prennent la forme souhaitée.
- Le polymère non durci entre dans la filière. Grâce à plusieurs chauffages, un régime optimal pour la polymérisation est créé et la vitesse de traction est sélectionnée.
Le produit durci est extrait par la machine de traction et scié en segments.
Caractéristiques distinctives de la technologie de pultrusion :
- Polymères pouvant être traités – résines époxy, polyesters, vinyles ;
- Vitesse de traction – l'utilisation de polymères « pultrusion » innovants et optimisés permet d'accélérer la traction jusqu'à 4-6 m/min (standard – 2-3 m/min) ;
- Plage de la zone de travail : minimum – 3,05 x 1 m (effort de traction jusqu'à 5,5 t), maximum – 1,27 x 3,05 m (effort – 18 t).
En sortie, on obtient un tube aux parois extérieures et intérieures parfaitement lisses, avec également des indicateurs de résistance de haut niveau.
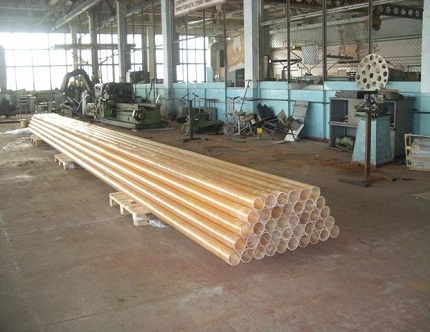
Les inconvénients de la méthode ne concernent pas la qualité du produit initial, mais la technologie elle-même. Les arguments « contre » : coût élevé et longueur du processus de production, impossibilité de fabriquer des tubes de grand diamètre conçus pour des charges importantes.
Technologie #3 – moulage centrifuge
L'entreprise suisse Hobas a développé et breveté la technique de formage centrifuge. Dans ce cas, la fabrication s'effectue de la paroi externe du tube vers la paroi interne en utilisant un moule rotatif. La composition du tuyau comprend : des fils de verre broyés, du sable et des résines polyester.
Les composants bruts sont introduits dans une matrice rotative – la structure de la surface externe du tuyau se forme. Au fur et à mesure de la production, des composants solides, une charge et de la fibre de verre sont mélangés à la résine liquide – sous l'action du catalyseur, la polymérisation s'accélère.
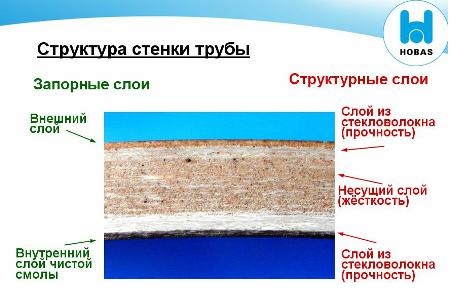
Avantages supplémentaires :
- haute précision des dimensions du produit initial (la section interne du moule rotatif correspond au diamètre externe du produit fini) ;
- possibilité de mouler une paroi de n'importe quelle épaisseur ;
- rigidité annulaire élevée du composite polymère ;
- obtention d'une surface lisse à l'extérieur et à l'intérieur de la tubulure.
L'inconvénient de la fabrication centrifuge des tubes en verre-plastique est la consommation d'énergie élevée et le coût élevé du produit final.
Technologie #4 – enroulement continu
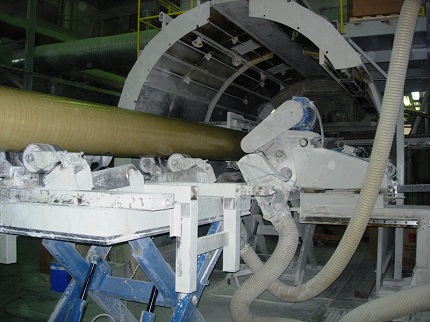
La technique la plus répandue est le bobinage continu. Le tube est créé par l'alternance variable d'un mandrin avec de la fibre de verre et des polymères, entrecoupée de processus de refroidissement. Cette méthode de production comporte plusieurs sous-types.
Technique de bobinage spiral-annulaire
Le déposeur de fibres est un anneau spécial, sur la circonférence duquel se trouvent des filières avec des filaments.
L'élément de travail se déplace en continu le long de l'axe du mandrin en mouvement et répartit les fibres le long de lignes hélicoïdales.
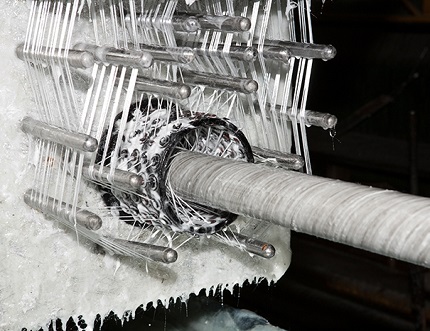
Principaux avantages de la méthode :
- résistance uniforme sur toute la surface de la conduite ;
- excellente résistance aux charges de traction – les fissures sont exclues ;
- création de pièces de diamètre variable et de sections de configuration complexe.
Cette technique permet d'obtenir des tubes à haute résistance, conçus pour fonctionner sous haute pression (réseaux techniques de pompage-compression).
Enroulement hélicoïdal à ruban
Cette technique est similaire à la précédente, à la différence que le dispositif de dépôt applique un ruban étroit de fibres. Une couche de renfort dense est obtenue en augmentant le nombre de passages.
Cette méthode utilise un équipement moins coûteux que celui de l'enroulement hélicoïdal annulaire, mais l'enroulement « à ruban » présente deux inconvénients majeurs :
- productivité limitée ;
- le tassement lâche des fibres réduit la résistance de la canalisation.
La méthode d'enroulement hélicoïdal à ruban est pertinente pour la fabrication de raccords de tuyauterie destinés à une pression basse ou modérée.
Méthode longitudinale-transversale
L'enroulement continu est effectué – le dispositif de dépôt dispose les fibres longitudinales et transversales simultanément. Il n'y a pas de mouvement de va-et-vient.
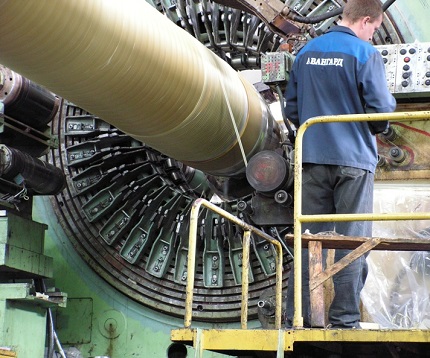
Caractéristiques de la méthode :
- utilisée principalement pour la fabrication de tubes d'une section allant jusqu'à 75 mm ;
- il est possible de tendre les fils axiaux, ce qui permet d'atteindre une résistance comparable à celle de la méthode hélicoïdale.
La technologie longitudinale-transversale est très productive. Les machines permettent de modifier le rapport entre l'armature axiale et l'armature annulaire dans une large plage.
Technologie d'enroulement oblique transversal-longitudinal
Le développement des ingénieurs de Kharkiv est demandé par les fabricants nationaux. Lors de l'enroulement oblique, le dispositif de dépôt produit un « voile » constitué d'un faisceau de fils de liaison. La bande est appliquée sur le mandrin avec un léger angle en chevauchement avec la spire précédente – il se forme une armature annulaire.
Une fois le traitement complet du mandrin terminé, les fibres sont roulées par des rouleaux – les résidus de polymères liants sont éliminés, le revêtement de renfort est compacté.
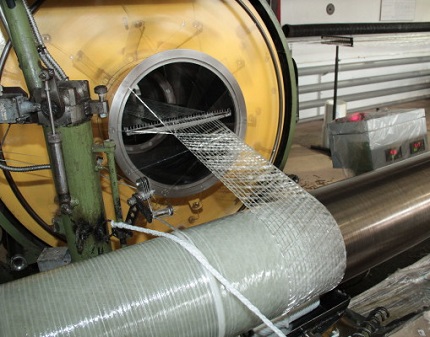
Caractéristiques du laminage oblique :
- densité de contact des fibres de verre ;
- diamètre illimité des tubes fabriqués ;
- propriétés diélectriques élevées grâce à l'absence d'armature continue le long de l'axe.
Le module d'élasticité du verre-plastique « à couches obliques » est inférieur au paramètre correspondant des autres techniques. En raison du risque d'apparition de fissures intercouches, cette méthode n'est pas réalisable pour la fabrication de canalisations sous haute pression.
Paramètres de choix des tubes en fibre de verre
Le choix des tubes en composite de verre repose sur les critères suivants : la rigidité et la pression de calcul, le type de liant, les caractéristiques constructives des parois et le mode d'assemblage. Les paramètres significatifs sont indiqués dans les documents d'accompagnement et sur chaque tube – un marquage abrégé.
Rigidité et pression nominale
La rigidité du plastique renforcé de verre détermine la capacité du matériau à résister aux charges externes (poids du sol, circulation) et à la pression sur les parois depuis l'intérieur. Selon les normes ISO, les tubes sont classés en plusieurs classes de rigidité (SN).
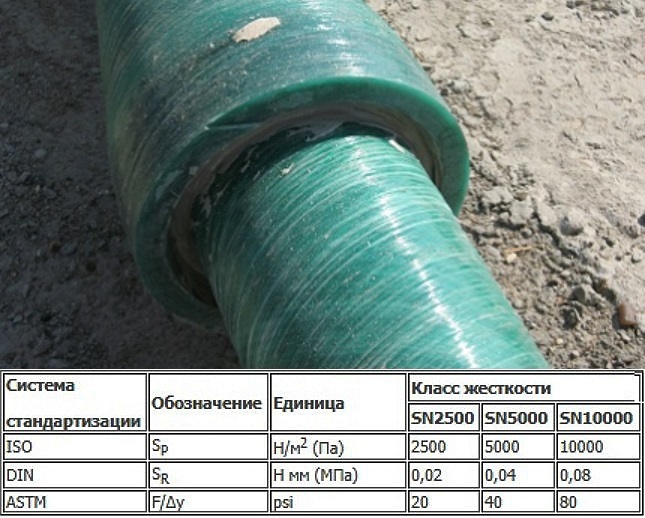
Le degré de rigidité augmente avec l'épaisseur de la paroi du tube en PRV.
La classification par pression nominale (PN) reflète la gradation des produits par rapport à la pression sécuritaire du fluide à une température de +20 °C pendant toute la durée de vie (environ 50 ans). L'unité de mesure pour PN est le MPa.
Certains fabricants, comme Hobas, indiquent les caractéristiques combinées des deux paramètres (pression et rigidité) sous forme de fraction. Les tubes avec une pression de service de 0,4 MPa (classe PN – 4) et un degré de rigidité (SN) de 2500 Pa seront marqués – 4/2500.
Type de matériau liant
Les propriétés opérationnelles du tube dépendent largement du type de liant. Dans la plupart des cas, des résines polyester ou époxy sont utilisées.
Particularités des liants en polyester
Les parois sont formées de résines polyester thermodurcissables, renforcées par des fibres de verre et des charges de sable.
Les polymères utilisés possèdent des qualités importantes :
- faible toxicité ;
- durcissement à température ambiante ;
- bonne adhérence aux fibres de verre ;
- inertie chimique.
Les tubes composites avec des polymères en polyester ne sont pas sujets à la corrosion ni à l'action des milieux agressifs.
Caractéristiques de la résine époxy
Le liant confère au matériau une résistance accrue. La limite de température des composites avec époxy va jusqu'à +130 °C, la pression maximale est de 240 atmosphères.
Un avantage supplémentaire est une conductivité thermique presque nulle, de sorte que les canalisations assemblées ne nécessitent pas d'isolation thermique supplémentaire.
Construction des parois des tubes composites
Selon la conception, on distingue : les tubes en PRV monocouches, bicouches et tricouches.
Caractéristiques des produits monocouches
Les tuyaux ne possèdent pas de revêtement de protection intérieure, ce qui leur confère un faible coût. Caractéristiques de la robinetterie : impossibilité d'utilisation dans les régions au relief complexe et au climat rigoureux.
De plus, ces produits nécessitent une installation minutieuse – creusement d'une tranchée de grand volume, mise en place d'un « lit » de sable. Cependant, le devis des travaux d'installation augmente en conséquence.
Caractéristiques des tuyaux à double couche
Les produits sont revêtus intérieurement d'un film protecteur – en polyéthylène haute pression. Cette protection augmente la résistance chimique et améliore l'étanchéité de la canalisation sous les charges externes.
Cependant, l'utilisation de la robinetterie dans les canalisations pétrolières a révélé les faiblesses des versions à double couche :
- adhésion insuffisante entre la couche structurelle et le revêtement – perte de la monolithique des parois ;
- détérioration de l'élasticité du film protecteur à des températures négatives.
Lors du transport d'un milieu gazeux, un décollement du revêtement est possible.
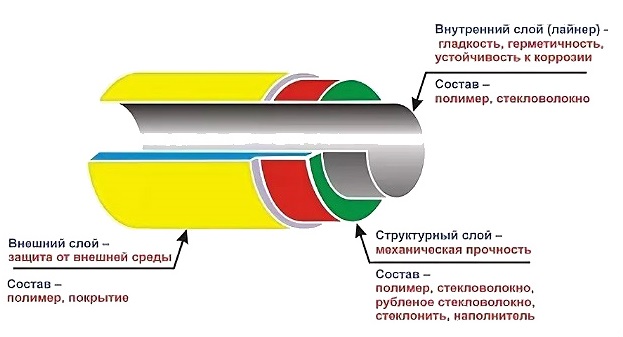
Paramètres du tuyau à trois couches
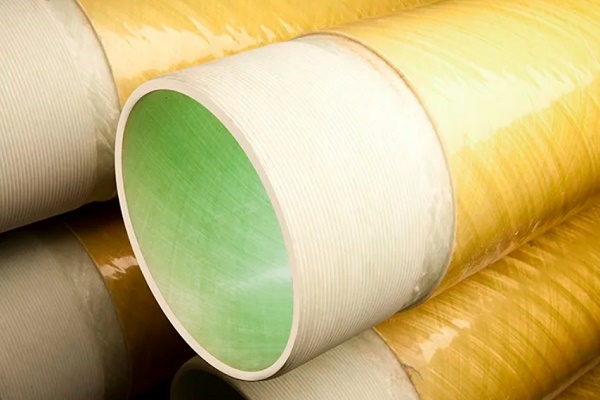
Structure d'un tuyau en fibre de verre :
- Couche polymère extérieure (épaisseur 1-3 mm) – augmentation de la résistance mécanique et chimique.
- Couche structurelle – couche intermédiaire de construction responsable de la résistance du produit.
- Revêtement intérieur (épaisseur 3-6 mm) – enveloppe interne en fibre de verre.
La couche interne assure la douceur, l'étanchéité et atténue les fluctuations cycliques de la pression interne.
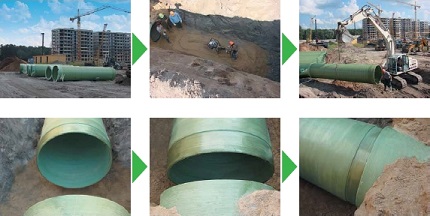
Méthode de raccordement de la canalisation en fibre de verre
Selon le mode de connexion, la gamme de robinetterie en composite se divise en 4 groupes.
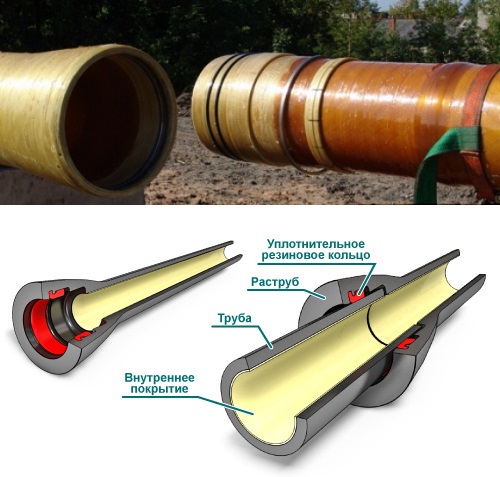
Groupe n°1 – assemblage à emboîture et tenon
Des joints en caoutchouc élastiques sont installés dans les rainures correspondantes sur les tenons d'extrémité des tuyaux. Les bagues d'étanchéité sont formées sur des équipements à commande électronique, garantissant la précision de leur position et de leurs dimensions.
Groupe n°2 – assemblage à emboîture et tenon avec étanchéité et butée
Lors de la mise en place d'une canalisation aérienne, il est nécessaire de compenser les forces axiales sur la conduite. À cette fin, en plus du joint, une butée est placée. L'élément est fabriqué en câble métallique, en polychlorure de vinyle ou en polyamide.
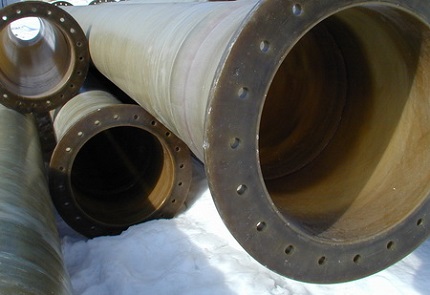
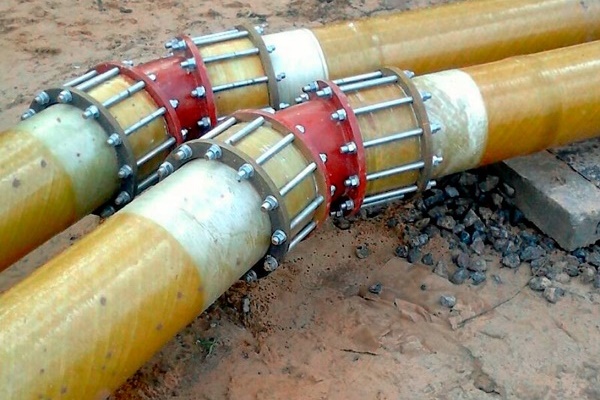
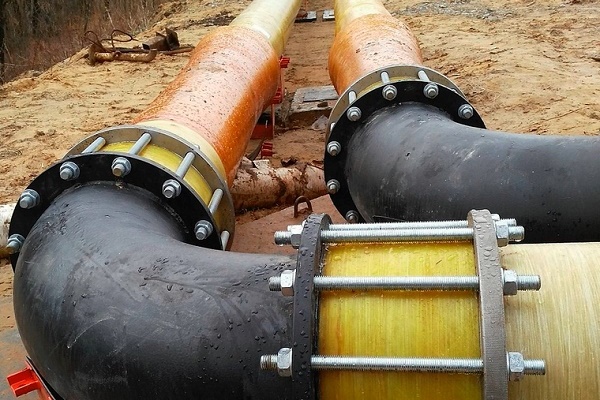
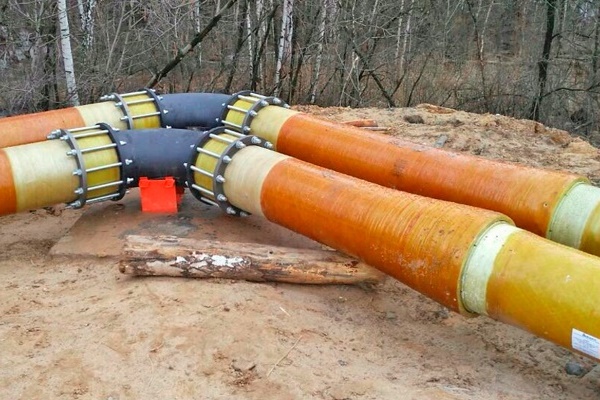
Groupe n°3 – raccordement à bride
Raccordement d'une canalisation composite à des raccords ou à des tuyaux métalliques. Les dimensions de raccordement des brides en PRV sont régies par GOST 12815-80.
Groupe n°4 – fixation par collage
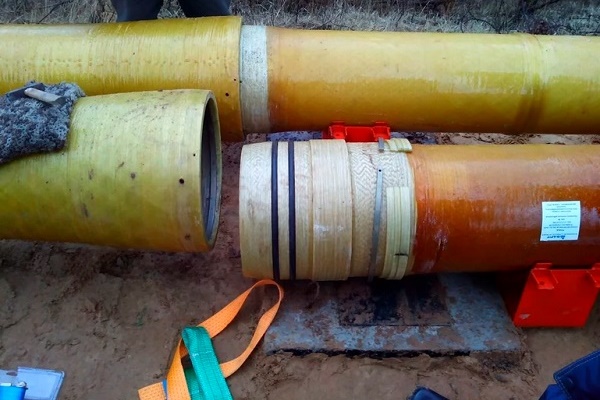
Méthode de raccordement indémontable – un composé de matériaux en verre de renforcement additionné d'un composant polyester à durcissement « à froid » est appliqué sur les extrémités. Cette méthode assure la résistance et l'étanchéité de la conduite.
Marquage de la couche interne de protection
La méthode de fabrication des produits tubulaires permet de produire des articles avec différentes compositions de la couche interne, déterminant la résistance de la conduite au fluide transporté.
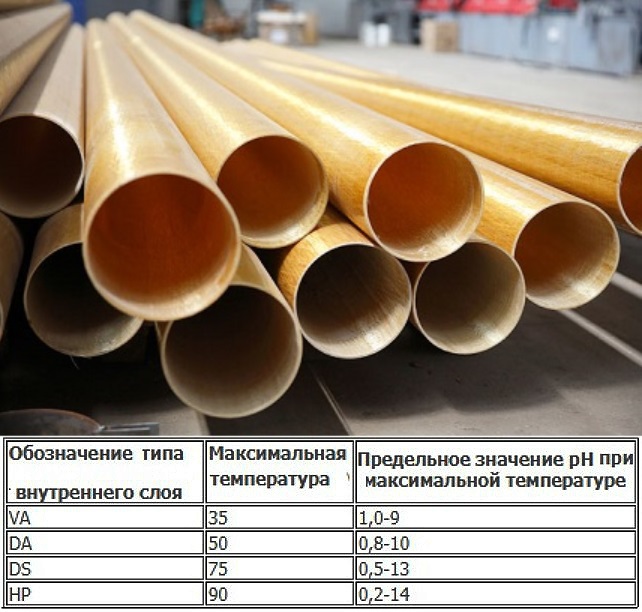
Les fabricants nationaux utilisent le marquage suivant pour les revêtements de protection.
Le code alphabétique indique le domaine d'utilisation autorisé :
- A – transport de liquides avec abrasifs ;
- P – alimentation et évacuation d'eau froide, y compris potable ;
- Kh – utilisation autorisée en milieu gazeux et liquide chimiquement agressif ;
- G – systèmes d'alimentation en eau chaude (limite 75 °C) ;
- S – autres liquides, y compris à acidité élevée.
Le revêtement de protection est appliqué en une couche allant jusqu'à 3 mm.
Aperçu des produits des principaux fabricants
Parmi la diversité des produits présentés, il existe des marques réputées avec une réputation positive de longue date. Il s'agit notamment des produits des sociétés : Hobas (Suisse), Steklokompozit (Russie), Amiantit (groupe d'Arabie saoudite avec des sites de production en Allemagne, Espagne, Pologne), Ameron International (États-Unis).
Fabricants jeunes et prometteurs de tuyaux composites en PRV : Poliek (Russie), Arpipe (Russie) et Zavod Stekloplastikovyh Trub (Russie).
Fabricant n°1 – marque HOBAS
Les usines de la marque sont situées aux États-Unis et dans de nombreux pays européens. Les produits du groupe Hobas ont acquis une reconnaissance mondiale pour leur excellente qualité. Les tuyaux GRT avec liant polyester sont fabriqués selon la technique de coulée centrifuge à partir de fibre de verre et de résines polyester insaturées.
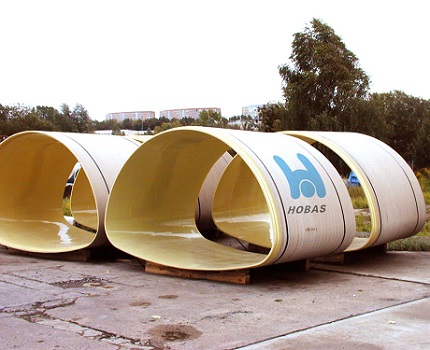
Caractéristiques des tubes composites Hobas :
- diamètre – 150-2900 mm ;
- classe de rigidité SN – 630-10 000 ;
- niveau de pression PN – 1-25 (PN1 – canalisation sans pression) ;
- présence d'un revêtement intérieur anticorrosion ;
- résistance aux acides dans une large gamme de pH.
La production de pièces de forme est établie : coudes, adaptateurs, manchons à brides et tés.
Fabricant n°2 – société Steklokompozit
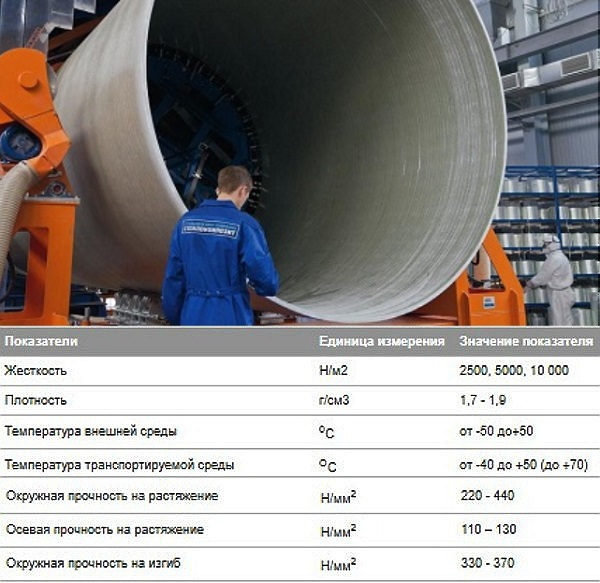
La société « Steklocomposite » a mis en place une ligne de production de tubes en plastique renforcé de verre Flowtech, la technique de fabrication étant le bobinage continu.
Un équipement à double alimentation en résine est utilisé. Les résines haute performance sont appliquées pour la couche interne, tandis qu'une composition moins coûteuse est utilisée pour la couche structurelle. Cette méthode permet de rationaliser la consommation de matière et de réduire le coût du produit.
Fabricant n°3 – marque Amiantit
Les principaux composants des tubes Flowtite d'Amiantit : fibre de verre, résine polyester, sable. La technique utilisée est le bobinage continu, qui permet de créer un pipeline multicouche.
La structure du plastique renforcé de verre comprend six couches :
- bobinage extérieur en bande non tissée ;
- couche de renforcement – fibre de verre hachée + résine ;
- couche intermédiaire – fibre de verre + sable + résine polyester ;
- couche de renforcement répétée ;
- doublure de fils de verre et de résine ;
- revêtement protecteur en fibre de verre non tissée.
Les études menées ont montré une haute résistance à l'abrasion – après 100 000 cycles de traitement au gravier, la perte du revêtement protecteur était de 0,34 mm.
Fabricant n°4 – société Poliek
La SARL « Polyek » produit diverses modifications de tubes Fpipes en plastique renforcé de verre. La technique de fabrication (bobinage continu oblique longitudinal-transversal) permet de créer des tubes à trois couches jusqu'à 130 cm de diamètre.
Les matériaux composites polymères sont utilisés dans la fabrication de tubes de cuvelage, d'éléments de colonnes de pompage, de canalisations d'alimentation en eau et de systèmes de chauffage.
Outre les tuyaux en fibre de verre, le marché propose de nombreux produits fabriqués à partir d'autres matériaux – acier, cuivre, polypropylène, métal-plastique, polyéthylène, etc. Ceux-ci, grâce à leur prix plus abordable, sont activement utilisés dans divers domaines domestiques – installation de systèmes de chauffage, d'alimentation en eau, d'assainissement, de ventilation, etc.
Vous pouvez consulter les caractéristiques des tuyaux fabriqués dans différents matériaux dans nos articles suivants :
- Tubes en métal-plastique : types, caractéristiques techniques, particularités du montage
- Tuyaux et raccords en polypropylène : types de produits PP pour l'assemblage de tuyauteries et méthodes de raccordement
- Tuyaux de ventilation en plastique pour hotte : types, caractéristiques, application
- Tuyaux et raccords en cuivre : types, marquage, particularités d'installation d'une canalisation en cuivre
- Tuyaux en acier : types, assortiment, aperçu des caractéristiques techniques et des nuances d'installation
Conclusions et vidéo utile sur le sujet
Technologie de fabrication et opportunité d'utilisation des tuyaux en fibre de verre :
Comparaison des techniques de bobinage continu et discontinu des fibres :
Dans la construction de maisons individuelles, les tuyaux en fibre de verre sont assez rarement utilisés. La raison principale est leur coût élevé par rapport aux analogues en plastique. Cependant, dans le secteur industriel, les qualités du composite sont appréciées à leur juste valeur, et les réseaux métalliques usés sont massivement remplacés par des tuyaux en fibre de verre.
Après avoir lu notre article, avez-vous encore des questions ? Posez-les dans la section des commentaires – nos experts s'efforceront de vous apporter une réponse complète.
Ou peut-être souhaitez-vous compléter le contenu présenté avec des données actualisées ou des exemples tirés de votre expérience personnelle ? N'hésitez pas à écrire votre avis sous cet article.
 Tuyaux en cuivre pour le chauffage : types, spécificités du marquage + caractéristiques d'utilisation
 Tubes pour l'arrosage au jardin : aperçu comparatif des différents types de tubes
 Comment cacher les tuyaux dans la salle de bain : aperçu des meilleures méthodes de camouflage des canalisations
 Tuyaux en cuivre pour l'eau : marquage du calibre, domaine d'application, avantages
 Tubes en métal-plastique : types, caractéristiques techniques, particularités du montage
 Câble chauffant pour tuyaux d'égout : types, comment choisir et réaliser correctement l'installation
 Combien coûte le raccordement au gaz pour une maison individuelle : prix de l'organisation de l'approvisionnement en gaz
 Meilleures machines à laver avec sèche-linge : classement des modèles et conseils aux acheteurs
 Qu'est-ce que la température de couleur de la lumière et les nuances du choix de la température des lampes selon vos besoins
 Remplacement d'un chauffe-eau à gaz dans un appartement : formalités documentaires du remplacement + normes et exigences principales
À l'époque, j'ai mal choisi les tuyaux en fibre de verre pour l'alimentation en eau et ils m'ont bien sûr causé beaucoup de problèmes. On se plaignait de particules de je ne sais quoi dans l'eau, mais ils fuyaient constamment.